
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Dacromet 코팅 육각 볼트
2026-10-27
1. 소개

모든 볼트 체결부는 부식과의 전쟁입니다. 육각 볼트(육각 머리 캡 나사)는 세계에서 가장 일반적인 체결 장치일 수 있지만 교량, 송전탑 또는 화학 공장에 설치되면 즉시 습기, 산소, 염화물 이온 및 이산화황의 공격을 받습니다. 녹 — 첫 번째 흰 녹 (아연 산화 생성물), 그 다음 붉은 녹 (산화철) - 베어링 표면을 기어 다니고 나사산에 스며들어 결국 너트를 붙잡고 클램프 하중을 약화시키고 조인트를 파괴합니다.
Dacromet 코팅(DACROMET, 아연 플레이크 코팅 또는 비전해 아연-알루미늄 플레이크 코팅이라고도 함)은 바로 이 전투에서 승리하기 위해 개발되었습니다. 이는 육각 볼트, 스터드, 그에 맞는 육각 너트 및 와셔에 700시간 이상의 중성 염수 분무(NSS) 테스트를 견디는 얇고 균일한 수소 없는 외장을 제공합니다. 이는 동일한 두께에서 전기 아연도금에 비해 몇 배 더 높은 내식성을 자랑합니다.
2. 패스너 기본 사항: 볼트 체결부의 육각 볼트
육각 볼트는 너트(또는 탭 구멍)와 함께 작동하여 두 개 이상의 부품을 함께 고정합니다. 조인트의 완전성은 다음에 달려 있습니다. 예압 (클램프 하중)은 조이는 동안 발생하며 적용되는 힘에 의해 제어됩니다. 토크, 스레드 피치 및 마찰계수 (μ) 베어링 표면과 나사산 사이. 토크 제어 조립에서 엔지니어는 다음을 사용하여 목표 예압을 토크 값으로 변환합니다. 너트 팩터 (윤활 아연 플레이크 코팅 패스너의 경우 K ≒ 0.12–0.16).
볼트 조립품의 일반적인 결합 구성요소는 다음과 같습니다.
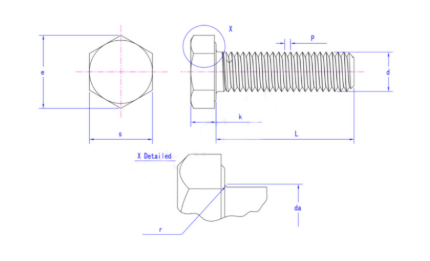
- 육각 볼트 / 육각 캡 나사— 전체 나사산(DIN 933/ISO 4017) 또는 부분 나사산(DIN 931/ISO 4014), 속성 클래스 8.8, 10.9 또는 12.9;
- 육각너트— ISO 4032 표준 너트 또는 ISO 4033 얇은/잼 너트, 볼트와 일치하는 클래스;
- 평와셔(DIN 125) 및 스프링 와셔 (딘 127) — 베어링 하중을 분산시키고 진동 저항을 추가합니다.
- 스터드 및 나사봉- 플랜지 연결 및 볼트 관통 조립의 경우
- 플랜지 너트 및 플랜지 볼트— 부드러운 기판용 일체형 베어링 플랜지 포함.
이러한 각 구성 요소는 동일한 부식 방지 시스템을 공유해야 합니다. 일반 아연 도금 너트와 쌍을 이루는 Dacromet 볼트는 갈바니 커플 너트를 먼저 희생합니다.
3. 부식 저항성: Dacromet과 기타 볼트 마감재 비교
염수 분무 내구성(ISO 9227 / ASTM B117, 적청까지의 시간)은 패스너 부식 방지에 대한 업계 기준입니다.
| 마감/코팅 시스템 | 두께 | 적청까지의 시간(NSS) | 백청(NSS) | 수소 취성 | 메모 |
| 일반 (자체 색상, 오일 처리) | — | < 24시간 | — | 없음 | 실내 전용 |
| 아연 도금, 청색 크로메이트(Zn3) | 5μm | ≒ 48시간 | 12~24시간 | 높음 | 저가, 소비재 |
| 아연 도금, 두꺼운 부동태 처리(Zn12) | 12μm | ≒ 192시간 | 96~168시간 | 높음 | 클래스 ≥ 10.9에는 해당되지 않음 |
| 기계적 아연도금 | 20~50μm | 300~800시간 | 200~400시간 | 매우 낮음 | 더 큰 부품에 적합 |
| 용융 아연도금(HDG) | 45~85μm | 500~1,500시간 | 200~500시간 | 낮음 | 스레드를 다시 태핑해야 합니다. |
| 다크로메트 클래스 2 | 8μm | ≒ 720시간 | 300~500시간 | 없음 | 절단된 나사 정밀도 |
| Dacromet 클래스 3/블랙 | 10~12μm | ≒ 1,000시간 | 500~720시간 | 없음 | 자동차 OEM 벤치마크 |
Dacromet은 또한 다음과 같은 분야에서 아연 도금 성능을 능가합니다. 케스터니히 테스트 (SO2 부식, ISO 6988 — 산업 환경 및 산성비) 주기적 부식 테스트 (CCT:염수분무/습도/건조 복합), in 갈바닉 호환성 알루미늄 기판 사용(알루미늄 플레이크 함량 덕분에) 온도 사이클링 (무기 필름은 유기 코팅이 부풀어오르는 120~300°C 서비스를 견딥니다.) 내화학성 도로 염분 및 제빙 화학 물질.
4. 결론
육각 볼트와 해당 결합 하드웨어의 경우 Dacromet 코팅은 최대 1,000시간의 염수 분무 내구성, 수소 취성에 대한 내성, 보존된 나사산 형상 및 토크 제어 조립을 위한 안정적인 마찰 등 현재 사용할 수 있는 부식 방지, 기계적 정밀도 및 조립 신뢰성의 최상의 균형을 제공합니다. 볼트 체결부가 비, 염분 및 시간을 견뎌야 하는 경우 기억해야 할 사양은 다음과 같습니다. 고강도 육각 볼트, 아연 플레이크(Dacromet) 코팅, ISO 10683 / ASTM F1136 준수.




