
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


مسامير سداسية مطلية بالداكروميت
2026-10-27
1. مقدمة

كل وصلة مثبتة بمسامير هي معركة ضد التآكل. قد يكون الترباس السداسي (برغي غطاء الرأس السداسي) هو أداة التثبيت الأكثر شيوعًا في العالم، ولكن بمجرد تثبيته في جسر أو برج نقل أو مصنع كيميائي، فإنه يتعرض على الفور للهجوم بالرطوبة والأكسجين وأيونات الكلوريد وثاني أكسيد الكبريت. الصدأ - أولا الصدأ الأبيض (منتجات أكسدة الزنك)، ثم الصدأ الأحمر (أكسيد الحديد) - يزحف عبر أسطح المحامل، ويتسرب إلى الخيوط، وفي النهاية يستولي على الجوز، ويضعف حمل المشبك، ويدمر المفصل.
تم تطوير طلاء داكروميت (المعروف أيضًا باسم DACROMET، أو طلاء رقائق الزنك، أو طلاء رقائق الزنك والألومنيوم غير الكهربائي) خصيصًا للفوز في هذه المعركة. إنه يمنح البراغي السداسية والمسامير والصواميل السداسية والغسالات المطابقة درعًا رفيعًا وموحدًا وخاليًا من الهيدروجين ينجو من أكثر من 700 ساعة من اختبار رش الملح المحايد (NSS) - عدة أضعاف مقاومة التآكل للجلفنة الكهربائية بنفس السُمك.
2. أساسيات التثبيت: الترباس السداسي في المفصل المثبت بمسامير
يعمل الترباس السداسي مع صمولة (أو ثقب ملولب) لربط جزأين أو أكثر معًا. تعتمد سلامة المفصل على التحميل المسبق (حمل المشبك) الذي يتم إدخاله أثناء الشد، والذي يتم التحكم فيه عن طريق التطبيق عزم الدوران، درجة الخيط، و معامل الاحتكاك (μ) بين أسطح المحمل والخيوط. في التجميع الذي يتم التحكم فيه بعزم الدوران، يقوم المهندسون بتحويل التحميل المسبق المستهدف إلى قيمة عزم الدوران باستخدام عامل الجوز (K ≈ 0.12–0.16 للمثبتات المغطاة برقائق الزنك المشحمة).
تتضمن مكونات التزاوج النموذجية في مجموعة مثبتة بمسامير ما يلي:
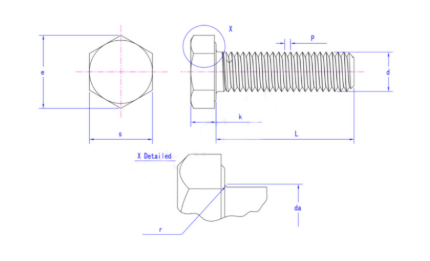
- مسامير سداسية / براغي سداسية- خيط كامل (DIN 933 / ISO 4017) أو خيط جزئي (DIN 931 / ISO 4014)، فئة الخاصية 8.8، 10.9، أو 12.9؛
- المكسرات السداسية— صواميل قياسية ISO 4032 أو صواميل رفيعة/مربى ISO 4033، فئة مطابقة للمسمار؛
- غسالات مسطحة(دين 125) و غسالات الربيع (دين 127) - توزيع حمل التحمل وإضافة مقاومة الاهتزاز؛
- ترصيع وقضبان مترابطة- للتوصيلات ذات الحواف والمجموعات المثبتة بمسامير؛
- شفة المكسرات ومسامير شفة— مع حواف تحمل متكاملة للركائز الناعمة.
يجب أن يشترك كل من هذه المكونات في نفس نظام الحماية من التآكل؛ يُنشئ مسمار Dacromet المقترن بجوز عادي مطلي بالزنك زوج كلفاني الذي يضحي بالجوز أولاً.
3. مقاومة التآكل: Dacromet مقابل التشطيبات الأخرى
تعتبر قدرة تحمل رش الملح (ISO 9227 / ASTM B117، ساعات حتى الصدأ الأحمر) معيار الصناعة للحماية من التآكل.
| نظام التشطيب/ الطلاء | سمك | ساعات حتى الصدأ الأحمر (NSS) | الصدأ الأبيض (NSS) | تقصف الهيدروجين | ملاحظات |
| عادي (ذاتي اللون، مزيت) | — | < 24 ساعة | — | لا شيء | الاستخدام الداخلي فقط |
| طلاء الزنك، الكرومات الزرقاء (Zn3) | 5 ميكرون | ≈ 48 ساعة | 12-24 ساعة | عالية | منخفضة التكلفة، والسلع الاستهلاكية |
| طلاء الزنك، سلبي سميك (Zn12) | 12 ميكرومتر | ≈ 192 ساعة | 96-168 ح | عالية | ليس للفئة ≥ 10.9 |
| الجلفنة الميكانيكية | 20-50 ميكرومتر | 300-800 ساعة | 200-400 ساعة | منخفض جدًا | جيد للأجزاء الأكبر |
| الجلفنة بالغمس الساخن (HDG) | 45-85 ميكرومتر | 500-1500 ساعة | 200-500 ساعة | منخفض | المواضيع تحتاج إلى إعادة التنصت |
| داكروميت فئة 2 | 8 ميكرون | ≈ 720 ساعة | 300-500 ساعة | لا شيء | دقة الخيط المقطوعة |
| داكروميت فئة 3 / أسود | 10-12 ميكرومتر | ≈ 1000 ساعة | 500-720 ح | لا شيء | معيار تصنيع المعدات الأصلية للسيارات |
يتفوق Dacromet أيضًا على طلاء الزنك في اختبار كيستيرنيخ (تآكل SO₂، ISO 6988 - الأجواء الصناعية والأمطار الحمضية)، في اختبار التآكل الدوري (CCT: رش الملح المشترك / الرطوبة / التجفيف)، في التوافق كلفاني مع ركائز الألومنيوم (بفضل محتوى رقائق الألومنيوم)، في ركوب الدراجات في درجة الحرارة (يتحمل الفيلم غير العضوي خدمة 120-300 درجة مئوية، حيث تنفجر الطلاءات العضوية)، وفي المقاومة الكيميائية لأملاح الطرق والمواد الكيميائية لإزالة الجليد.
4. الاستنتاج
بالنسبة للبراغي السداسية وأجهزة التزاوج الخاصة بها، يوفر طلاء Dacromet أفضل توازن بين الحماية من التآكل، والدقة الميكانيكية، وموثوقية التجميع المتاحة اليوم: قدرة تحمل رش الملح حتى 1000 ساعة، والحصانة ضد التقصف الهيدروجيني، وهندسة الخيوط المحفوظة، والاحتكاك المستقر للتجميع الذي يتم التحكم فيه بعزم الدوران. عندما يجب أن تتحمل الوصلة المسدودة المطر والملح والوقت، فإن المواصفات التي يجب تذكرها هي: مسمار سداسي عالي القوة، مطلي برقائق الزنك (داكروميت)، متوافق مع ISO 10683 / ASTM F1136.




