
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ડેક્રોમેટ-કોટેડ હેક્સ બોલ્ટ્સ
2026-10-27
1. પરિચય

દરેક બોલ્ટેડ સાંધા એ કાટ સામેની લડાઈ છે. હેક્સ બોલ્ટ (ષટ્કોણ હેડ કેપ સ્ક્રૂ) વિશ્વમાં સૌથી સામાન્ય ફાસ્ટનર હોઈ શકે છે, પરંતુ એકવાર તે પુલ, ટ્રાન્સમિશન ટાવર અથવા રાસાયણિક પ્લાન્ટમાં સ્થાપિત થાય છે, તે તરત જ ભેજ, ઓક્સિજન, ક્લોરાઇડ આયનો અને સલ્ફર ડાયોક્સાઇડ દ્વારા હુમલો કરે છે. રસ્ટ - પ્રથમ સફેદ રસ્ટ (ઝીંક ઓક્સિડેશન ઉત્પાદનો), પછી લાલ રસ્ટ (આયર્ન ઓક્સાઇડ) — બેરિંગ સપાટીઓ પર કમકમાટી કરે છે, થ્રેડોમાં પ્રવેશ કરે છે, અને છેવટે અખરોટને જપ્ત કરે છે, ક્લેમ્પ લોડને નબળો પાડે છે અને સાંધાનો નાશ કરે છે.
ડેક્રોમેટ કોટિંગ (જેને DACROMET, ઝિંક-ફ્લેક કોટિંગ અથવા નોન-ઈલેક્ટ્રોલિટીક ઝિંક-એલ્યુમિનિયમ ફ્લેક કોટિંગ પણ કહેવાય છે) આ યુદ્ધ જીતવા માટે ચોક્કસ રીતે વિકસાવવામાં આવ્યું હતું. તે હેક્સ બોલ્ટ્સ, સ્ટડ્સ અને મેચિંગ હેક્સ નટ્સ અને વોશરને પાતળા, સમાન, હાઇડ્રોજન-મુક્ત બખ્તર આપે છે જે 700 કલાકથી વધુ તટસ્થ મીઠું સ્પ્રે (NSS) પરીક્ષણમાં ટકી રહે છે - તે જ જાડાઈ પર ઇલેક્ટ્રો-ગેલ્વેનાઇઝિંગના કાટ પ્રતિકાર કરતાં ઘણી વખત.
2. ફાસ્ટનર બેઝિક્સ: બોલ્ટેડ સંયુક્તમાં હેક્સ બોલ્ટ
હેક્સ બોલ્ટ બે અથવા વધુ ભાગોને એકસાથે ક્લેમ્પ કરવા માટે અખરોટ (અથવા ટેપ કરેલા છિદ્ર) સાથે કામ કરે છે. સંયુક્તની અખંડિતતા પર આધાર રાખે છે પ્રીલોડ (ક્લેમ્પ લોડ) કડક દરમિયાન રજૂ કરવામાં આવે છે, જે લાગુ દ્વારા નિયંત્રિત થાય છે ટોર્ક, થ્રેડ પિચ અને ઘર્ષણ ગુણાંક (μ) બેરિંગ સપાટીઓ અને થ્રેડો વચ્ચે. ટોર્ક-નિયંત્રિત એસેમ્બલીમાં, એન્જિનિયર્સનો ઉપયોગ કરીને લક્ષ્ય પ્રીલોડને ટોર્ક મૂલ્યમાં રૂપાંતરિત કરે છે અખરોટ પરિબળ (લુબ્રિકેટેડ ઝિંક-ફ્લેક કોટેડ ફાસ્ટનર્સ માટે K ≈ 0.12–0.16).
બોલ્ટેડ એસેમ્બલીમાં લાક્ષણિક સમાગમના ઘટકોમાં નીચેનાનો સમાવેશ થાય છે:
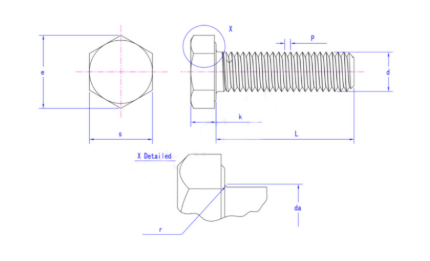
- હેક્સ બોલ્ટ્સ / હેક્સ કેપ સ્ક્રૂ— સંપૂર્ણ થ્રેડ (DIN 933 / ISO 4017) અથવા આંશિક થ્રેડ (DIN 931 / ISO 4014), મિલકત વર્ગ 8.8, 10.9, અથવા 12.9;
- હેક્સ નટ્સ— ISO 4032 સ્ટાન્ડર્ડ નટ્સ અથવા ISO 4033 પાતળા/જામ નટ્સ, બોલ્ટ સાથે મેળ ખાતા વર્ગ;
- ફ્લેટ વોશર્સ(DIN 125) અને વસંત વોશર્સ (દિન 127) - બેરિંગ લોડનું વિતરણ કરો અને કંપન પ્રતિકાર ઉમેરો;
- સ્ટડ્સ અને થ્રેડેડ સળિયા- ફ્લેંજ્ડ કનેક્શન્સ અને થ્રુ-બોલ્ટેડ એસેમ્બલી માટે;
- ફ્લેંજ નટ્સ અને ફ્લેંજ બોલ્ટ્સ- સોફ્ટ સબસ્ટ્રેટ માટે અભિન્ન બેરિંગ ફ્લેંજ સાથે.
આમાંના દરેક ઘટકોએ સમાન કાટ-રક્ષણ પ્રણાલી શેર કરવી આવશ્યક છે; સાદા ઝીંક-પ્લેટેડ અખરોટ સાથે જોડાયેલ ડેક્રોમેટ બોલ્ટ બનાવે છે ગેલ્વેનિક દંપતી જે પહેલા અખરોટનું બલિદાન આપે છે.
3. કાટ પ્રતિકાર: ડેક્રોમેટ વિ. અન્ય બોલ્ટ ફિનિશ
સોલ્ટ સ્પ્રે સહનશક્તિ (ISO 9227 / ASTM B117, કલાકોથી લાલ રસ્ટ) એ ફાસ્ટનર કાટ સંરક્ષણ માટે ઉદ્યોગનું બેન્ચમાર્ક છે.
| સમાપ્ત / કોટિંગ સિસ્ટમ | જાડાઈ | કલાકોથી લાલ રસ્ટ (NSS) | સફેદ રસ્ટ (NSS) | હાઇડ્રોજન સંકોચન | નોંધો |
| સાદો (સ્વ-રંગ, તેલયુક્ત) | — | < 24 કલાક | — | કોઈ નહિ | માત્ર ઇન્ડોર ઉપયોગ |
| ઝિંક પ્લેટિંગ, બ્લુ ક્રોમેટ (Zn3) | 5 μm | ≈ 48 કલાક | 12-24 કલાક | ઉચ્ચ | ઓછી કિંમત, ઉપભોક્તા માલ |
| ઝિંક પ્લેટિંગ, જાડા પેસિવેટ (Zn12) | 12 μm | ≈ 192 કલાક | 96-168 કલાક | ઉચ્ચ | વર્ગ ≥ 10.9 માટે નથી |
| યાંત્રિક ગેલ્વેનાઇઝિંગ | 20-50 μm | 300-800 કલાક | 200-400 કલાક | બહુ ઓછું | મોટા ભાગો માટે સારું |
| હોટ-ડીપ ગેલ્વેનાઇઝિંગ (HDG) | 45–85 μm | 500-1,500 કલાક | 200-500 કલાક | નીચું | થ્રેડોને ફરીથી ટેપ કરવાની જરૂર છે |
| ડેક્રોમેટ વર્ગ 2 | 8 μm | ≈ 720 કલાક | 300-500 કલાક | કોઈ નહિ | જેમ-કટ થ્રેડ ચોકસાઇ |
| ડેક્રોમેટ વર્ગ 3 / કાળો | 10-12 μm | ≈ 1,000 કલાક | 500-720 કલાક | કોઈ નહિ | ઓટોમોટિવ OEM બેન્ચમાર્ક |
ડેક્રોમેટ ઝીંક પ્લેટિંગમાં પણ આઉટપર્ફોર્મ કરે છે Kesternich ટેસ્ટ (SO₂ કાટ, ISO 6988 — ઔદ્યોગિક વાતાવરણ અને એસિડ વરસાદ), માં ચક્રીય કાટ પરીક્ષણ (સીસીટી: સંયુક્ત મીઠું સ્પ્રે / ભેજ / સૂકવણી), માં ગેલ્વેનિક સુસંગતતા એલ્યુમિનિયમ સબસ્ટ્રેટ્સ સાથે (એલ્યુમિનિયમ ફ્લેક સામગ્રી માટે આભાર), માં તાપમાન સાયકલિંગ (અકાર્બનિક ફિલ્મ 120-300 °C સેવાનો સામનો કરે છે, જ્યાં કાર્બનિક કોટિંગ્સ ફોલ્લા થાય છે), અને રાસાયણિક પ્રતિકાર રોડ સોલ્ટ અને ડી-આઈસિંગ કેમિકલ.
4. નિષ્કર્ષ
હેક્સ બોલ્ટ્સ અને તેમના સમાગમના હાર્ડવેર માટે, ડેક્રોમેટ કોટિંગ આજે ઉપલબ્ધ કાટ સંરક્ષણ, યાંત્રિક ચોકસાઇ અને એસેમ્બલી વિશ્વસનીયતાનું શ્રેષ્ઠ સંતુલન પ્રદાન કરે છે: 1,000 કલાક સુધી મીઠું સ્પ્રે સહનશક્તિ, હાઇડ્રોજન ક્ષતિ સામે પ્રતિરક્ષા, સચવાયેલી થ્રેડ ભૂમિતિ અને ટોર્ક-કોંટ્રોલ એસેમ્બલી માટે સ્થિર ઘર્ષણ. જ્યાં પણ બોલ્ટેડ સાંધાને વરસાદ, મીઠું અને સમય ટકી રહેવો જોઈએ, ત્યાં સ્પષ્ટીકરણ યાદ રાખવાનું છે: ઉચ્ચ-શક્તિવાળા હેક્સ બોલ્ટ, ઝિંક-ફ્લેક (ડેક્રોમેટ) કોટેડ, ISO 10683 / ASTM F1136 સુસંગત.




