
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Dacromet bevonatú hatlapfejű csavarok
2026-10-27
1. Bevezetés

Minden csavarkötés a korrózió elleni küzdelem. A hatlapfejű csavar (hatlapfejű csavar) lehet a legelterjedtebb rögzítőelem a világon, de ha egyszer hídba, erőátviteli toronyba vagy vegyi üzembe szerelik, azonnal megtámadja a nedvesség, az oxigén, a kloridionok és a kén-dioxid. Rozsda – először fehér rozsda (cink oxidációs termékek), majd vörös rozsda (vas-oxid) – átkúszik a csapágyfelületeken, beszivárog a menetekbe, és végül megragadja az anyát, gyengíti a szorító terhelést és tönkreteszi a kötést.
A Dacromet bevonatot (más néven DACROMET, cink-pehely bevonat vagy nem elektrolitikus cink-alumínium pehelybevonat) pontosan ennek a csatának a megnyerésére fejlesztették ki. Vékony, egyenletes, hidrogénmentes páncélt biztosít a hatlapfejű csavarok, csapok és a hozzájuk illő hatlapú anyák és alátétek számára, amely több mint 700 órányi semleges sóspray (NSS) tesztet is túlél – ez többszöröse az azonos vastagságú elektrogalvanizálás korrózióállóságának.
2. A rögzítőelemek alapjai: A hatlapfejű csavar csavarozott kötésben
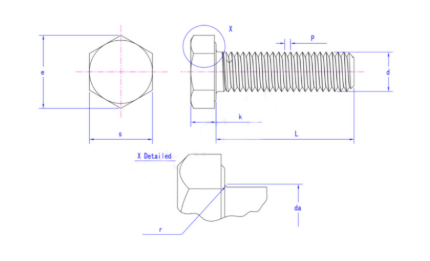
A hatlapfejű csavar egy anyával (vagy egy menetes furattal) működik, hogy két vagy több alkatrészt összefogjon. Az ízület épsége attól függ előtöltés (bilincsterhelés) a meghúzás során bevezetett, amelyet az alkalmazott nyomaték, a menetemelkedés és a súrlódási együttható (μ) a csapágyfelületek és a menetek között. A nyomatékvezérelt összeszerelésnél a mérnökök a megcélzott előfeszítést nyomatékértékké alakítják a segítségével diófaktor (K ≈ 0,12–0,16 kenőanyaggal bevont cinkpehely bevonatú kötőelemeknél).
A csavarozott szerelvény tipikus illeszkedő összetevői a következők:
- Hatlapfejű csavarok / hatlapfejű csavarok— teljes menet (DIN 933 / ISO 4017) vagy részmenet (DIN 931 / ISO 4014), 8.8, 10.9 vagy 12.9 tulajdonságosztály;
- Hatlapfejű anyák— ISO 4032 szabvány szerinti anyák vagy ISO 4033 vékony/dugványanyák, a csavarhoz igazított osztály;
- Lapos alátétek(DIN 125) és rugós alátétek (DIN 127) — elosztja a csapágyterhelést és növeli a rezgésállóságot;
- Csavarok és menetes rudak— karimás csatlakozásokhoz és átmenő csavaros szerelvényekhez;
- Karimás anyák és karimás csavarok— beépített csapágyperemekkel puha aljzatokhoz.
Ezen alkatrészek mindegyikének ugyanazon a korrózióvédelmi rendszeren kell rendelkeznie; a Dacromet csavar egy sima horganyzott anyával párosítva létrehozza a galván pár hogy előbb feláldozza a diót.
3. Korrózióállóság: Dacromet vs. egyéb csavarfelületek
A sóspray-állóság (ISO 9227 / ASTM B117, óra a vörösrozsdáig) a kötőelemek korrózióvédelmének iparági mércéje.
| Kivitel / bevonat rendszer | Vastagság | Órák a vörös rozsdáig (NSS) | Fehér rozsda (NSS) | Hidrogén ridegség | Megjegyzések |
| Sima (önszínező, olajozott) | — | < 24 óra | — | Egyik sem | Csak beltéri használatra |
| Horganyzás, kék kromát (Zn3) | 5 μm | ≈ 48 óra | 12-24 óráig | Magas | Alacsony költségű, fogyasztási cikkek |
| Horganyzás, vastag passzivátum (Zn12) | 12 μm | ≈ 192 óra | 96-168 óra | Magas | Nem a ≥ 10.9 osztályhoz |
| Mechanikus horganyzás | 20-50 μm | 300-800 óra | 200-400 óra | Nagyon alacsony | Nagyobb alkatrészekhez jó |
| Tűzihorganyzás (HDG) | 45-85 μm | 500–1500 óra | 200-500 óra | Alacsony | A szálakat újra kell koppintani |
| Dacromet 2. osztály | 8 μm | ≈ 720 óra | 300-500 óra | Egyik sem | Vágási menet pontosság |
| Dacromet Class 3 / fekete | 10-12 μm | ≈ 1000 óra | 500-720 óra | Egyik sem | Autóipari OEM benchmark |
A Dacromet a horganyzást is felülmúlja a Kesternich teszt (SO₂ korrózió, ISO 6988 – ipari légkör és savas esők), in ciklikus korróziós vizsgálat (CCT: kombinált sópermet / páratartalom / szárítás), in galvanikus kompatibilitás alumínium hordozókkal (az alumínium pehelytartalomnak köszönhetően), in hőmérséklet-ciklus (a szervetlen film 120-300°C-os üzemelést is kibír, ahol a szerves bevonatok felhólyagosodnak), és vegyszerállóság közúti sókra és jégmentesítő vegyszerekre.
4. Következtetés
A hatlapú csavarok és a hozzájuk illeszkedő hardverek esetében a Dacromet bevonat a korrózióvédelem, a mechanikai pontosság és az összeszerelési megbízhatóság ma elérhető legjobb egyensúlyát biztosítja: akár 1000 órás sópermetezési ellenállás, hidrogénridegedés elleni védelem, megőrzött menetgeometria és stabil súrlódás a nyomatékvezérelt összeszereléshez. Ahol egy csavarkötésnek túl kell élnie az esőt, a sót és az időt, a specifikációt emlékezni kell a következőkre: nagy szilárdságú hatlapfejű csavar, cinkpehely (Dacromet) bevonat, ISO 10683 / ASTM F1136 kompatibilis.




