
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


डॅक्रोमेट-लेपित हेक्स बोल्ट
2026-10-27
1. परिचय

प्रत्येक बोल्ट जोडणे ही गंज विरुद्धची लढाई आहे. हेक्स बोल्ट (षटकोनी हेड कॅप स्क्रू) हा जगातील सर्वात सामान्य फास्टनर असू शकतो, परंतु एकदा तो पूल, ट्रान्समिशन टॉवर किंवा रासायनिक प्लांटमध्ये स्थापित केल्यावर, त्यावर लगेचच ओलावा, ऑक्सिजन, क्लोराईड आयन आणि सल्फर डायऑक्साइडचा हल्ला होतो. गंज - प्रथम पांढरा गंज (जस्त ऑक्सिडेशन उत्पादने), नंतर लाल गंज (आयर्न ऑक्साईड) — बेअरिंगच्या पृष्ठभागावर सरकते, धाग्यांमध्ये शिरते आणि शेवटी नट पकडते, क्लॅम्प लोड कमकुवत करते आणि सांधे नष्ट करते.
ही लढाई जिंकण्यासाठी डॅक्रोमेट कोटिंग (याला DACROMET, झिंक-फ्लेक कोटिंग किंवा नॉन-इलेक्ट्रोलाइटिक झिंक-ॲल्युमिनियम फ्लेक कोटिंग देखील म्हणतात) अचूकपणे विकसित केले गेले. हे हेक्स बोल्ट, स्टड आणि जुळणारे हेक्स नट आणि वॉशर देते एक पातळ, एकसमान, हायड्रोजन-मुक्त चिलखत जे 700 तासांपेक्षा जास्त तटस्थ सॉल्ट स्प्रे (NSS) चाचणीत टिकून राहते — त्याच जाडीच्या इलेक्ट्रो-गॅल्वनाइझिंगच्या अनेक वेळा गंज प्रतिकार.
2. फास्टनर मूलभूत: बोल्टेड जॉइंटमध्ये हेक्स बोल्ट
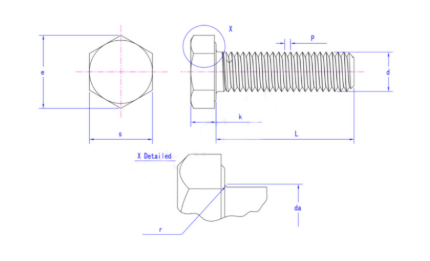
हेक्स बोल्ट दोन किंवा अधिक भाग एकत्र चिकटवण्यासाठी नट (किंवा टॅप केलेले छिद्र) सह कार्य करते. संयुक्त च्या अखंडता अवलंबून असते प्रीलोड (क्लॅम्प लोड) घट्ट करताना सादर केले जाते, जे लागू केलेल्याद्वारे नियंत्रित केले जाते टॉर्क, थ्रेड पिच आणि द घर्षण गुणांक (μ) बेअरिंग पृष्ठभाग आणि थ्रेड्स दरम्यान. टॉर्क-नियंत्रित असेंब्लीमध्ये, अभियंते वापरून लक्ष्य प्रीलोडला टॉर्क मूल्यामध्ये रूपांतरित करतात नट घटक (लुब्रिकेटेड झिंक-फ्लेक कोटेड फास्टनर्ससाठी K ≈ 0.12–0.16).
बोल्ट केलेल्या असेंब्लीमधील विशिष्ट वीण घटकांमध्ये हे समाविष्ट आहे:
- हेक्स बोल्ट / हेक्स कॅप स्क्रू— पूर्ण धागा (DIN 933 / ISO 4017) किंवा आंशिक धागा (DIN 931 / ISO 4014), गुणधर्म वर्ग 8.8, 10.9, किंवा 12.9;
- हेक्स काजू— ISO 4032 मानक नट किंवा ISO 4033 पातळ/जाम नट्स, बोल्टशी जुळणारे वर्ग;
- फ्लॅट वॉशर्स(DIN 125) आणि स्प्रिंग वॉशर (DIN 127) - बेअरिंग लोड वितरित करा आणि कंपन प्रतिरोध जोडा;
- स्टड आणि थ्रेडेड रॉड- फ्लँग कनेक्शन आणि थ्रू-बोल्ट असेंब्लीसाठी;
- फ्लँज नट आणि फ्लँज बोल्ट— मऊ सब्सट्रेट्ससाठी इंटिग्रल बेअरिंग फ्लँजसह.
यातील प्रत्येक घटकाने समान गंज-संरक्षण प्रणाली सामायिक केली पाहिजे; साध्या झिंक-प्लेटेड नटसह जोडलेला डॅक्रोमेट बोल्ट अ तयार करतो गॅल्व्हनिक जोडपे जे प्रथम नटाचा त्याग करतात.
3. गंज प्रतिकार: डॅक्रोमेट विरुद्ध इतर बोल्ट समाप्त
सॉल्ट स्प्रे एन्ड्युरन्स (ISO 9227 / ASTM B117, तास ते लाल गंज) हा फास्टनर गंज संरक्षणासाठी उद्योगाचा बेंचमार्क आहे.
| फिनिश / कोटिंग सिस्टम | जाडी | तास ते लाल गंज (NSS) | पांढरा गंज (NSS) | हायड्रोजन भ्रष्टता | नोट्स |
| साधा (स्वत:चा रंग, तेलकट) | — | < २४ तास | — | काहीही नाही | फक्त अंतर्गत वापर |
| झिंक प्लेटिंग, ब्लू क्रोमेट (Zn3) | 5 μm | ≈ 48 ता | १२-२४ ता | उच्च | कमी किमतीच्या, उपभोग्य वस्तू |
| झिंक प्लेटिंग, जाड पॅसिव्हेट (Zn12) | 12 μm | ≈ १९२ ता | ९६-१६८ ता | उच्च | वर्ग ≥ 10.9 साठी नाही |
| यांत्रिक गॅल्वनाइझिंग | 20-50 μm | 300-800 ता | 200-400 ता | खूप कमी | मोठ्या भागांसाठी चांगले |
| हॉट-डिप गॅल्वनाइजिंग (HDG) | 45–85 μm | 500-1,500 ता | 200-500 ता | कमी | थ्रेड्सना पुन्हा टॅप करणे आवश्यक आहे |
| डॅक्रोमेट वर्ग २ | 8 μm | ≈ ७२० ता | 300-500 ता | काहीही नाही | कट थ्रेडची अचूकता |
| Dacromet वर्ग 3 / काळा | 10-12 μm | ≈ 1,000 ता | 500-720 ता | काहीही नाही | ऑटोमोटिव्ह OEM बेंचमार्क |
डॅक्रोमेट मध्ये झिंक प्लेटिंग देखील मागे टाकते केस्टरनिच चाचणी (SO₂ गंज, ISO 6988 — औद्योगिक वातावरण आणि आम्ल पाऊस), मध्ये चक्रीय गंज चाचणी (सीसीटी: एकत्रित मीठ फवारणी / आर्द्रता / कोरडे करणे), मध्ये गॅल्व्हॅनिक सुसंगतता ॲल्युमिनियम सब्सट्रेट्ससह (ॲल्युमिनियम फ्लेक सामग्रीबद्दल धन्यवाद), मध्ये तापमान सायकलिंग (अकार्बनिक फिल्म १२०-३०० डिग्री सेल्सिअस तापमानाचा सामना करते, जेथे सेंद्रिय कोटिंग्ज फोडतात) आणि रासायनिक प्रतिकार रस्त्यावरील क्षार आणि डी-आयसिंग रसायनांसाठी.
4. निष्कर्ष
हेक्स बोल्ट आणि त्यांच्या मॅटिंग हार्डवेअरसाठी, डॅक्रोमेट कोटिंग आज उपलब्ध गंज संरक्षण, यांत्रिक अचूकता आणि असेंबली विश्वासार्हतेचा सर्वोत्तम संतुलन प्रदान करते: 1,000 तासांपर्यंत मीठ स्प्रे सहनशीलता, हायड्रोजन भ्रष्टतेसाठी प्रतिकारशक्ती, संरक्षित थ्रेड भूमिती आणि टॉर्क-कॉन्ट्रोल असेंबलीसाठी स्थिर घर्षण. जेथे जेथे बोल्ट केलेले जॉइंट पाऊस, मीठ आणि वेळ टिकून राहणे आवश्यक आहे, तेथे लक्षात ठेवण्यासाठी तपशील आहे: उच्च-शक्तीचे हेक्स बोल्ट, झिंक-फ्लेक (डॅक्रोमेट) लेपित, ISO 10683 / ASTM F1136 अनुरूप.




