
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ڈیکرومیٹ لیپت ہیکس بولٹس
27-10-2026
1. تعارف

ہر بولڈ جوائنٹ سنکنرن کے خلاف جنگ ہے۔ ایک ہیکس بولٹ (ہیکساگون ہیڈ کیپ اسکرو) دنیا کا سب سے عام فاسٹنر ہو سکتا ہے، لیکن ایک بار جب اسے کسی پل، ٹرانسمیشن ٹاور، یا کسی کیمیکل پلانٹ میں نصب کیا جاتا ہے، تو اس پر فوری طور پر نمی، آکسیجن، کلورائیڈ آئنز، اور سلفر ڈائی آکسائیڈ کا حملہ ہوتا ہے۔ زنگ - پہلے سفید مورچا (زنک آکسیکرن مصنوعات)، پھر سرخ مورچا (آئرن آکسائیڈ) — بیئرنگ سطحوں پر رینگتا ہے، دھاگوں میں داخل ہوتا ہے، اور آخر کار نٹ کو پکڑ لیتا ہے، کلیمپ بوجھ کو کمزور کرتا ہے، اور جوڑ کو تباہ کر دیتا ہے۔
ڈیکرومیٹ کوٹنگ (جسے DACROMET، زنک فلیک کوٹنگ، یا غیر الیکٹرولائٹک زنک-ایلومینیم فلیک کوٹنگ بھی کہا جاتا ہے) اس جنگ کو جیتنے کے لیے بالکل ٹھیک تیار کیا گیا تھا۔ یہ ہیکس بولٹ، سٹڈز، اور مماثل ہیکس نٹس اور واشرز کو ایک پتلی، یکساں، ہائیڈروجن فری آرمر دیتا ہے جو 700 گھنٹے سے زیادہ نیوٹرل سالٹ اسپرے (NSS) ٹیسٹنگ کے دوران زندہ رہتا ہے - ایک ہی موٹائی میں الیکٹرو گیلوینائزنگ کی سنکنرن مزاحمت سے کئی گنا زیادہ۔
2. فاسٹینر کی بنیادی باتیں: بولٹڈ جوائنٹ میں ہیکس بولٹ
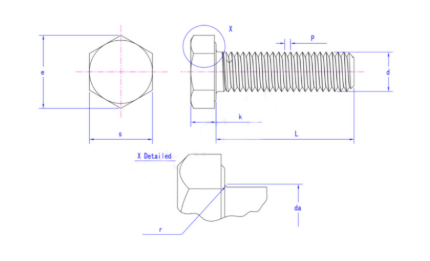
ایک ہیکس بولٹ ایک نٹ (یا ٹیپ شدہ سوراخ) کے ساتھ کام کرتا ہے تاکہ دو یا دو سے زیادہ حصوں کو ایک ساتھ بند کر سکے۔ مشترکہ کی سالمیت پر منحصر ہے پری لوڈ (کلیمپ لوڈ) سختی کے دوران متعارف کرایا جاتا ہے، جو لاگو کے ذریعے کنٹرول کیا جاتا ہے۔ ٹارک، دھاگے کی پچ، اور رگڑ گتانک (μ) بیئرنگ سطحوں اور دھاگوں کے درمیان۔ ٹارک پر قابو پانے والی اسمبلی میں، انجینئرز کا استعمال کرتے ہوئے ٹارگٹ پری لوڈ کو ٹارک ویلیو میں تبدیل کرتے ہیں۔ نٹ عنصر (K ≈ 0.12–0.16 lubricated zinc-flake coated fasteners کے لیے)۔
بولڈ اسمبلی میں عام ملاپ کے اجزاء میں شامل ہیں:
- ہیکس بولٹ / ہیکس ٹوپی پیچ- مکمل تھریڈ (DIN 933 / ISO 4017) یا جزوی دھاگہ (DIN 931 / ISO 4014)، پراپرٹی کلاس 8.8، 10.9، یا 12.9؛
- ہیکس گری دار میوے- ISO 4032 معیاری گری دار میوے یا ISO 4033 پتلی/جام گری دار میوے، بولٹ سے مماثل کلاس؛
- فلیٹ واشر(دین 125) اور موسم بہار کے واشر (دین 127) - بیئرنگ بوجھ کو تقسیم کریں اور کمپن مزاحمت شامل کریں؛
- جڑیں اور دھاگے والی سلاخیں۔- flanged کنکشن اور ذریعے بولٹ اسمبلیوں کے لیے؛
- فلانج نٹ اور فلانج بولٹ- نرم سبسٹریٹس کے لیے لازمی بیئرنگ فلینج کے ساتھ۔
ان اجزاء میں سے ہر ایک کو ایک ہی سنکنرن تحفظ کے نظام کا اشتراک کرنا چاہیے؛ ایک سادہ زنک چڑھایا نٹ کے ساتھ جوڑا بنا ہوا ایک Dacromet بولٹ ایک تخلیق کرتا ہے۔ galvanic جوڑے جو پہلے نٹ کی قربانی کرتا ہے۔
3. سنکنرن مزاحمت: ڈیکرومیٹ بمقابلہ دیگر بولٹ ختم
سالٹ سپرے برداشت (ISO 9227/ASTM B117، گھنٹے سے سرخ مورچا) فاسٹنر سنکنرن تحفظ کے لیے صنعت کا معیار ہے۔
| ختم / کوٹنگ کا نظام | موٹائی | ریڈ رسٹ (NSS) سے گھنٹے | سفید مورچا (NSS) | ہائیڈروجن کی خرابی | نوٹس |
| سادہ (خود رنگ، تیل والا) | — | < 24 گھنٹے | — | کوئی نہیں۔ | صرف اندرونی استعمال |
| زنک چڑھانا، بلیو کرومیٹ (Zn3) | 5 μm | ≈ 48 گھنٹے | 12-24 گھنٹے | اعلی | کم قیمت، اشیائے صرف |
| زنک چڑھانا، موٹی پاسیویٹ (Zn12) | 12 μm | ≈ 192 ح | 96-168 ح | اعلی | کلاس ≥ 10.9 کے لیے نہیں۔ |
| مکینیکل galvanizing | 20–50 μm | 300-800 ح | 200-400 ح | بہت کم | بڑے حصوں کے لیے اچھا ہے۔ |
| ہاٹ ڈِپ گالوانائزنگ (HDG) | 45–85 μm | 500-1,500 ح | 200-500 ح | کم | تھریڈز کو دوبارہ ٹیپ کرنے کی ضرورت ہے۔ |
| ڈیکرومیٹ کلاس 2 | 8 μm | ≈ 720 ح | 300-500 ح | کوئی نہیں۔ | جیسا کہ کٹ دھاگے کی درستگی |
| Dacromet کلاس 3 / سیاہ | 10–12 μm | ≈ 1,000 ح | 500-720 ح | کوئی نہیں۔ | آٹوموٹو OEM بینچ مارک |
ڈیکرومیٹ زنک چڑھانا کو بھی پیچھے چھوڑ دیتا ہے۔ کیسٹرنچ ٹیسٹ (SO₂ corrosion, ISO 6988 — صنعتی ماحول اور تیزابی بارش)، میں چکری سنکنرن کی جانچ (سی سی ٹی: مشترکہ نمک سپرے / نمی / خشک کرنا)، میں galvanic مطابقت ایلومینیم سبسٹریٹس کے ساتھ (ایلومینیم فلیک مواد کی بدولت)، میں درجہ حرارت سائیکلنگ (غیر نامیاتی فلم 120–300 ° C سروس کو برداشت کرتی ہے، جہاں نامیاتی کوٹنگز چھالے پڑتے ہیں)، اور کیمیائی مزاحمت سڑک کے نمکیات اور ڈی آئیسنگ کیمیکلز تک۔
4. نتیجہ
ہیکس بولٹس اور ان کے میٹنگ ہارڈویئر کے لیے، Dacromet کوٹنگ سنکنرن تحفظ، مکینیکل درستگی، اور اسمبلی کی قابل اعتمادی کا بہترین توازن فراہم کرتی ہے: نمک کے سپرے 1,000 گھنٹے تک برداشت، ہائیڈروجن کی خرابی سے مدافعت، محفوظ دھاگے کی جیومیٹری، اور ٹارک-کنٹرول کے لیے مستحکم رگڑ۔ جہاں کہیں بھی بولڈ جوائنٹ بارش، نمک اور وقت سے بچتا ہے، یاد رکھنے کی تفصیلات یہ ہیں: اعلی طاقت کا ہیکس بولٹ، زنک فلیک (ڈیکرومیٹ) لیپت، ISO 10683 / ASTM F1136 کے مطابق.




