
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Šesterokutni vijci obloženi Dacromet-om
2026-10-27
1. Uvod

Svaki vijčani spoj je bitka protiv korozije. Šesterougaoni vijak (šesterokutna glava) možda je najčešći pričvršćivač na svijetu, ali nakon što se ugradi u most, dalekovodni toranj ili kemijsko postrojenje, odmah ga napada vlaga, kisik, kloridni ioni i sumporov dioksid. Rust — prvi bijela hrđa (produkti oksidacije cinka), zatim crvena hrđa (željezni oksid) — puzi po površinama ležaja, prodire u navoje i na kraju zahvaća maticu, slabi opterećenje stezaljke i uništava spoj.
Dacromet premaz (također nazvan DACROMET, cink-flake coating ili neelektrolitička cink-aluminium flake coating) razvijen je upravo kako bi se dobila ova bitka. Daje šesterokutnim vijcima, klinovima i odgovarajućim šesterokutnim maticama i podlošcima tanak, ujednačen oklop bez vodika koji preživljava više od 700 sati testiranja u neutralnom slanom spreju (NSS) — nekoliko puta veću otpornost na koroziju od elektro-galvanizacije iste debljine.
2. Osnove pričvršćivača: šesterokutni vijak u vijčanom spoju
Šesterougaoni vijak radi zajedno s maticom (ili urezanom rupom) za stezanje dva ili više dijelova. Cjelovitost zgloba ovisi o predopterećenje (opterećenje stezaljke) uvedeno tijekom zatezanja, koje se kontrolira primijenjenim okretni moment, korak navoja i koeficijent trenja (μ) između nosivih površina i navoja. U sklopu s kontrolom zakretnog momenta, inženjeri pretvaraju ciljno prednaprezanje u vrijednost zakretnog momenta pomoću nut faktor (K ≈ 0,12–0,16 za podmazane pričvršćivače presvučene cinkovim ljuspicama).
Tipične spojne komponente u vijčanom sklopu uključuju:
- Šesterokutni vijci / šesterokutni vijci s poklopcem— puni navoj (DIN 933 / ISO 4017) ili djelomični navoj (DIN 931 / ISO 4014), klasa svojstva 8.8, 10.9 ili 12.9;
- Šesterokutne matice— Standardne matice ISO 4032 ili tanke matice ISO 4033, klase usklađene s vijkom;
- Ravne podloške(DIN 125) i opružne podloške (DIN 127) — raspodijeliti opterećenje ležaja i dodati otpornost na vibracije;
- Svornjaci i navojne šipke— za prirubničke spojeve i sklopove s vijcima;
- Matice prirubnice i vijci prirubnice— s integriranim nosivim prirubnicama za meke podloge.
Svaka od ovih komponenti mora dijeliti isti sustav zaštite od korozije; Dacromet vijak uparen s običnom pocinčanom maticom stvara a galvanski par koji prvo žrtvuje orah.
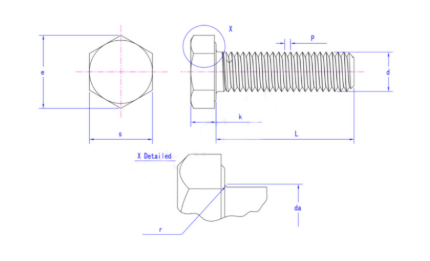
3. Otpornost na koroziju: Dacromet u odnosu na druge završne obrade vijaka
Otpornost na slani sprej (ISO 9227 / ASTM B117, sati do crvene hrđe) mjerilo je u industriji za zaštitu od korozije pričvršćivača.
| Završni / premazni sustav | Debljina | Sati do crvene hrđe (NSS) | Bijela hrđa (NSS) | Vodikova krtost | Bilješke |
| Obična (u boji, nauljena) | — | < 24 h | — | Nijedan | Samo za unutarnju upotrebu |
| Pocinčavanje, plavi kromat (Zn3) | 5 μm | ≈ 48 h | 12–24 h | visoko | Niska cijena, roba široke potrošnje |
| Pocinčavanje, debeli pasiv (Zn12) | 12 μm | ≈ 192 h | 96-168 h | visoko | Nije za razred ≥ 10.9 |
| Mehaničko pocinčavanje | 20–50 μm | 300–800 h | 200–400 h | Vrlo nisko | Dobar za veće dijelove |
| Vruće pocinčavanje (HDG) | 45–85 μm | 500–1.500 h | 200–500 h | Niska | Navoje treba ponovno urezati |
| Dacromet klasa 2 | 8 μm | ≈ 720 h | 300–500 h | Nijedan | Preciznost urezanog navoja |
| Dacromet klasa 3 / crna | 10–12 μm | ≈ 1000 h | 500–720 h | Nijedan | Automobilska OEM referentna vrijednost |
Dacromet također nadmašuje pocinčavanje u Kesternichov test (SO₂ korozija, ISO 6988 — industrijska atmosfera i kisela kiša), in cikličko ispitivanje korozije (CCT: kombinirani slani sprej / vlažnost / sušenje), in galvanska kompatibilnost s aluminijskim podlogama (zahvaljujući sadržaju aluminijskih ljuskica), u temperaturni ciklus (anorganski film podnosi 120–300°C rad, gdje organski premazi stvaraju mjehuriće), i u kemijska otpornost soli za ceste i kemikalija za odleđivanje.
4. Zaključak
Za šesterokutne vijke i njihovu spojnu opremu, Dacromet premaz pruža najbolju ravnotežu zaštite od korozije, mehaničke preciznosti i pouzdanosti montaže koja je danas dostupna: otpornost na slani sprej do 1000 sati, otpornost na vodikovu krtost, očuvana geometrija navoja i stabilno trenje za montažu kontroliranu zakretnim momentom. Gdje god vijčani spoj mora preživjeti kišu, sol i vrijeme, specifikacija koju treba zapamtiti je: šesterokutni vijak visoke čvrstoće, presvučen cink-flake (Dacromet), usklađen s ISO 10683 / ASTM F1136.




