
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Шестоугаони вијци обложени дакрометом
27.10.2026
1. Увод

Сваки вијчани спој је битка против корозије. Вијак са шестоугаоном главом (шраф са шестоугаоном главом) може бити најчешћи причвршћивач на свету, али када се угради у мост, преносни торањ или хемијско постројење, одмах је нападнут влагом, кисеоником, хлоридним јонима и сумпор-диоксидом. Рђа — прво бела рђа (производи оксидације цинка), затим црвена рђа (оксид гвожђа) — пузи преко носивих површина, продире у навоје и на крају захвата матицу, слаби оптерећење стезаљке и уништава спој.
Дацромет премаз (који се назива и ДАЦРОМЕТ, премаз од цинк-љуспица, или неелектролитски премаз од цинк-алуминијума у љуспицама) развијен је управо да добије ову битку. Даје шестоугаоним завртњима, шрафовима и одговарајућим шестоугаоним наврткама и подлошкама танак, уједначен оклоп без водоника који преживљава више од 700 сати тестирања неутралног сланог спреја (НСС) — неколико пута већу отпорност на корозију од електро-галванизације при истој дебљини.
2. Основе причвршћивача: шестоугаони вијак у вијчаном споју
Вијак са шестоугаоним шестоуглом ради са навртком (или нарезаном рупом) за стезање два или више делова заједно. Интегритет зглоба зависи од прелоад (оптерећење стезаљке) уведено током затезања, које се контролише примењеним обртни момент, корак навоја и коефицијент трења (μ) између носивих површина и навоја. У склоповима са контролисаним обртним моментом, инжењери претварају циљно предоптерећење у вредност обртног момента користећи орах фактор (К ≈ 0,12–0,16 за подмазане причвршћиваче обложене пахуљицама цинка).
Типичне компоненте које се спајају у склопу са вијцима укључују:
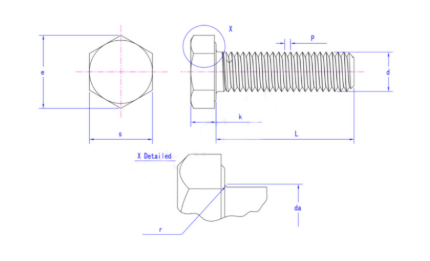
- Шестоугаони завртњи / шестоугаони завртњи— пуни навој (ДИН 933 / ИСО 4017) или делимични навој (ДИН 931 / ИСО 4014), класа својства 8.8, 10.9 или 12.9;
- Хек нутс— ИСО 4032 стандардне матице или ИСО 4033 танке/заглављене навртке, класа која одговара завртњу;
- Равне подлошке(ДИН 125) и опружне подлошке (ДИН 127) — расподели оптерећење лежаја и повећа отпорност на вибрације;
- Шипке и шипке са навојем— за прирубничке спојеве и склопове са вијцима;
- Прирубничке матице и прирубнички завртњи— са интегрисаним носећим прирубницама за меке подлоге.
Свака од ових компоненти мора да дели исти систем заштите од корозије; Дацромет вијак упарен са обичном поцинкованом навртком ствара а галвански пар који прво жртвује орах.
3. Отпорност на корозију: Дацромет у односу на друге завршне обраде вијака
Отпорност на слани спреј (ИСО 9227 / АСТМ Б117, сати до црвене рђе) је стандард у индустрији за заштиту затварача од корозије.
| Завршна обрада / систем премаза | Дебљина | Сати до црвене рђе (НСС) | бела рђа (НСС) | Водонично крхкост | Напомене |
| Једнобојна (самобојна, науљена) | — | < 24 х | — | Ниједан | Само за унутрашњу употребу |
| Поцинковање, плави хромат (Зн3) | 5 μм | ≈ 48 ч | 12–24 ч | Високо | Ниска цена, роба широке потрошње |
| Поцинковање, дебели пасив (Зн12) | 12 μм | ≈ 192 ч | 96–168 ч | Високо | Није за класу ≥ 10.9 |
| Механичко цинковање | 20–50 μм | 300–800 ч | 200–400 ч | Веома ниско | Добро за веће делове |
| Топло поцинковање (ХДГ) | 45–85 μм | 500–1.500 ч | 200–500 ч | Ниско | Теме је потребно поново тапкати |
| Дацромет класа 2 | 8 μм | ≈ 720 ч | 300–500 ч | Ниједан | Прецизност навоја |
| Дацромет Цласс 3 / црна | 10–12 μм | ≈ 1.000 х | 500–720 ч | Ниједан | Референтни тест за ОЕМ аутомобиле |
Дацромет такође надмашује цинковање у Кестернихов тест (СО₂ корозија, ИСО 6988 — индустријска атмосфера и киселе кише), ин циклично испитивање корозије (ЦЦТ: комбиновани слани спреј / влажност / сушење), ин галванска компатибилност са алуминијумским подлогама (захваљујући садржају алуминијумских љуспица), ин циклирање температуре (неоргански филм издржава рад на температури од 120–300°Ц, где органски премази блистају), и у хемијска отпорност до соли на путевима и хемикалија за одмрзавање.
4. Закључак
За шестоугаоне завртње и њихов спојни хардвер, Дацромет премаз пружа најбољу равнотежу заштите од корозије, механичке прецизности и поузданости монтаже која је доступна данас: издржљивост у сланом спреју до 1.000 сати, отпорност на кртост водоником, очувана геометрија навоја и стабилно трење за монтажу контролисано обртним моментом. Где год вијчани спој мора да преживи кишу, со и време, спецификација коју треба запамтити је: шестоугаони вијак високе чврстоће, пресвучен цинк-љуштицом (Дацромет), усклађен са ИСО 10683 / АСТМ Ф1136.




