
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Šesťhranné skrutky potiahnuté Dacrometom
2026-10-27
1. Úvod

Každý skrutkový spoj je bojom proti korózii. Šesťhranná skrutka (skrutka so šesťhrannou hlavou) môže byť najbežnejším spojovacím prvkom na svete, ale akonáhle je nainštalovaná v moste, prenosovej veži alebo chemickom závode, je okamžite napadnutá vlhkosťou, kyslíkom, chloridovými iónmi a oxidom siričitým. Hrdza — prvý biela hrdza (produkty oxidácie zinku), potom červená hrdza (oxid železa) – preniká cez nosné plochy, presakuje do závitov a nakoniec zachytí maticu, oslabí zaťaženie svorky a zničí spoj.
Povlak Dacromet (tiež nazývaný DACROMET, povlak zinkových vločiek alebo neelektrolytický povlak zinkovo-hliníkových vločiek) bol vyvinutý práve preto, aby vyhral túto bitku. Šesťhranným skrutkám, svorníkom a zodpovedajúcim šesťhranným maticám a podložkám dodáva tenký, jednotný pancier bez vodíka, ktorý vydrží viac ako 700 hodín testovania v neutrálnej soľnej mlze (NSS) – niekoľkonásobne vyššiu odolnosť proti korózii ako pri elektrogalvanizácii pri rovnakej hrúbke.
2. Základy spojovacieho prvku: Šesťhranná skrutka v skrutkovom spoji
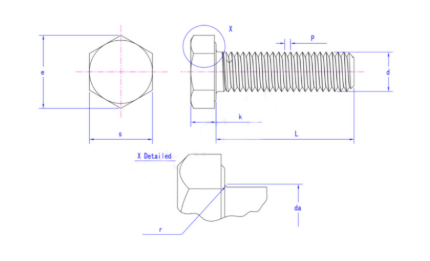
Šesťhranná skrutka spolupracuje s maticou (alebo závitovým otvorom) na spojenie dvoch alebo viacerých častí dohromady. Celistvosť spoja závisí od predpätie (zaťaženie svorky) zavedené počas uťahovania, ktoré je riadené aplikovaným krútiaci moment, stúpanie závitu a koeficient trenia (μ) medzi dosadacími plochami a závitmi. V zostave riadenej krútiacim momentom inžinieri premieňajú cieľové predpätie na hodnotu krútiaceho momentu pomocou orechový faktor (K ≈ 0,12–0,16 pre mazané spojovacie prvky s povlakom zinkových vločiek).
Typické protiľahlé komponenty v skrutkovej zostave zahŕňajú:
- Šesťhranné skrutky / šesťhranné skrutky— plný závit (DIN 933 / ISO 4017) alebo čiastočný závit (DIN 931 / ISO 4014), trieda vlastností 8.8, 10.9 alebo 12.9;
- Šesťhranné matice— Štandardné matice ISO 4032 alebo tenké/zavlhčovacie matice ISO 4033, trieda prispôsobená skrutke;
- Ploché podložky(DIN 125) a pružinové podložky (DIN 127) — rozložiť zaťaženie ložiska a pridať odolnosť proti vibráciám;
- Čapy a závitové tyče— pre prírubové spoje a zostavy s priechodnými skrutkami;
- Prírubové matice a prírubové skrutky— s integrovanými ložiskovými prírubami pre mäkké podklady.
Každý z týchto komponentov musí zdieľať rovnaký systém ochrany proti korózii; skrutka Dacromet spárovaná s hladkou pozinkovanou maticou vytvára a galvanický pár ktorý ako prvý obetuje orech.
3. Odolnosť proti korózii: Dacromet vs. iné povrchové úpravy skrutiek
Odolnosť v soľnom spreji (ISO 9227 / ASTM B117, hodiny do červenej hrdze) je priemyselným meradlom ochrany proti korózii spojovacích prvkov.
| Povrchová úprava / náterový systém | Hrúbka | Hodiny do červenej hrdze (NSS) | Biela hrdza (NSS) | Vodíkové skrehnutie | Poznámky |
| Obyčajný (samofarebný, olejovaný) | — | < 24 h | — | žiadne | Len na použitie v interiéri |
| Zinkovanie, modrý chróm (Zn3) | 5 μm | ≈ 48 h | 12 – 24 hod | Vysoká | Nízke náklady, spotrebný tovar |
| Zinkovanie, hrubý pasivát (Zn12) | 12 μm | ≈ 192 h | 96 – 168 hod | Vysoká | Nie pre triedu ≥ 10.9 |
| Mechanické zinkovanie | 20-50 μm | 300 – 800 h | 200 – 400 h | Veľmi nízka | Dobré pre väčšie diely |
| Žiarové zinkovanie (HDG) | 45-85 μm | 500 – 1 500 h | 200 – 500 h | Nízka | Vlákna je potrebné znovu naklepať |
| Dacromet Trieda 2 | 8 μm | ≈ 720 h | 300 – 500 h | žiadne | Presnosť rezu závitu |
| Dacromet Trieda 3 / čierna | 10-12 μm | ≈ 1 000 h | 500 – 720 h | žiadne | Automobilový OEM benchmark |
Dacromet tiež prekonáva zinkovanie v Kesternichov test (SO₂ korózia, ISO 6988 – priemyselné ovzdušie a kyslé dažde), v cyklické korózne testovanie (CCT: kombinovaný soľný postrek / vlhkosť / sušenie), v galvanická kompatibilita s hliníkovými substrátmi (vďaka obsahu hliníkových vločiek), v teplotné cyklovanie (anorganický film odolá prevádzke 120–300 °C, kde sa organické povlaky tvoria pľuzgiermi) a v chemická odolnosť na cestné soli a rozmrazovacie chemikálie.
4. Záver
V prípade šesťhranných skrutiek a ich protiľahlého hardvéru poskytuje povlak Dacromet najlepšiu v súčasnosti dostupnú rovnováhu medzi ochranou proti korózii, mechanickou presnosťou a spoľahlivosťou montáže: výdrž v soľnej hmle až 1 000 hodín, odolnosť voči vodíkovému krehnutiu, zachovaná geometria závitu a stabilné trenie pre montáž s riadeným krútiacim momentom. Kdekoľvek musí skrutkový spoj prežiť dážď, soľ a čas, treba pamätať na špecifikáciu: vysokopevnostná šesťhranná skrutka, potiahnutá zinkovými vločkami (Dacromet), v súlade s ISO 10683 / ASTM F1136.




