
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Хексус завртки обложени со Дакромет
2026-10-27
1. Вовед

Секој заштрафен спој е битка против корозија. Шестоаголна завртка (шраф за капа со шестоаголна глава) можеби е најчестиот прицврстувач во светот, но штом ќе се постави во мост, преносна кула или хемиска фабрика, веднаш е нападнат од влага, кислород, хлоридни јони и сулфур диоксид. Рѓа - прво бела 'рѓа (производи за оксидација на цинк), потоа црвена 'рѓа (железен оксид) - лази низ површините на лежиштето, навлегува во навоите и на крајот ја зафаќа навртката, го ослабува оптоварувањето на стегачот и го уништува зглобот.
Дакрометната обвивка (исто така наречена ДАКРОМЕТ, облога со цинк снегулки или неелектролитична облога од цинк-алуминиумски снегулки) беше развиена токму за да се добие оваа битка. Тој им дава на хексадециските завртки, навртките и соодветните шестоаголни навртки и подлошки тенок, униформен оклоп без водород, кој преживува повеќе од 700 часа тестирање со неутрален прскање со сол (NSS) - неколку пати поголема отпорност на корозија од електро-галванизирањето со иста дебелина.
2. Основи на прицврстувачите: Шестокатниот болт во заврткана спојка
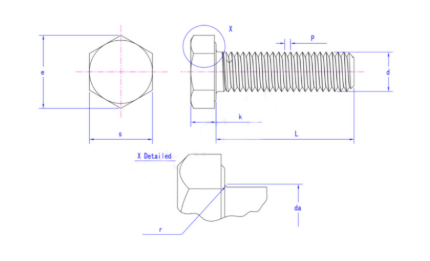
Хексадецимален болт работи со навртка (или дупка со отчукување) за прицврстување на два или повеќе делови заедно. Интегритетот на зглобот зависи од однапред оптоварување (оптоварување на стегачот) воведено за време на затегнување, кое се контролира со применетиот вртежен момент, чекорот на конецот и коефициент на триење (μ) помеѓу површините на лежиштето и навоите. Во склопот контролиран со вртежен момент, инженерите го претвораат целното предоптоварување во вредност на вртежниот момент користејќи го фактор на орев (K ≈ 0,12-0,16 за подмачкани сврзувачки елементи обложени со цинк снегулки).
Типичните компоненти за парење во склопот со завртки вклучуваат:
- Завртки со шестоаголни завртки / завртки со капа со шест— целосна нишка (DIN 933 / ISO 4017) или делумна нишка (DIN 931 / ISO 4014), класа на имот 8.8, 10.9 или 12.9;
- Хексични навртки— стандардни навртки ISO 4032 или тенки/заглавени навртки ISO 4033, класа што одговара на завртката;
- Рамни подлошки(DIN 125) и пролетни подлошки (DIN 127) — распоредете го товарот на лежиштето и додадете отпорност на вибрации;
- Навртки и прачки со навој— за прирабнички приклучоци и склопови со преку завртки;
- Навртки за прирабници и завртки за прирабници— со интегрални прирабници за лежишта за меки подлоги.
Секоја од овие компоненти мора да го дели истиот систем за заштита од корозија; завртката Dacromet поврзана со обична цинкирана навртка создава a галванска двојка што прво го жртвува оревот.
3. Отпорност на корозија: Дакромет наспроти други завршетоци на завртките
Издржливоста на прскање со сол (ISO 9227 / ASTM B117, часови до црвена 'рѓа) е репер во индустријата за заштита од корозија на прицврстувачите.
| Финиш / систем за обложување | Дебелина | Часови до црвената 'рѓа (NSS) | Бела 'рѓа (NSS) | Кршливост на водород | Белешки |
| Обичен (самообоен, подмачкан) | — | < 24 ч | — | Никој | Само внатрешна употреба |
| Цинк позлата, син хромат (Zn3) | 5 μm | ≈ 48 ч | 12–24 ч | Високо | Ниска цена, стока за широка потрошувачка |
| Цинк позлата, дебел пасиват (Zn12) | 12 μm | ≈ 192 ч | 96–168 ч | Високо | Не за класа ≥ 10.9 |
| Механичко галванизирање | 20-50 μm | 300–800 ч | 200–400 ч | Многу ниско | Добро за поголеми делови |
| Поцинкување со топло поцинкување (HDG) | 45-85 μm | 500–1.500 ч | 200–500 ч | Ниско | Нишките треба повторно да се дослушаат |
| Дакромет класа 2 | 8 μm | ≈ 720 ч | 300–500 ч | Никој | Прецизност на конецот како сечење |
| Дакромет Класа 3 / црна | 10-12 μm | ≈ 1.000 ч | 500–720 ч | Никој | Репер за автомобилски OEM |
Дакромет, исто така, го надминува цинкувањето во Кестерних тест (SO₂ корозија, ISO 6988 - индустриски атмосфери и кисели дождови), во циклично тестирање на корозија (CCT: комбиниран прскање со сол / влажност / сушење), во галванска компатибилност со алуминиумски подлоги (благодарение на содржината на алуминиумски снегулки), во температурен циклус (неорганскиот филм издржува 120–300°C сервис, каде органските премази се блистер), и во хемиска отпорност на соли на патишта и хемикалии за одмрзнување.
4. Заклучок
За шестоаголни завртки и нивниот хардвер за парење, облогата Dacromet обезбедува најдобра рамнотежа на заштита од корозија, механичка прецизност и сигурност на склопувањето што е достапна денес: издржливост на прскање со сол до 1.000 часа, отпорност на кршливост на водород, зачувана геометрија на навојот и стабилно триење за склопување со контролиран вртежен момент. Секаде каде што заштрафниот спој мора да преживее дожд, сол и време, спецификацијата што треба да се запамети е: хексадецимален болт со висока цврстина, обложен со цинк снегулки (Dacromet), усогласен со ISO 10683 / ASTM F1136.




