- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
Dacromet karimás csavarok: Kiváló korrózió- és rozsdagátló teljesítmény igényes alkalmazásokhoz
2026-10-20
1. Bevezetés
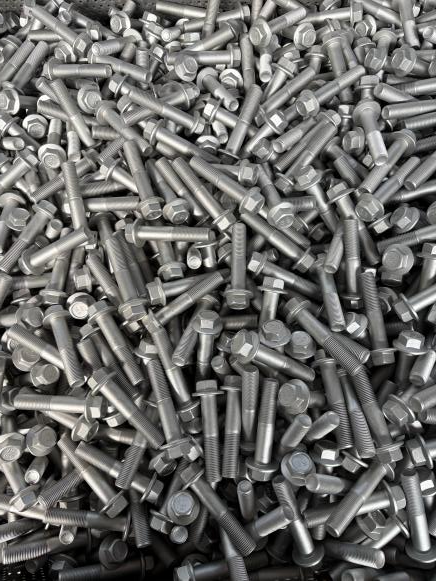
A hagyományos bevonatok, mint például a galvanizált horganyzás vagy a tűzihorganyzás, nagyon agresszív környezetben vagy nagy szilárdságú kötőelemekre alkalmazva gyakran nem működnek. Dacromet karimás csavarok Jelentős előrelépést jelentenek a korróziógátló technológia terén, egyesítve a karimás csavarok szerkezeti előnyeit a cink-alumínium pelyhes bevonatok kivételes rozsdagátló tulajdonságaival.
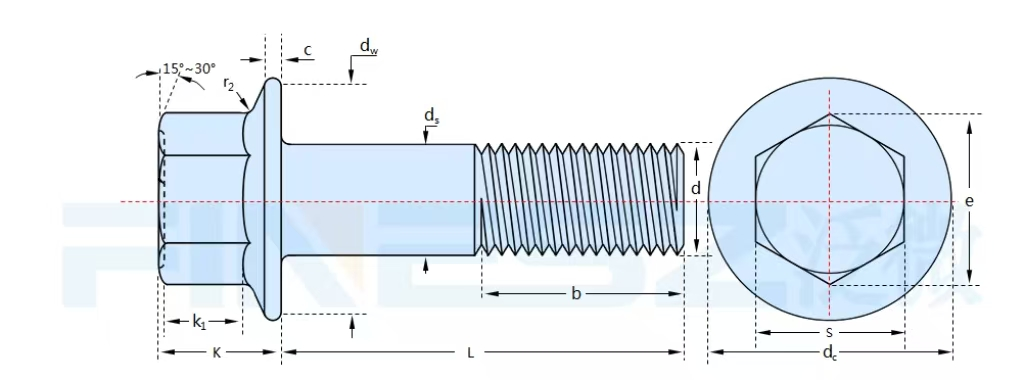
A karimacsavarok beépített alátétszerű karimával rendelkeznek a fej alatt, amely egyenletesebben osztja el a szorítóerőt, csökkenti a felületi sérülések kockázatát, és javítja a rezgés hatására bekövetkező kilazulási ellenállást. Ha ezeket a csavarokat Dacromet-tel kezelik (más néven cinkpehely vagy DACROMET® bevonat), kiemelkedő, hosszú távú védelmet nyújtanak a nedvesség, a sópermet, a vegyi támadás és a légköri korrózió ellen – így ideálisak autóipari, tengeri, infrastrukturális, energetikai és nehézgépészeti alkalmazásokhoz.
2. A Dacromet bevonattechnológia megértése
A Dacromet egy nem elektrolitikus, vízbázisú szervetlen bevonatrendszer, amely elsősorban átfedő cink- és alumíniumpehelyből áll, krómtartalmú vagy krómmentes szervetlen kötőanyagban diszpergálva. Merítés-centrifugálással, szórással vagy mártással leeresztő módszerrel felhordva, majd hőkezelve a bevonat vékony (általában 5-15 μm-es), egységes, ezüstszürke védőfóliát képez, amely szorosan tapad az acél aljzathoz.
A Dacromet korróziógátló mechanizmusa négy egymást kiegészítő tevékenységen keresztül működik:
1.Akadályvédelem: Az egymást átfedő cink- és alumíniumlemezek több réteget hoznak létre, amelyek akadályozzák a nedvesség, az oxigén és a korrozív ionok behatolását.
2. Áldozati (galvanikus) védelem: A cink feláldozó anódként működik, elsősorban korrodálva, hogy megvédje az alatta lévő acélt a rozsdától.
3. Öngyógyítás / önjavítás: A cink és az alumínium oxidációs termékei kitöltik a bevonat mikrosérüléseit, fenntartva a folyamatos rozsdamentességet.
4. Passziválás: A szervetlen kötőanyag és a passziváló vegyületek lassítják a cink feláldozását, meghosszabbítva az általános korrózióállóságot.
Mivel az eljárás nem igényel savas pácolást vagy elektrolízist, a Dacromet bevonat teljesen kiküszöböli a hidrogén ridegedés kockázatát – ez kritikus előny a nagy szilárdságú csavarok (10.9, 12.9 és ASTM A490 / F3125 osztályok) esetében. Ez teszi a Dacromet karimás csavarokat mechanikailag megbízhatóvá, valamint rendkívül ellenállóvá a rozsdával és a környezeti károsodásokkal szemben.
3. A Dacromet karimás csavarok legfontosabb előnyei
3.1 Kivételes korrózió- és rozsdaállóság
Dacromet bevonatú karimás csavarok rutinszerűen elérik 1000 óra vagy több semleges sópermet teszt (ASTM B117 / ISO 9227) vörös rozsda megjelenése nélkül. Sok specifikációban a fehérrozsda 240-500 óránál tovább késik, és az általános korróziógátló teljesítmény 7-10-szer jobb, mint a hagyományos elektrogalvanizálás. Ez a kiemelkedő rozsdagátló képesség hosszú élettartamot biztosít part menti, tengeri, ipari és jégmentesítő sós környezetben.
3.2 Nincs hidrogén-ridegedés kockázata
A nagy szakítószilárdságú acélba hidrogént juttató galvanizálási eljárásokkal ellentétben a Dacromet mártogatós vagy permetező eljárás teljes mértékben nem elektrolitikus. Következésképpen a nagy szilárdságú karimás csavarok megőrzik teljes mechanikai tulajdonságaikat, és mentesek a hidrogénridegedés okozta késleltetett rideg töréstől – így biztosítva a rozsda elleni védelmet és a szerkezeti biztonságot.
3.3 Vékony, egyenletes bevonat kiváló méretszabályozással
A bevonat tipikus vastagsága 5 és 15 μm között van. Ez a vékony film nem változtatja meg jelentősen a menet méreteit, lehetővé téve a szabványos anyák használatát átfúrás nélkül. A bevonat egységesen áthatol összetett geometriákon, meneteken és mélyedéseken, így teljes korróziógátló fedést biztosít még bonyolult karimás csavarprofilokon is.
3.4 Stabilitás magas hőmérsékleten és további előnyök
A Dacromet bevonatok 250–300 °C közötti folyamatos hőmérsékleten is hatékonyak maradnak, messze meghaladva a hagyományos horganyzás hőkorlátait. További előnyök közé tartozik a jó festhetőség, a szabályozott súrlódási együtthatók (különösen a kenőanyaggal bevont bevonatoknál), a bimetál kompatibilitás az alumíniummal, valamint a számos autóipari és környezetvédelmi szabványnak való megfelelés.
4. Teljesítmény-összehasonlítás alternatív bevonatokkal
A következő összehasonlítás rávilágít arra, hogy miért választják gyakran a Dacromet karimás csavarokat, amikor a hosszú távú rozsdamentesség, a méretpontosság és a nagy szilárdságú integritás egyidejűleg szükséges.
1. táblázat: Összehasonlító korrózióállóság és főbb jellemzők
| Tulajdonság | Dacromet (cinkpehely) | Galvanizált cink | Tűzihorganyzás | Fekete oxid |
| Tipikus vastagság | 5-15 μm | 5-15 μm | 40-100+ μm | < 1-2 μm |
| Só spray (vörös rozsdáig) | 1000+ óra | 96-240 óra | 500-1500 óra | < 24-48 óra |
| Hidrogén ridegedés veszélye | Egyik sem | Magas (sütést igényel) | Lehetséges (savas pácolás) | Alacsony |
| Hőmérsékletállóság | ~300 °C-ig | ~70-120 °C | ~200 °C | Korlátozott |
| Menet illeszkedés / mérethatás | Kiváló (vékony film) | Jó | Túlcsapolást igényel | Kiváló |
| Rozsdamentes élettartam (kültéri) | 15-25 év felett* | 2-5 év | 15-30+ év | Csak beltérben |
*Az élettartam a környezet súlyosságától, a bevonat minőségétől és a fedőbevonattól függ. Az értékek tájékoztató jellegűek az iparági adatok alapján.
2. táblázat: Tipikus Dacromet bevonatminőségek és sópermet teljesítmény
| Minőség/bevonat tömege | Bevonat tömege (g/m²) | Órák fehérrozsda nélkül | Órák vörösrozsda nélkül |
| A fokozat (standard) | ≈ 24 | ≈ 240 | ≈ 600 |
| B fokozat (továbbfejlesztett) | ≈ 36 | ≈ 240 | ≈ 1000 |
| Nagy vastagság / prémium | ≈ 80+ | Magasabb | 1000–2000+ |
Megjegyzés: A tényleges eredmények az aljzattól, geometriától, felhordási folyamattól és a tömítő-/fedőlakk használatától függően változnak (pl. PLUS® vagy DACROLUB®). Az adatok a DACROMET® 320/500 tipikus teljesítményéből származnak.
5. A Dacromet karimás csavarok tipikus alkalmazásai
Az integrált karimás terheléselosztásnak és a kiváló korrózió-/rozsdagátló teljesítménynek köszönhetően a Dacromet karimás csavarokat széles körben használják a következő ágazatokban:
Autóipar és közlekedés: Alváz, felfüggesztés, motortartók, kipufogórendszerek és szerkezeti egységek útsónak és nedvességnek kitéve.
Tengeri és tengeri: Hajószerelvények, offshore platformok, szélturbinák alapjai és part menti infrastruktúra, amelyek hosszú távú sópermetezési ellenállást igényelnek.
Építés és infrastruktúra: Hidak, acélszerkezetek, erőátviteli tornyok és kültéri keretek korrozív környezetben.
Nehézgépek és mezőgazdaság: Műtrágyának, talajkopásnak, páratartalomnak és vibrációnak kitett berendezések.
Energia és ipar: Energiatermelés, vegyi üzemek és magas hőmérsékletű vagy kémiailag agresszív környezetek, ahol a rozsdamegelőzés kritikus fontosságú.
6. Következtetés
A Dacromet karimás csavarok a mechanikai teljesítmény és a fejlett korróziógátló technológia kiemelkedő egyensúlyát kínálják. Vékony, de rendkívül hatékony cink-alumínium pehelybevonatuk kivételes ellenállást biztosít a rozsdával, sópermettel, nedvességgel és vegyi támadásokkal szemben, míg a nem elektrolitikus folyamat teljesen elkerüli a nagy szilárdságú rögzítőelemekkel kapcsolatos hidrogén ridegedés kockázatát. A karimás fej kialakításának terheléselosztási előnyeivel kombinálva ezek a csavarok tartós, kevés karbantartást igénylő rögzítési megoldást kínálnak a legigényesebb környezetekben az autóiparban, a hajózásban, az építőiparban, az energetikában és az ipari szektorban.
Ha a hosszú távú rozsdagátló teljesítményre, méretpontosságra, termikus stabilitásra és szerkezeti integritásra van szükség, a Dacromet bevonatú karimás csavarok bizonyított és megbízható választás. A megfelelő bevonatminőség meghatározása, a sópermet teljesítményének ellenőrzése és a kompatibilis illeszkedő alkatrészek biztosítása maximalizálja az élettartamot és minimalizálja a korrózióval kapcsolatos hibákat.
Kulcs elvitelek
| • Kiváló korrózióvédelem: jellemzően 1000+ óra sópermet vörös rozsda nélkül. • Nulla a hidrogén ridegedés kockázata – ideális nagy szilárdságú (10,9 / 12,9) karimás csavarokhoz. • A vékony, egyenletes bevonat megőrzi a menet illeszkedését és a méretpontosságot. • Kiváló hőállóság (~300 °C-ig) és öngyógyító rozsdagátló viselkedés. • Előnyben részesített megoldás zord környezetben, ahol a hosszú távú rozsdamegelőzés kritikus fontosságú. |