- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Dacromet bevonatú hatlapfejű csavarok
2026-10-27
1. Bevezetés
A hatlapfejű csavarok (hatlapfejű csavarok) a legszélesebb körben használt rögzítőelemek közé tartoznak az építőiparban, a gépekben, az autóiparban és az infrastruktúrában. Korrozív környezetben – part menti építmények, vegyi üzemek, autópályák, hidak és kültéri acéltornyok – a csavarkötések élettartamát gyakran nem az acél szilárdsága, hanem a védőbevonat tartóssága határozza meg.
A Dacromet bevonat (más néven DACROMET, Dacromet cink-pehely bevonat vagy cink-alumínium pehelybevonat) egy vízbázisú konverziós és záróbevonat, amelyet merítési centrifugálási vagy permetezési eljárással visznek fel, és alacsony hőmérsékleten térhálósítják. Az 1970-es évek egyesült államokbeli feltalálása, majd Japánban és Európában történő iparosítása óta a Dacromet a nagy szilárdságú csavarok fő korrózióvédelmi megoldásává vált, különösen a 8.8-as és afölötti osztályokban, ahol a hagyományos tűzihorganyzás hidrogénridegedést és méretproblémákat hordoz magában.
2. Mi az a Dacromet bevonatú hatlapfejű csavar?
A Dacromet bevonatú hatlapfejű csavar egy szabványos hatlapfejű csavar (ISO 4014 / ISO 4017 / DIN 931 / DIN 933 vagy ASME B18.2.1 szerint), amelynek felületét egy vízbázisú iszapból felvitt cinkpehely alapú bevonat védi, amely a következőket tartalmazza:
- Cink- és alumíniumpehely— az aktív korrózióvédő gát (a szilárdanyagtartalomra vonatkoztatva jellemzően 75% Zn / 25% Al);
- Krómvegyületek vagy krómmentes passzivátorok— öngyógyító passziválás biztosítása a karcolásos területeken;
- Szervetlen kötőanyagok és cellulóz sűrítők— a pelyheket sűrű, tapadó fóliává ragasszuk;
- Ionmentesített víz— a hordozó közeg, amely az eljárást VOC-mentessé és környezetbaráttá teszi.
A bevonatot mártással (vagy szórással) hordják fel, majd centrifugális centrifugálással eltávolítják a felesleges iszapot, majd körülbelül 280–330 °C-on 20–40 percig térhálósítják. Több bemerítési-centrifugálási ciklus (általában kettő) 6–10 μm vastagságú bevonatot készít; a nehezebb osztályok elérik a 12-15 μm-t.
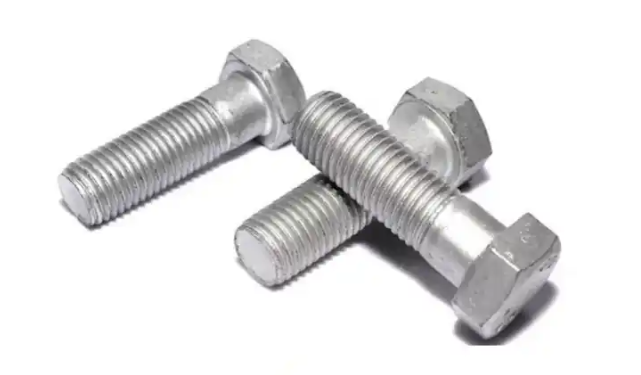
A Dacromet-folyamat főbb jellemzői
| Funkció | Leírás |
| Kikeményedési hőmérséklet | 280-330°C (a 10.9/12.9-es csavarok megeresztési hőmérséklete alatt) |
| Bevonat vastagsága | 6–15 μm (osztályfüggő), sokkal vékonyabb, mint a tűzihorganyzás (45–85 μm) |
| Hidrogén ridegség | Nincs savas pácolás, nincs galvanizálás – gyakorlatilag nincs hidrogén ridegedés veszélye |
| Hatlapfejű illeszkedés | A vékony, egyenletes bevonat megőrzi a menet geometriáját – a csavarok szabványos menetfúrókkal és anyákkal illeszkednek |
| Környezeti profil | Vízbázisú, VOC-kibocsátás nélkül; krómmentes (Cr³⁺/Cr⁶⁺-mentes) változatok állnak rendelkezésre |
| Elektromos vezetőképesség | Vezető fólia, alkalmas földeléshez kritikus szerkezetekhez |
1. táblázat. A Dacromet bevonási folyamat főbb jellemzői.
3. Korrózióvédelmi mechanizmus
A Dacromet három egymást kiegészítő mechanizmuson keresztül védi az acél hordozót:
1.Akadály hatás– az egymást átfedő cink- és alumíniumforgácsok laminált filmet alkotnak, kanyargós pályával, amely drámaian lelassítja a víz, az oxigén és a kloridionok behatolását.
2.Áldozati védelem— a cink kevésbé nemes, mint az acél; minden karcolásnál vagy vágott élnél a cink elsősorban korrodál, és katódosan védi a szabaddá tett acélt.
3.Passziválás / öngyógyítás— a passzivátorok oldhatatlan oxidfilmeket képeznek a sérült helyeken, "begyógyítják" a kisebb karcolásokat és késleltetik a fehérrozsda és a vörösrozsda kialakulását.
E három mechanizmus kombinációja magyarázza, hogy a Dacromet bevonatok miért szállítanak rutinszerűen 500–1000 órát vörösrozsdásodásig semleges sópermetezési vizsgálat során (ISO 9227 / ASTM B117 szerint) mindössze 6–10 μm vastagságnál – ez többszöröse az egyenértékű vastagságú elektrogalvanizálás teljesítményének.
4. Következtetés
A Dacromet bevonatú hatlapfejű csavarok a 8,8-12,9 szabványos tulajdonságosztályok mechanikai szilárdságát vékony, egyenletes, hidrogénbiztos és környezetbarát korrózióvédelmi rendszerrel ötvözik. A tűzihorganyzás vastagságának töredékével a sópermetezésnél többszörösen jobb teljesítményével a Dacromet a nagy szilárdságú kötőelemek alapértelmezett specifikációja lett az igényes infrastrukturális, energia- és közlekedési projektekben.
A vásárlók és a mérnökök számára a legfontosabb döntési tényezők a bevonat osztálya (vastagság és NSS óra), a kromát típusa (Cr³⁺ vs. Cr-mentes), a súrlódási együttható szabályozása és az ISO 10683 / ASTM F1136 szabványnak való megfelelés. A megfelelően meghatározott Dacromet hatlapfejű csavar kiszámítható, hosszú távú csatlakozási integritást biztosít – még a legzordabb környezetben is.