
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Hatlapú karimás csavarok Dacromet bevonattal: geometria, folyamat, teljesítmény és összeszerelési útmutató
2026-10-26
1. Bevezetés

A karimás csavarok – a fejbe integrált karimával (alátétfelülettel) rendelkező hatlapfejű csavarok – a választott rögzítőelemekké váltak az autógyártásban, a gépek összeszerelésében és a csővezeték-építésben. A csavar és az alátét egyetlen alkatrészbe való egyesítése révén a karimás csavar leegyszerűsíti az összeszerelést, nagyobb csapágyfelületen osztja el a szorító terhelést, és javítja a rezgés hatására bekövetkező önlazulási ellenállást.
Korrozív üzemi környezetben azonban a karimás kialakítás előnyei csak akkor érhetők el, ha a csavart védő bevonat addig marad fenn, mint maga a kötés. A Dacromet (cink-alumínium pehely) bevonat a nagy szilárdságú karimás csavarok előnyben részesített korrózióvédelmi rendszerévé vált, amely a tűzihorganyzás vastagságának töredékénél többszörösen nagyobb sópermetezési ellenállást biztosít, mint az elektromos horganyzás – és nincs hidrogén ridegedés kockázata.
Ez a cikk elmagyarázza a hatlapú karimás csavarok geometriáját és szabványait, leírja a Dacromet bevonatolási eljárást a karimás csavarokon, bemutatja a teljesítmény-összehasonlításokat és a tipikus specifikációkat, valamint gyakorlati kiválasztási és összeszerelési útmutatást ad.
2. Mi az a hatlapú karimás csavar?
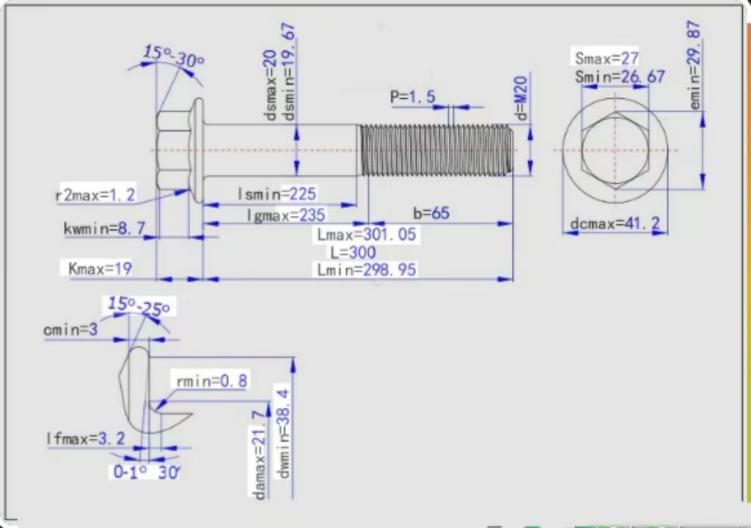
A hatlapú karimás csavar egy hatlapfejű csavar, amelynek feje egy beépített kör alakú karimát hordoz a csapágyfelületen, az ISO 4162 / DIN 6921 (metrikus) és a hasonló hüvelykes sorozat szabványai szerint. Két tervezési család létezik:
- Kis karimás sorozat— kompakt karimaátmérő szűk helyekre, általános az autómotoroknál;
- Nagy (széles) karimás sorozat— kb. 1,5 × menetátmérőjű csapágyfelület, ahol nagyobb csapágyterhelések vagy lágy szorítóanyagok (alumínium, műanyagok) érintettek.
Ezen kívül számos karimás csavar található fogazat (radiális fogak) a karima alsó oldalán. A fogak beleharapnak az illeszkedő felületbe, növelve a relatív mikromozgással szembeni ellenállást, és javítva a csavar ellenállását a keresztirányú vibráció hatására bekövetkező önlazulással szemben – anélkül, hogy külön rögzítő alátétre lenne szükség.
3. Miért jó Dacromet bevonat karimás csavarokhoz?
A Dacromet bevonat cink- és alumíniumpehely vizes szuszpenziója passzivátorokkal és szervetlen kötőanyagokkal. Az alkatrészeket mártással bevonják, centrifugálisan centrifugálják a felesleges iszap eltávolítására, és 280–330 °C-on 20–40 percig térhálósítják; két bemerítés-centrifugálási ciklus jellemzően 6-10 μm-es filmet eredményez. A karimás csavarok különösen jól illeszkednek a bemerítési folyamathoz:
1.Teljes lefedettség— a bevonat befolyik a karimától a szárig terjedő résbe és a fogazott hornyokba, ahol a galvanizálás gyakran vékony vagy szabálytalan lerakódásokat hagy maga után;
2.Egyenletes vastagság— a centrifugális centrifugálás egyenletes filmréteget biztosít a lapos karima felületén, megőrzi a párhuzamos csapágyfelületet, amely kritikus a szorítóterhelés pontossága szempontjából;
3. Nincs hidrogén ridegedés— nincs jelen savas pácolás vagy elektrolitikus áram, így a 10.9. és 12.9. fokozat biztonságosan bevonható;
4. Menet pontosság— a vékony, kemény fólia megőrzi a menet geometriáját, így a karimacsavarok továbbra is szabadon futnak a menetes furatokba, és szabványos karimaanyákkal illeszkednek;
5. Súrlódási konzisztencia— az integrált kenőanyag fedőbevonatokkal a Dacromet karimás csavarok stabil anyatényezőt (K ≈ 0,12–0,16) érnek el, ami elengedhetetlen a nyomatékvezérelt szerelősorokhoz.
4. Teljesítmény és mechanikai előnyök
Csapágyfelület és felületi nyomás
A karimás kialakítás meghatározó előnye a terheléseloszlás. Az alábbi táblázat összehasonlít egy szabványos M10 hatlapfejű csavart, egy külön alátéttel ellátott hatlapfejű csavart és egy M10 nagykarimás csavart ugyanazon 30 kN szorítóterhelés mellett.
| Csavar konfiguráció | Csapágy OD (kb.) | Csapágyfelület (mm²) | Felületi nyomás 30 kN-nél (N/mm²) |
| Hatlapfejű csavar DIN 933, alátét nélkül | 14,5 mm (alátétfelület) | ≈ 78 | ≈ 385 |
| Hatlapfejű csavar + lapos alátét DIN 125 | 20 mm | ≈ 166 | ≈ 181 |
| Hatlapfejű karimás csavar DIN 6921 | 21,5 mm | ≈ 208 | ≈ 144 |
1. táblázat: Csapágyfelület és felületi nyomás összehasonlítása (M10 példa, jellemző értékek).
2. ábra. Az alacsonyabb felületi nyomás kisebb beágyazódást jelent a puha vagy festett felületekbe, és idővel merevebb a kötés.
Az alacsonyabb felületi nyomás csökkenti az alumínium vagy festett felületekbe való beágyazódást (brinelling), idővel merevebben tartja a szorított illesztést, és csökkenti annak kockázatát, hogy a fej belesüllyedjen a puha anyagokba. Ezenkívül a független keresztirányú rezgésvizsgálatok (Junker-teszt, DIN 65151) következetesen azt mutatják, hogy a fogazott karimás csavarok lényegesen nagyobb szorítóterhelést tartanak fenn, mint az azonos minőségű sima hatlapú csavarok, mivel a fogak rögzítik a csapágy érintkezési felületét, és a szélesebb karima ellenáll a fej elfordulásának.




