- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Šesťhranné skrutky potiahnuté Dacrometom
2026-10-27
1. Úvod
Šesťhranné skrutky (skrutky so šesťhrannou hlavou) patria medzi najpoužívanejšie spojovacie prvky v stavebníctve, strojárstve, automobilovej montáži a infraštruktúre. V korozívnych prostrediach - pobrežné stavby, chemické závody, diaľnice, mosty a vonkajšie oceľové veže - životnosť skrutkového spoja často nie je určená pevnosťou ocele, ale trvanlivosťou jej ochranného náteru.
Povlak Dacromet (tiež známy ako DACROMET, povlak zinkových vločiek Dacromet alebo povlak zinkovo-hliníkových vločiek) je povlak na vodnej báze aplikovaný procesom dip-spin alebo striekaním a vytvrdzovaný pri nízkej teplote. Od svojho vynálezu v Spojených štátoch v 70-tych rokoch 20. storočia a následnej industrializácie v Japonsku a Európe sa Dacromet stal hlavným prúdom riešenia na ochranu proti korózii pre vysokopevnostné skrutky, najmä v triedach 8.8 a vyšších, kde tradičné žiarové zinkovanie nesie so sebou riziká vodíkového krehnutia a rozmerové problémy.
2. Čo je to šesťhranná skrutka potiahnutá Dacrometom?
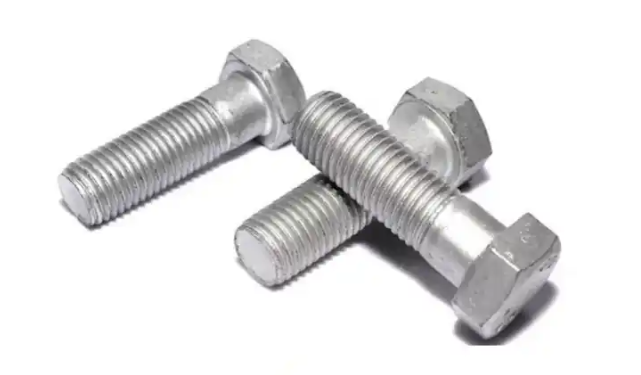
Šesťhranná skrutka potiahnutá Dacrometom je štandardná skrutka so šesťhrannou hlavou (podľa ISO 4014 / ISO 4017 / DIN 931 / DIN 933 alebo ASME B18.2.1), ktorej povrch bol chránený povlakom na báze zinkových vločiek aplikovaným z kaše na vodnej báze obsahujúcej:
- Zinkové vločky a hliníkové vločky— aktívna antikorózna bariéra (typický pomer okolo 75 % Zn / 25 % Al podľa obsahu pevných látok);
- Chrómové zlúčeniny alebo bezchrómové pasivátory— poskytujú samoliečiacu pasiváciu v miestach škrabancov;
- Anorganické spojivá a zahusťovadlá celulózy— zlepte vločky do hustého, priľnavého filmu;
- Deionizovaná voda— nosné médium, vďaka čomu je proces bez VOC a šetrný k životnému prostrediu.
Náter sa nanáša máčaním (alebo striekaním), po ktorom nasleduje odstredivé odstreďovanie, aby sa odstránila prebytočná kaša, a potom sa vytvrdzuje pri približne 280 – 330 °C počas 20 – 40 minút. Viacnásobné cykly ponorenia a odstreďovania (zvyčajne dva) vytvárajú hrúbku povlaku 6–10 μm; ťažšie triedy dosahujú 12–15 μm.
Kľúčové charakteristiky procesu Dacromet
| Funkcia | Popis |
| Teplota vytvrdzovania | 280–330 °C (pod teplotou popúšťania skrutiek triedy 10,9/12,9) |
| Hrúbka povlaku | 6–15 μm (závisí od triedy), oveľa tenšie ako žiarové zinkovanie (45–85 μm) |
| Vodíkové skrehnutie | Žiadne morenie kyselinou, žiadne galvanické pokovovanie – prakticky žiadne riziko vodíkového skrehnutia |
| Šesťhranná hlava | Tenký, rovnomerný povlak zachováva geometriu závitu – skrutky sa spájajú so štandardnými závitníkmi a maticami |
| Environmentálny profil | Na vodnej báze, žiadne emisie VOC; dostupné varianty bez chrómu (Cr³⁺/Cr⁶⁺-free) |
| Elektrická vodivosť | Vodivá fólia, vhodná pre kritické konštrukcie uzemnenia |
Tabuľka 1. Kľúčové charakteristiky procesu poťahovania Dacromet.
3. Mechanizmus ochrany proti korózii
Dacromet chráni oceľový substrát prostredníctvom troch doplnkových mechanizmov:
1.Bariérový efekt- prekrývajúce sa zinkové a hliníkové vločky vytvárajú laminovaný film s kľukatou dráhou, ktorá dramaticky spomaľuje prenikanie vody, kyslíka a chloridových iónov.
2.Obetavá ochrana— zinok je menej ušľachtilý ako oceľ; pri akomkoľvek poškriabaní alebo reze zinok prednostne koroduje a katodicky chráni odhalenú oceľ.
3.Pasivácia / samoliečba— pasivátory vytvárajú nerozpustné oxidové filmy na poškodených miestach, „zacelujú“ drobné škrabance a odďaľujú tvorbu bielej a červenej hrdze.
Kombinácia týchto troch mechanizmov vysvetľuje, prečo nátery Dacromet bežne dodávajú 500 – 1 000 hodín červenej hrdze pri testovaní neutrálnym soľným postrekom (podľa ISO 9227 / ASTM B117) pri hrúbke iba 6 – 10 μm – niekoľkonásobok výkonu elektrogalvanizácie s ekvivalentnou hrúbkou.
4. Záver
Šesťhranné skrutky potiahnuté Dacrometom kombinujú mechanickú pevnosť štandardných tried vlastností 8,8–12,9 s tenkým, rovnomerným, vodíkom bezpečným a ekologickým systémom ochrany proti korózii. So soľným postrekom, ktorý je niekoľkonásobne lepší ako elektrogalvanizácia pri zlomku hrúbky žiarového zinkovania, sa Dacromet stal predvolenou špecifikáciou pre vysokopevnostné spojovacie prvky v náročných infraštruktúrnych, energetických a dopravných projektoch.
Pre kupujúcich a inžinierov sú kľúčovými rozhodovacími faktormi trieda náteru (hrúbka a hodiny NSS), typ chrómu (Cr³⁺ verzus Cr-free), kontrola koeficientu trenia a súlad s ISO 10683 / ASTM F1136. Správne špecifikovaná šesťhranná skrutka Dacromet poskytuje predvídateľnú, dlhodobú integritu spoja – dokonca aj v tých najdrsnejších prostrediach.