- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


डॅक्रोमेट-लेपित हेक्स बोल्ट
2026-10-27
1. परिचय
हेक्स बोल्ट (षटकोनी हेड बोल्ट) हे बांधकाम, यंत्रसामग्री, ऑटोमोटिव्ह असेंब्ली आणि पायाभूत सुविधांमध्ये सर्वाधिक वापरले जाणारे फास्टनर्स आहेत. संक्षारक वातावरणात — किनारी संरचना, रासायनिक वनस्पती, महामार्ग, पूल आणि बाहेरचे स्टील टॉवर — बोल्ट केलेल्या जॉइंटचे सर्व्हिस लाइफ बहुतेकदा स्टीलच्या मजबुतीने नव्हे, तर त्याच्या संरक्षक आवरणाच्या टिकाऊपणाद्वारे निर्धारित केले जाते.
डॅक्रोमेट कोटिंग (याला DACROMET, डॅक्रोमेट झिंक-फ्लेक कोटिंग, किंवा झिंक-ॲल्युमिनियम फ्लेक कोटिंग असेही म्हणतात) हे पाणी-आधारित रूपांतरण-आणि-अडथळा कोटिंग आहे जे डिप-स्पिन किंवा स्प्रे प्रक्रियेद्वारे लागू केले जाते आणि कमी तापमानात बरे केले जाते. 1970 च्या दशकात युनायटेड स्टेट्समध्ये त्याचा शोध लागल्यापासून आणि त्यानंतरचे जपान आणि युरोपमध्ये औद्योगिकीकरण झाल्यापासून, डॅक्रोमेट उच्च-शक्तीच्या बोल्टसाठी मुख्य प्रवाहातील गंज-संरक्षण उपाय बनले आहे, विशेषत: 8.8 आणि त्यावरील ग्रेडमध्ये, जेथे पारंपारिक हॉट-डिप गॅल्वनाइजिंग हायड्रोजन भ्रूणहत्या समस्या आणि घटते.
2. डॅक्रोमेट-कोटेड हेक्स बोल्ट म्हणजे काय?
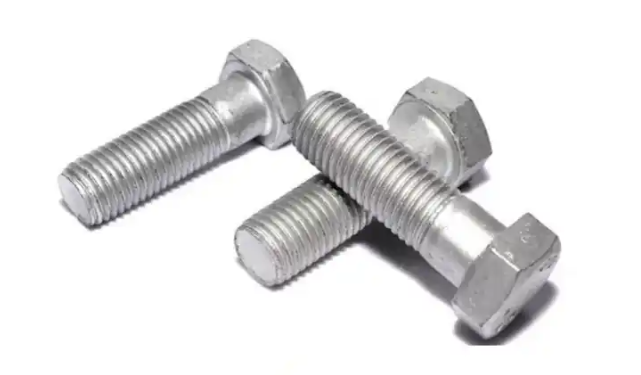
डॅक्रोमेट-कोटेड हेक्स बोल्ट हा एक मानक षटकोनी हेड बोल्ट आहे (प्रति ISO 4014 / ISO 4017 / DIN 931 / DIN 933 किंवा ASME B18.2.1) ज्याच्या पृष्ठभागावर पाणी-आधारित स्लरीपासून लागू केलेल्या झिंक-फ्लेक आधारित कोटिंगद्वारे संरक्षित केले गेले आहे:
- झिंक फ्लेक्स आणि ॲल्युमिनियम फ्लेक्स— सक्रिय गंज-संरक्षण अडथळा (घन सामग्रीनुसार साधारण प्रमाण सुमारे 75% Zn/25% Al);
- क्रोमियम संयुगे किंवा क्रोमियम-मुक्त पॅसिव्हेटर्स- स्क्रॅच भागात स्वयं-उपचार निष्क्रियता प्रदान करा;
- अजैविक बाइंडर आणि सेल्युलोज घट्ट करणारे- फ्लेक्सला दाट, चिकट फिल्ममध्ये बांधा;
- डीआयोनाइज्ड पाणी- वाहून नेणारे माध्यम, प्रक्रिया VOC-मुक्त आणि पर्यावरणास अनुकूल बनवते.
कोटिंग बुडवून (किंवा फवारणी करून) लागू केली जाते आणि त्यानंतर अतिरिक्त स्लरी काढून टाकण्यासाठी केंद्रापसारक कताई केली जाते, त्यानंतर अंदाजे 280-330°C तापमानावर 20-40 मिनिटे बरे केले जाते. मल्टिपल डिप-स्पिन सायकल (सामान्यत: दोन) 6-10 μm ची कोटिंग जाडी तयार करतात; जड वर्ग 12-15 μm पर्यंत पोहोचतात.
डॅक्रोमेट प्रक्रियेची मुख्य वैशिष्ट्ये
| वैशिष्ट्य | वर्णन |
| तापमान बरे करणे | 280–330°C (ग्रेड 10.9/12.9 बोल्टच्या टेम्परिंग तापमानाच्या खाली) |
| कोटिंग जाडी | 6-15 μm (वर्ग-आश्रित), हॉट-डिप गॅल्वनाइझिंग (45-85 μm) पेक्षा खूप पातळ |
| हायड्रोजन भ्रष्टता | ऍसिड पिकलिंग नाही, इलेक्ट्रोप्लेटिंग नाही - अक्षरशः हायड्रोजन भ्रष्ट होण्याचा धोका नाही |
| हेक्स डोके फिट | पातळ, एकसमान कोटिंग थ्रेड भूमिती जतन करते - मानक टॅप आणि नट्ससह बोल्ट मेट |
| पर्यावरण प्रोफाइल | पाणी-आधारित, VOC उत्सर्जन नाही; क्रोमियम-मुक्त (Cr³⁺/Cr⁶⁺-मुक्त) रूपे उपलब्ध |
| विद्युत चालकता | प्रवाहकीय फिल्म, ग्राउंडिंग-गंभीर संरचनांसाठी योग्य |
तक्ता 1. डॅक्रोमेट कोटिंग प्रक्रियेची मुख्य वैशिष्ट्ये.
3. गंज संरक्षण यंत्रणा
डॅक्रोमेट तीन पूरक यंत्रणेद्वारे स्टील सब्सट्रेटचे संरक्षण करते:
1.अडथळा प्रभाव— ओव्हरलॅपिंग झिंक आणि ॲल्युमिनियम फ्लेक्स एक त्रासदायक मार्गासह लॅमिनेटेड फिल्म बनवतात ज्यामुळे पाणी, ऑक्सिजन आणि क्लोराईड आयनचा प्रवेश नाटकीयपणे मंद होतो.
2.बलिदान संरक्षण- जस्त स्टीलपेक्षा कमी थोर आहे; कोणत्याही स्क्रॅच किंवा कट एजवर, झिंक प्राधान्याने कोर्रोड करते आणि कॅथोडिकली उघडलेल्या स्टीलचे संरक्षण करते.
3.Passivation/स्व-उपचार- पॅसिव्हेटर्स खराब झालेल्या ठिकाणी अघुलनशील ऑक्साईड फिल्म तयार करतात, किरकोळ ओरखडे "बरे" करतात आणि पांढरा गंज आणि लाल गंज तयार होण्यास विलंब करतात.
या तीन यंत्रणांचे संयोजन स्पष्ट करते की Dacromet कोटिंग्स नियमितपणे 500-1,000 तास लाल गंजापर्यंत तटस्थ मीठ फवारणी चाचणीत (प्रति ISO 9227 / ASTM B117) फक्त 6-10 μm जाडीवर का देतात — इलेक्ट्रो-गॅल-व्हॅनायझिंग समतुल्य-जाडीच्या कामगिरीच्या कित्येक पट.
4. निष्कर्ष
डॅक्रोमेट-कोटेड हेक्स बोल्ट्स 8.8-12.9 मानक गुणधर्म वर्गांची यांत्रिक शक्ती पातळ, एकसमान, हायड्रोजन-सुरक्षित आणि पर्यावरणास अनुकूल गंज-संरक्षण प्रणालीसह एकत्र करतात. हॉट-डिप गॅल्वनाइझिंगच्या जाडीच्या एका अंशात इलेक्ट्रो-गॅल्वनाइझिंगपेक्षा सॉल्ट स्प्रे कामगिरी अनेक पटींनी चांगली आहे, पायाभूत सुविधा, ऊर्जा आणि वाहतूक प्रकल्पांची मागणी करण्यासाठी डाक्रोमेट उच्च-शक्तीच्या फास्टनर्ससाठी डीफॉल्ट तपशील बनले आहे.
खरेदीदार आणि अभियंत्यांसाठी, कोटिंग क्लास (जाडी आणि NSS तास), क्रोमेट प्रकार (Cr³⁺ vs Cr-फ्री), घर्षण गुणांक नियंत्रण आणि ISO 10683 / ASTM F1136 चे अनुपालन हे महत्त्वाचे निर्णय घटक आहेत. योग्यरित्या निर्दिष्ट केलेला डॅक्रोमेट हेक्स बोल्ट अंदाज लावता येण्याजोगा, दीर्घकालीन संयुक्त अखंडता प्रदान करतो — अगदी कठोर वातावरणातही.