
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


डॅक्रोमेट कोटिंगसह हेक्सागोन फ्लँज बोल्ट: भूमिती, प्रक्रिया, कार्यप्रदर्शन आणि असेंब्ली मार्गदर्शन
2026-10-26
1. परिचय

फ्लँज बोल्ट — हेक्सागोन हेड बोल्ट ज्यामध्ये एकात्मिक फ्लँज (वॉशर फेस) डोक्यात बांधले गेले आहेत — ऑटोमोटिव्ह उत्पादन, मशिनरी असेंब्ली आणि पाइपलाइन बांधणीमध्ये पसंतीचे फास्टनर बनले आहेत. बोल्ट आणि वॉशरला एकाच भागात एकत्र करून, फ्लँज बोल्ट असेंबली सुलभ करते, मोठ्या बेअरिंग क्षेत्रावर क्लॅम्पिंग लोड वितरीत करते आणि कंपन अंतर्गत स्वत: ची सैल होण्यास प्रतिकार सुधारते.
संक्षारक सेवा वातावरणात, तथापि, फ्लँज डिझाइनचे फायदे केवळ तेव्हाच लक्षात येऊ शकतात जेव्हा बोल्टचे संरक्षण करणारे कोटिंग जोपर्यंत स्वतःच सांधे टिकते. डॅक्रोमेट (झिंक-ॲल्युमिनियम फ्लेक) कोटिंग उच्च-शक्तीच्या फ्लँज बोल्टसाठी पसंतीची गंज-संरक्षण प्रणाली म्हणून उदयास आली आहे, जी हॉट-डिप गॅल्वनाइझिंगच्या जाडीच्या काही भागावर इलेक्ट्रो-गॅल्वनाइझिंगपेक्षा अनेक पटींनी जास्त मीठ स्प्रे प्रतिरोध प्रदान करते — आणि कोणत्याही हायड्रोजन एम्ब्रिमेंटशिवाय.
हा लेख हेक्स फ्लँज बोल्टची भूमिती आणि मानके स्पष्ट करतो, फ्लँज बोल्टवर लागू केल्याप्रमाणे डॅक्रोमेट कोटिंग प्रक्रियेचे वर्णन करतो, कार्यप्रदर्शन तुलना आणि विशिष्ट वैशिष्ट्ये सादर करतो आणि व्यावहारिक निवड आणि असेंबली मार्गदर्शन प्रदान करतो.
2. हेक्स फ्लँज बोल्ट म्हणजे काय?
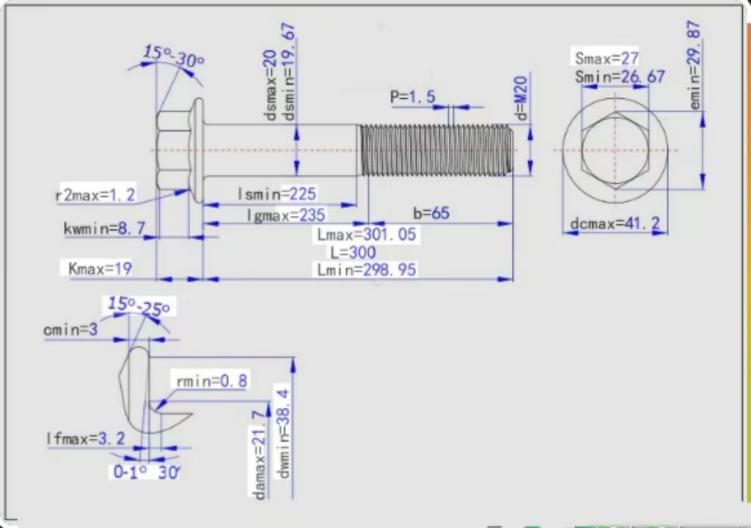
हेक्स फ्लँज बोल्ट हे षटकोनी हेड बोल्ट आहे ज्याच्या डोक्यावर ISO 4162 / DIN 6921 (मेट्रिक) आणि तुलनात्मक इंच-मालिका मानकांनुसार, बेअरिंग पृष्ठभागावर अविभाज्य वर्तुळाकार फ्लँज आहे. दोन डिझाइन कुटुंबे अस्तित्वात आहेत:
- लहान बाहेरील कडा मालिका- घट्ट जागेसाठी कॉम्पॅक्ट फ्लँज व्यास, ऑटोमोटिव्ह इंजिनमध्ये सामान्य;
- मोठी (विस्तृत) बाहेरील बाजूची मालिका— अंदाजे 1.5 × थ्रेड व्यासाचा बेअरिंग पृष्ठभाग, जेथे जास्त बेअरिंग लोड किंवा सॉफ्ट क्लॅम्पिंग मटेरियल (ॲल्युमिनियम, प्लॅस्टिक) गुंतलेले असतात तेथे वापरले जाते.
अनेक फ्लँज बोल्ट देखील वैशिष्ट्यीकृत आहेत सिरेशन (रेडियल दात) फ्लँजच्या खालच्या बाजूला. सेरेशन्स वीण पृष्ठभागावर चावतात, सापेक्ष सूक्ष्म-हालचालीचा प्रतिकार वाढवतात आणि आडवा कंपन अंतर्गत बोल्टचा स्वत: ला सैल होण्यासाठी प्रतिकार सुधारतात — वेगळ्या लॉक वॉशरची आवश्यकता नसताना.
3. फ्लँज बोल्टसाठी डॅक्रोमेट कोटिंग का?
डॅक्रोमेट कोटिंग ही जस्त आणि ॲल्युमिनियम फ्लेक्सची पाणी-आधारित स्लरी आहे ज्यामध्ये पॅसिव्हेटर्स आणि अकार्बनिक बाइंडर असतात. भाग बुडवून कोटेड केले जातात, अतिरिक्त स्लरी काढून टाकण्यासाठी केंद्रापसारकपणे कातले जातात आणि 280-330°C वर 20-40 मिनिटांसाठी बरे केले जातात; दोन डिप-स्पिन सायकल सामान्यत: 6-10 μm फिल्म देतात. फ्लँज बोल्ट विशेषतः डिप-स्पिन प्रक्रियेसाठी योग्य आहेत:
1.संपूर्ण कव्हरेज— कोटिंग फ्लँज-टू-शँक फिलेट आणि सेरेशन ग्रूव्ह्जमध्ये वाहते, ज्या भागात इलेक्ट्रोप्लेटिंग अनेकदा पातळ किंवा अनियमित ठेवी सोडते;
2.एकसमान जाडी— सेंट्रीफ्यूगल स्पिनिंग फ्लॅट फ्लँज चेहऱ्यावर अगदी फिल्म्स देते, समांतर बेअरिंग पृष्ठभाग संरक्षित करते जे क्लॅम्प-लोड अचूकतेसाठी महत्त्वपूर्ण आहे;
3. हायड्रोजन भंगार नाही— आम्ल पिकलिंग किंवा इलेक्ट्रोलाइटिक करंट समाविष्ट नाही, म्हणून ग्रेड 10.9 आणि 12.9 सुरक्षितपणे लेपित केले जाऊ शकतात;
4. थ्रेड सुस्पष्टता— पातळ, कडक फिल्म थ्रेडची भूमिती जतन करते, त्यामुळे फ्लँज बोल्ट अजूनही टॅप केलेल्या छिद्रांमध्ये मुक्तपणे धावतात आणि मानक फ्लँज नट्ससह जोडतात;
5.घर्षण सुसंगतता— एकात्मिक वंगण टॉपकोट्ससह, डॅक्रोमेट फ्लँज बोल्ट स्थिर नट घटक (K ≈ ०.१२–०.१६) प्राप्त करतात, टॉर्क-नियंत्रित असेंबली लाईन्ससाठी आवश्यक असतात.
4. कामगिरी आणि यांत्रिक फायदे
बेअरिंग क्षेत्र आणि पृष्ठभाग दाब
फ्लँज डिझाइनचा निश्चित फायदा म्हणजे लोड वितरण. खालील तक्त्यामध्ये मानक M10 हेक्स बोल्ट, वेगळ्या वॉशरसह हेक्स बोल्ट आणि त्याच 30 kN क्लॅम्प लोडवर M10 लार्ज-फ्लँज बोल्टची तुलना केली आहे.
| बोल्ट कॉन्फिगरेशन | बेअरिंग ओडी (अंदाजे) | बेअरिंग क्षेत्र (मिमी²) | 30 kN (N/mm²) वर पृष्ठभागाचा दाब |
| हेक्स बोल्ट DIN 933, वॉशर नाही | 14.5 मिमी (वॉशर फेस) | ≈ ७८ | ≈ ३८५ |
| हेक्स बोल्ट + फ्लॅट वॉशर DIN 125 | 20 मिमी | ≈ १६६ | ≈ १८१ |
| हेक्स फ्लँज बोल्ट DIN 6921 | 21.5 मिमी | ≈ २०८ | ≈ १४४ |
तक्ता 1. बेअरिंग क्षेत्र आणि पृष्ठभागाच्या दाबांची तुलना (M10 उदाहरण, ठराविक मूल्ये).
आकृती 2. कमी पृष्ठभागाचा दाब म्हणजे मऊ किंवा पेंट केलेल्या पृष्ठभागांमध्ये कमी एम्बेड करणे आणि कालांतराने एक कडक जोड.
पृष्ठभागाच्या खालच्या दाबामुळे ॲल्युमिनियम किंवा पेंट केलेल्या पृष्ठभागांमध्ये एम्बेडिंग (ब्रिनेलिंग) कमी होते, कालांतराने क्लॅम्प केलेले सांधे अधिक कडक राहते आणि मऊ पदार्थांमध्ये डोके बुडण्याचा धोका कमी होतो. याव्यतिरिक्त, स्वतंत्र ट्रान्सव्हर्स-कंपन चाचणी (जंकर टेस्ट, डीआयएन 65151) सातत्याने दर्शवते की सेरेटेड फ्लँज बोल्ट समान ग्रेडच्या प्लेन हेक्स बोल्टपेक्षा जास्त क्लॅम्प लोड राखून ठेवतात, कारण सीरेशन्स बेअरिंग इंटरफेस लॉक करतात आणि विस्तीर्ण फ्लँज हेड रोटेशनला प्रतिकार करतात.




