- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ダクロメットコーティング六角ボルト
2026-10-27
1. はじめに
六角ボルト (六角頭ボルト) は、建設、機械、自動車の組み立て、インフラストラクチャで最も広く使用されている締結具の 1 つです。海岸の構造物、化学プラント、高速道路、橋、屋外の鉄塔などの腐食環境では、ボルト接合部の耐用年数は鋼材の強度ではなく、保護コーティングの耐久性によって決まることがよくあります。
ダクロメット コーティング (ダクロメット、ダクロメット亜鉛フレーク コーティング、または亜鉛アルミニウム フレーク コーティングとしても知られています) は、ディップ スピンまたはスプレー プロセスによって塗布され、低温で硬化される水ベースの化成およびバリア コーティングです。 1970 年代に米国で発明され、その後日本とヨーロッパで工業化されて以来、ダクロメットは高強度ボルト、特にグレード 8.8 以上のボルトの主流の防食ソリューションとなっています。従来の溶融亜鉛めっきには水素脆化のリスクと寸法の問題が伴います。
2. ダクロメットコーティング六角ボルトとは何ですか?
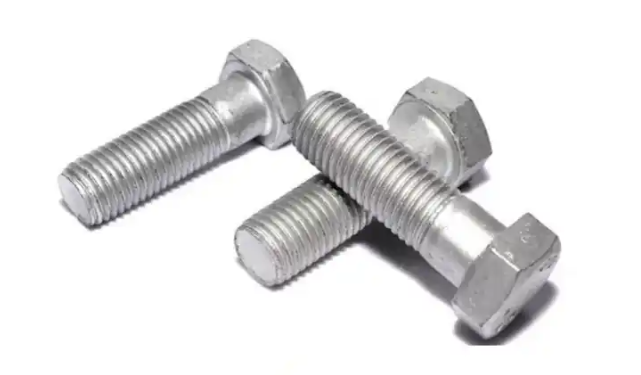
ダクロメットコーティングされた六角ボルトは、標準的な六角ボルト (ISO 4014 / ISO 4017 / DIN 931 / DIN 933 または ASME B18.2.1 に準拠) であり、その表面は、以下を含む水ベースのスラリーから塗布された亜鉛フレークベースのコーティングによって保護されています。
- 亜鉛フレークおよびアルミニウムフレーク- アクティブな腐食保護バリア(固形分で約 75% の Zn / 25% Al の典型的な比率)。
- クロム化合物またはクロムを含まない不動態化剤— スクラッチ領域に自己修復パッシベーションを提供します。
- 無機バインダーおよびセルロース系増粘剤— フレークを結合して、緻密で粘着性のあるフィルムを形成します。
- 脱イオン水− 搬送媒体であり、プロセスを VOC フリーで環境に優しいものにします。
コーティングは浸漬 (またはスプレー) によって塗布され、その後遠心分離して余分なスラリーを除去し、約 280 ~ 330°C で 20 ~ 40 分間硬化します。複数回のディップ/スピン サイクル (通常は 2 回) により、6 ~ 10 μm のコーティング厚が形成されます。重いクラスでは 12 ~ 15 μm に達します。
ダクロメットプロセスの主な特徴
| 特徴 | 説明 |
| 硬化温度 | 280~330℃(グレード10.9/12.9ボルトの焼き戻し温度以下) |
| 膜厚 | 6 ~ 15 μm (クラスによる)、溶融亜鉛めっき (45 ~ 85 μm) よりもはるかに薄い |
| 水素脆化 | 酸洗いや電気メッキは不要 - 水素脆化のリスクは事実上ありません |
| 六角頭のフィット感 | 薄く均一なコーティングによりねじ山の形状が維持されます - ボルトは標準のタップおよびナットと嵌合します |
| 環境プロファイル | 水ベースでVOC排出なし。クロムフリー (Cr3⁺/Cr⁶⁺ フリー) のバリエーションも利用可能 |
| 電気伝導率 | 接地が重要な構造物に適した導電性フィルム |
表 1. ダクロメット コーティング プロセスの主な特徴。
3. 防食機構
ダクロメットは、次の 3 つの相補的なメカニズムを通じてスチール基板を保護します。
1.バリア効果— 重なり合った亜鉛とアルミニウムのフレークが曲がりくねった経路を持つ積層フィルムを形成し、水、酸素、塩化物イオンの浸透を劇的に遅らせます。
2.犠牲的な保護- 亜鉛は鋼よりも貴ではありません。いかなる傷や切断面でも、亜鉛が優先的に腐食し、露出した鋼材を陰極的に保護します。
3.不動態化/自己修復— 不動態化剤は損傷箇所に不溶性の酸化膜を形成し、小さな傷を「修復」し、白錆や赤錆の形成を遅らせます。
これら 3 つのメカニズムの組み合わせにより、ダクロメット コーティングがわずか 6 ~ 10 μm の厚さで中性塩水噴霧試験 (ISO 9227 / ASTM B117 に基づく) で赤錆に通常 500 ~ 1,000 時間かかる理由が説明されます。これは、同等の厚さの電気亜鉛めっきの数倍の性能です。
4。結論
ダクロメットコーティングされた六角ボルトは、標準特性クラス 8.8 ~ 12.9 の機械的強度と、薄く均一で水素に安全で環境に優しい防食システムを組み合わせています。ダクロメットは、溶融亜鉛めっきの数分の一の厚さで電気亜鉛めっきより数倍優れた塩水噴霧性能を備えているため、要求の厳しいインフラ、エネルギー、輸送プロジェクトにおける高強度ファスナーのデフォルト仕様となっています。
バイヤーとエンジニアにとって重要な決定要素は、コーティングのクラス (厚さと NSS 時間)、クロメートの種類 (Cr3⁺ と Cr フリー)、摩擦係数の管理、および ISO 10683 / ASTM F1136 への準拠です。適切に指定されたダクロメット六角ボルトは、最も過酷な環境であっても、予測可能な長期的な接合部の完全性を実現します。