- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


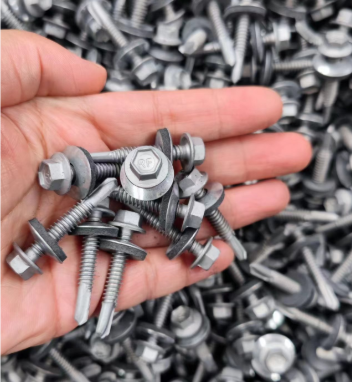
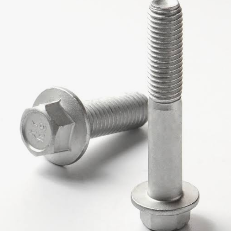
Šestrobi vijaki, prevlečeni z Dacrometom
2026-10-27
1. Uvod
Šestrobi vijaki (sorniki s šestrobo glavo) so med najpogosteje uporabljenimi pritrdilnimi elementi v gradbeništvu, strojih, sestavljanju avtomobilov in infrastrukturi. V korozivnih okoljih - obalne strukture, kemične tovarne, avtoceste, mostovi in zunanji jekleni stolpi - življenjska doba vijačnega spoja pogosto ni odvisna od trdnosti jekla, ampak od obstojnosti njegovega zaščitnega premaza.
Prevleka Dacromet (znana tudi kot DACROMET, prevleka v obliki cinkovih kosmičev Dacromet ali prevleka v obliki cink-aluminijevih kosmičev) je pretvorbeni in zaščitni premaz na vodni osnovi, ki se nanese s postopkom potapljanja s centrifugiranjem ali razprševanjem in strdi pri nizki temperaturi. Od izuma v Združenih državah Amerike v sedemdesetih letih 20. stoletja in kasnejše industrializacije na Japonskem in v Evropi je Dacromet postal glavna rešitev za zaščito pred korozijo za vijake z visoko trdnostjo, zlasti v razredih 8,8 in več, kjer tradicionalno vroče cinkanje prinaša tveganja vodikove krhkosti in težave z dimenzijami.
2. Kaj je šestrobi vijak, prevlečen z Dacrometom?
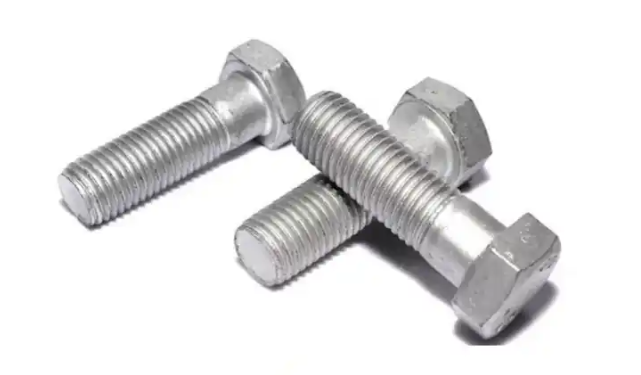
Šestrobi vijak, prevlečen z Dacrometom, je standardni šestrobi vijak (po ISO 4014 / ISO 4017 / DIN 931 / DIN 933 ali ASME B18.2.1), katerega površina je zaščitena s prevleko na osnovi cinkovih kosmičev, naneseno iz gnojevke na vodni osnovi, ki vsebuje:
- Cinkovi kosmiči in aluminijevi kosmiči— aktivna zaščita pred korozijo (tipično razmerje okoli 75 % Zn / 25 % Al glede na vsebnost trdne snovi);
- Kromove spojine ali pasivatorji brez kroma— zagotoviti samozdravilno pasivizacijo na mestih prask;
- Anorganska veziva in zgoščevalci celuloze— povežite kosmiče v gost, lepljiv film;
- Deionizirana voda— nosilni medij, zaradi česar je proces brez HOS in okolju prijazen.
Premaz se nanese s potapljanjem (ali razprševanjem), ki mu sledi centrifugalno centrifugiranje, da se odstrani odvečna brozga, nato pa se suši pri približno 280–330 °C 20–40 minut. Več ciklov potapljanja in vrtenja (običajno dva) ustvari debelino prevleke 6–10 μm; težji razredi dosežejo 12–15 μm.
Ključne značilnosti procesa Dacromet
| Funkcija | Opis |
| Temperatura utrjevanja | 280–330 °C (pod temperaturo popuščanja vijakov stopnje 10,9/12,9) |
| Debelina nanosa | 6–15 μm (odvisno od razreda), veliko tanjši od vročega cinkanja (45–85 μm) |
| Vodikova krhkost | Brez luženja s kislino, brez galvanizacije — skoraj brez tveganja vodikove krhkosti |
| Prileganje šestrobi glavi | Tanka, enakomerna prevleka ohranja geometrijo navoja - vijaki se ujemajo s standardnimi navoji in maticami |
| Okoljski profil | Na vodni osnovi, brez emisij VOC; na voljo različice brez kroma (Cr³⁺/Cr⁶⁺) |
| Električna prevodnost | Prevodni film, primeren za strukture, ki so kritične za ozemljitev |
Tabela 1. Ključne značilnosti postopka nanašanja premaza Dacromet.
3. Mehanizem za zaščito pred korozijo
Dacromet ščiti jekleno podlago s tremi komplementarnimi mehanizmi:
1. Pregradni učinek— prekrivajoči se cinkovi in aluminijevi kosmiči tvorijo laminiran film z vijugasto potjo, ki močno upočasni prodiranje vode, kisika in kloridnih ionov.
2. Žrtvena zaščita— cink je manj žlahten od jekla; pri kakršni koli praski ali odrezanem robu cink prednostno korodira in katodno ščiti izpostavljeno jeklo.
3. Pasivacija / samozdravljenje— pasivatorji tvorijo netopne oksidne filme na poškodovanih mestih, "celijo" manjše praske in upočasnjujejo nastanek bele in rdeče rje.
Kombinacija teh treh mehanizmov pojasnjuje, zakaj premazi Dacromet rutinsko zagotavljajo 500–1000 ur do rdeče rje pri testiranju nevtralnega slanega pršila (po ISO 9227 / ASTM B117) pri debelinah le 6–10 μm — kar je nekajkrat več kot pri elektrogalvaniziranju enake debeline.
4. Zaključek
Šestrobi vijaki, prevlečeni z Dacrometom, združujejo mehansko trdnost standardnih razredov lastnosti 8,8–12,9 s tankim, enakomernim, vodikovo varnim in okolju prijaznim sistemom zaščite pred korozijo. Dacromet je z nekajkrat boljšim delovanjem v razpršilu soli kot pri elektrogalvaniziranju pri delčku debeline vročega cinkanja postal privzeta specifikacija za pritrdilne elemente visoke trdnosti v zahtevnih infrastrukturnih, energetskih in transportnih projektih.
Za kupce in inženirje so ključni dejavniki odločitve razred prevleke (debelina in ure NSS), vrsta kromata (Cr³⁺ proti brez Cr), nadzor koeficienta trenja in skladnost z ISO 10683 / ASTM F1136. Pravilno določen šestrobi vijak Dacromet zagotavlja predvidljivo, dolgoročno celovitost spoja – tudi v najtežjih okoljih.