- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


डैक्रोमेट-लेपित हेक्स बोल्ट
2026-10-27
1. परिचय
हेक्स बोल्ट (हेक्सागोन हेड बोल्ट) निर्माण, मशीनरी, ऑटोमोटिव असेंबली और बुनियादी ढांचे में सबसे व्यापक रूप से उपयोग किए जाने वाले फास्टनरों में से हैं। संक्षारक वातावरण में - तटीय संरचनाएं, रासायनिक संयंत्र, राजमार्ग, पुल और बाहरी स्टील टावर - बोल्ट वाले जोड़ का सेवा जीवन अक्सर स्टील की ताकत से नहीं, बल्कि इसकी सुरक्षात्मक कोटिंग के स्थायित्व से निर्धारित होता है।
डैक्रोमेट कोटिंग (जिसे डैक्रोमेट, डैक्रोमेट जिंक-फ्लेक कोटिंग, या जिंक-एल्यूमीनियम फ्लेक कोटिंग के रूप में भी जाना जाता है) एक जल-आधारित रूपांतरण-और-अवरोधक कोटिंग है जिसे डिप-स्पिन या स्प्रे प्रक्रियाओं द्वारा लगाया जाता है और कम तापमान पर ठीक किया जाता है। 1970 के दशक में संयुक्त राज्य अमेरिका में अपने आविष्कार और उसके बाद जापान और यूरोप में औद्योगीकरण के बाद से, डैक्रोमेट उच्च शक्ति वाले बोल्टों के लिए मुख्य धारा संक्षारण-सुरक्षा समाधान बन गया है, विशेष रूप से ग्रेड 8.8 और उससे ऊपर में, जहां पारंपरिक हॉट-डिप गैल्वनाइजिंग में हाइड्रोजन उत्सर्जन जोखिम और आयामी समस्याएं होती हैं।
2. डैक्रोमेट-लेपित हेक्स बोल्ट क्या है?
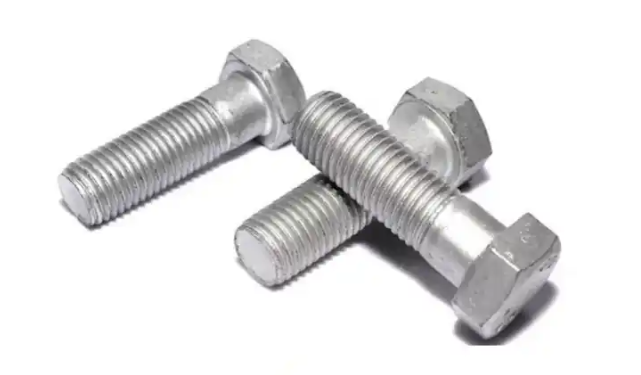
डैक्रोमेट-लेपित हेक्स बोल्ट एक मानक हेक्सागोन हेड बोल्ट (आईएसओ 4014 / आईएसओ 4017 / डीआईएन 931 / डीआईएन 933 या एएसएमई बी 18.2.1 के अनुसार) है जिसकी सतह को पानी आधारित घोल से लागू जिंक-फ्लेक आधारित कोटिंग द्वारा संरक्षित किया गया है:
- जिंक के टुकड़े और एल्यूमीनियम के टुकड़े- सक्रिय संक्षारण-संरक्षण बाधा (ठोस सामग्री द्वारा सामान्य अनुपात लगभग 75% Zn / 25% Al);
- क्रोमियम यौगिक या क्रोमियम-मुक्त पैसिवेटर- खरोंच वाले क्षेत्रों में स्व-उपचार निष्क्रियता प्रदान करें;
- अकार्बनिक बाइंडर्स और सेल्युलोज थिकनर- गुच्छों को एक घनी, चिपकी हुई फिल्म में बांधें;
- विआयनीकृत पानी- वहन करने वाला माध्यम, जो प्रक्रिया को वीओसी-मुक्त और पर्यावरण के अनुकूल बनाता है।
कोटिंग को डुबाकर (या छिड़काव करके) लगाया जाता है और इसके बाद अतिरिक्त घोल को हटाने के लिए केन्द्रापसारक कताई की जाती है, फिर 20-40 मिनट के लिए लगभग 280-330 डिग्री सेल्सियस पर ठीक किया जाता है। एकाधिक डिप-स्पिन चक्र (आमतौर पर दो) 6-10 μm की कोटिंग मोटाई बनाते हैं; भारी कक्षाएं 12-15 μm तक पहुंचती हैं।
डैक्रोमेट प्रक्रिया की मुख्य विशेषताएं
| विशेषता | विवरण |
| इलाज का तापमान | 280-330°C (ग्रेड 10.9/12.9 बोल्ट के टेम्परिंग तापमान से नीचे) |
| कोटिंग की मोटाई | 6-15 μm (वर्ग-निर्भर), हॉट-डिप गैल्वनाइजिंग (45-85 μm) से कहीं अधिक पतला |
| हाइड्रोजन भंगुरता | कोई एसिड पिकलिंग नहीं, कोई इलेक्ट्रोप्लेटिंग नहीं - वस्तुतः कोई हाइड्रोजन उत्सर्जन जोखिम नहीं |
| हेक्स हेड फिट | पतली, एकसमान कोटिंग धागे की ज्यामिति को बरकरार रखती है - बोल्ट मानक नल और नट के साथ मिलते हैं |
| पर्यावरण प्रोफ़ाइल | जल-आधारित, कोई वीओसी उत्सर्जन नहीं; क्रोमियम-मुक्त (Cr³⁺/Cr⁶⁺-मुक्त) वैरिएंट उपलब्ध हैं |
| विद्युत चालकता | प्रवाहकीय फिल्म, ग्राउंडिंग-महत्वपूर्ण संरचनाओं के लिए उपयुक्त |
तालिका 1. डैक्रोमेट कोटिंग प्रक्रिया की मुख्य विशेषताएं।
3. संक्षारण संरक्षण तंत्र
डैक्रोमेट तीन पूरक तंत्रों के माध्यम से स्टील सब्सट्रेट की सुरक्षा करता है:
1.बाधा प्रभाव- अतिव्यापी जस्ता और एल्यूमीनियम के टुकड़े एक टेढ़े-मेढ़े रास्ते के साथ एक लेमिनेटेड फिल्म बनाते हैं जो पानी, ऑक्सीजन और क्लोराइड आयनों के प्रवेश को नाटकीय रूप से धीमा कर देता है।
2.यज्ञ संरक्षण— जिंक स्टील की तुलना में कम उत्कृष्ट है; किसी भी खरोंच या कटे हुए किनारे पर, जिंक अधिमानतः संक्षारण करता है और कैथोडिक रूप से उजागर स्टील की रक्षा करता है।
3.निष्क्रियता/स्वयं-उपचार- पैसिवेटर क्षतिग्रस्त स्थानों पर अघुलनशील ऑक्साइड फिल्में बनाते हैं, छोटी खरोंचों को "ठीक" करते हैं और सफेद जंग और लाल जंग बनने में देरी करते हैं।
इन तीन तंत्रों का संयोजन बताता है कि डैक्रोमेट कोटिंग्स नियमित रूप से केवल 6-10 माइक्रोन की मोटाई पर तटस्थ नमक स्प्रे परीक्षण (आईएसओ 9227 / एएसटीएम बी117 के अनुसार) में लाल जंग को 500-1,000 घंटे तक वितरित करती हैं - जो समतुल्य-मोटाई वाले इलेक्ट्रो-गैल्वनाइजिंग के प्रदर्शन से कई गुना अधिक है।
4. निष्कर्ष
डैक्रोमेट-लेपित हेक्स बोल्ट एक पतली, समान, हाइड्रोजन-सुरक्षित और पर्यावरण के अनुकूल संक्षारण-सुरक्षा प्रणाली के साथ मानक संपत्ति वर्ग 8.8-12.9 की यांत्रिक शक्ति को जोड़ते हैं। हॉट-डिप गैल्वनाइजिंग की मोटाई के एक अंश पर इलेक्ट्रो-गैल्वनाइजिंग से कई गुना बेहतर नमक स्प्रे प्रदर्शन के साथ, डैक्रोमेट बुनियादी ढांचे, ऊर्जा और परिवहन परियोजनाओं की मांग में उच्च शक्ति फास्टनरों के लिए डिफ़ॉल्ट विनिर्देश बन गया है।
खरीदारों और इंजीनियरों के लिए, प्रमुख निर्णय कारक कोटिंग वर्ग (मोटाई और एनएसएस घंटे), क्रोमेट प्रकार (सीआर³⁺ बनाम सीआर-मुक्त), घर्षण गुणांक नियंत्रण और आईएसओ 10683 / एएसटीएम एफ1136 का अनुपालन हैं। उचित रूप से निर्दिष्ट डैक्रोमेट हेक्स बोल्ट पूर्वानुमानित, दीर्घकालिक संयुक्त अखंडता प्रदान करता है - यहां तक कि सबसे कठोर वातावरण में भी।