- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


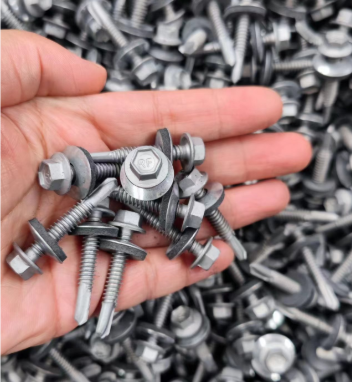
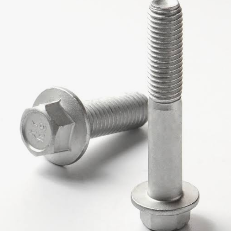
Šestihranné šrouby potažené Dacromet
2026-10-27
1. Úvod
Šrouby se šestihrannou hlavou (šestihranné šrouby) patří mezi nejpoužívanější spojovací prvky ve stavebnictví, strojírenství, montáži automobilů a infrastruktuře. V korozivním prostředí – pobřežní stavby, chemické továrny, dálnice, mosty a venkovní ocelové věže – není životnost šroubového spoje často určena pevností oceli, ale trvanlivostí jejího ochranného povlaku.
Povlak Dacromet (také známý jako DACROMET, povlak zinkových vloček Dacromet nebo povlak zinek-hliník) je konverzní a bariérový povlak na vodní bázi aplikovaný procesem dip-spin nebo sprejem a vytvrzovaný při nízké teplotě. Od svého vynálezu ve Spojených státech v 70. letech 20. století a následné industrializace v Japonsku a Evropě se Dacromet stal hlavním proudem antikorozního řešení pro vysokopevnostní šrouby, zejména v jakostech 8.8 a vyšších, kde tradiční žárové zinkování nese rizika vodíkové křehnutí a rozměrové problémy.
2. Co je šestihranný šroub potažený Dacrometem?
Šestihranný šroub s povlakem Dacromet je standardní šroub se šestihrannou hlavou (podle ISO 4014 / ISO 4017 / DIN 931 / DIN 933 nebo ASME B18.2.1), jehož povrch byl chráněn povlakem na bázi zinkových vloček aplikovaným z kaše na vodní bázi obsahující:
- Zinkové vločky a hliníkové vločky— aktivní antikorozní bariéra (typický poměr kolem 75 % Zn / 25 % Al podle obsahu pevných látek);
- Sloučeniny chrómu nebo bezchromové pasivátory— poskytovat samoopravnou pasivaci v místech škrábanců;
- Anorganická pojiva a zahušťovadla celulózy— slepit vločky do hustého, přilnavého filmu;
- Deionizovaná voda— nosné médium, díky kterému je proces bez VOC a šetrný k životnímu prostředí.
Nátěr se nanáší máčením (nebo nástřikem) s následným odstředivým odstřeďováním k odstranění přebytečné kaše, poté se vytvrzuje při přibližně 280–330 °C po dobu 20–40 minut. Vícenásobné cykly dip-spin (typicky dva) vytvoří tloušťku povlaku 6–10 μm; těžší třídy dosahují 12–15 μm.
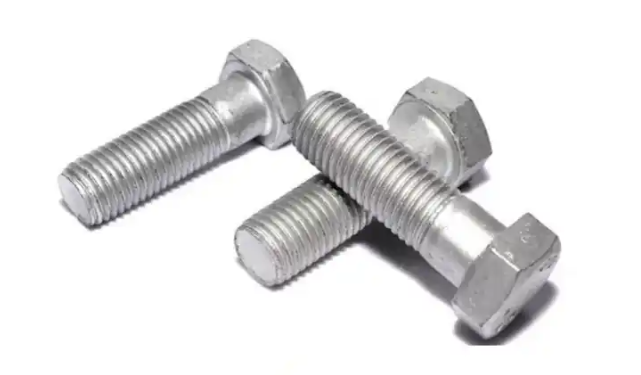
Klíčové charakteristiky procesu Dacromet
| Funkce | Popis |
| Teplota vytvrzování | 280–330 °C (pod teplotou popouštění šroubů třídy 10,9/12,9) |
| Tloušťka povlaku | 6–15 μm (v závislosti na třídě), mnohem tenčí než žárové zinkování (45–85 μm) |
| Vodíková křehkost | Žádné moření kyselinou, žádné galvanické pokovování – prakticky žádné riziko vodíkové křehkosti |
| Šestihranná hlava | Tenký, rovnoměrný povlak zachovává geometrii závitu — šrouby lícují se standardními závitníky a maticemi |
| Environmentální profil | Na vodní bázi, žádné emise VOC; dostupné varianty bez chrómu (Cr³⁺/Cr⁶⁺-free) |
| Elektrická vodivost | Vodivý film, vhodný pro uzemnění kritických struktur |
Tabulka 1. Klíčové charakteristiky procesu potahování Dacromet.
3. Mechanismus ochrany proti korozi
Dacromet chrání ocelový substrát prostřednictvím tří vzájemně se doplňujících mechanismů:
1.Bariérový efekt— překrývající se zinkové a hliníkové vločky tvoří laminovaný film s klikatou dráhou, která dramaticky zpomaluje pronikání vody, kyslíku a chloridových iontů.
2.Obětní ochrana— zinek je méně ušlechtilý než ocel; při jakémkoliv poškrábání nebo řezné hraně zinek přednostně koroduje a katodicky chrání obnaženou ocel.
3. Pasivace / samoléčení— pasivátory tvoří nerozpustné oxidové filmy na poškozených místech, „zacelují“ drobné škrábance a oddalují tvorbu bílé a červené rzi.
Kombinace těchto tří mechanismů vysvětluje, proč povlaky Dacromet běžně dodávají 500–1 000 hodin do červené rzi při testování neutrální solnou mlhou (podle ISO 9227 / ASTM B117) při tloušťkách pouhých 6–10 μm – několikanásobek výkonu elektrogalvanizace s ekvivalentní tloušťkou.
4. Závěr
Šestihranné šrouby s povlakem Dacromet kombinují mechanickou pevnost standardních tříd vlastností 8,8–12,9 s tenkým, jednotným, vodíkem bezpečným a ekologickým systémem ochrany proti korozi. Díky solné mlze několikanásobně lepšímu než elektrogalvanizace při zlomku tloušťky žárového zinkování se Dacromet stal výchozí specifikací pro vysokopevnostní spojovací prvky v náročných infrastrukturních, energetických a dopravních projektech.
Pro kupující a inženýry jsou klíčovými rozhodovacími faktory třída povlaku (tloušťka a hodiny NSS), typ chromátu (Cr³⁺ vs. Cr-free), řízení koeficientu tření a soulad s ISO 10683 / ASTM F1136. Správně specifikovaný šroub Dacromet se šestihrannou hlavou poskytuje předvídatelnou, dlouhodobou integritu spoje – dokonce i v těch nejdrsnějších prostředích.