- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
Dacromet karimás csavarok: Átfogó bevezetés a nagy teljesítményű korróziógátló kötőelemekbe
2026-10-16
1. A Dacromet karimás csavarok bemutatása
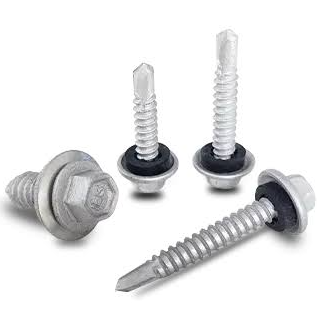
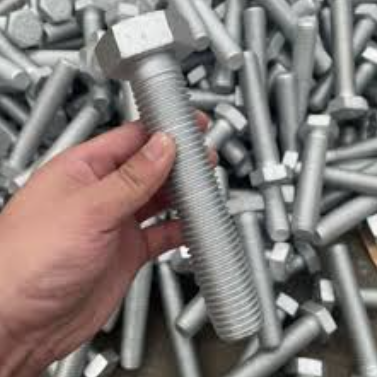
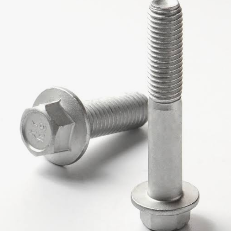
A modern ipari alkalmazásokban a rögzítőrendszerek megbízhatósága kritikus fontosságú. A ma elérhető legfejlettebb megoldások közé tartozik Dacromet karimás csavarok. Ezek a speciális csavarok egyesítik a karimás kialakítás mechanikai előnyeit a kivételességgel korróziógátló és rozsdagátló A Dacromet bevonattechnológia tulajdonságai.
A karimás csavar beépített alátétszerű karimával rendelkezik a fej alatt. Ez a kialakítás nagyobb felületen osztja el a befogási terhelést, csökkenti a felületi sérülések kockázatát, és gyakran szükségtelenné teszi a külön alátétet. Amikor ezt a karimás csavart azzal kezeljük Dacromet - nem elektrolitikus cink-alumínium pelyhes bevonat - nagy teljesítményű kötőelemmé válik, amely hosszú ideig képes ellenállni a zord korrozív környezetnek.
A Dacromet bevonat, más néven cinkpehely bevonat kiemelkedő védelmet nyújt a rozsda és a korrózió ellen. Széles körben elterjedt nagy szilárdságú csavarokhoz (8.8, 10.9 és 12.9 osztály), amelyeket autóipari, építőipari, tengeri, szélenergia- és ipari gépipari alkalmazásokban használnak, ahol a hagyományos horganyzás vagy tűzihorganyzás elmaradhat.
2. Mi az a Dacromet bevonat?
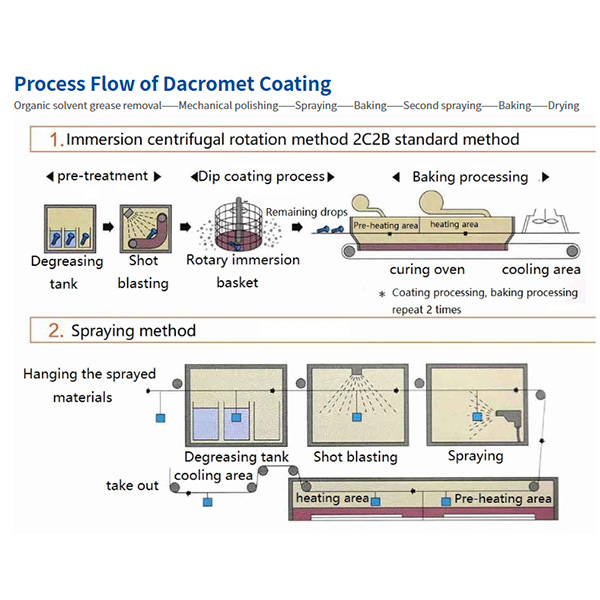
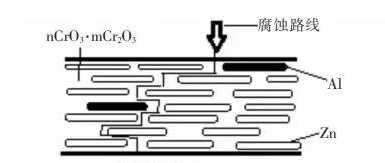
Dacromet egy szervetlen, vízbázisú bevonatrendszer, amely elsősorban krómtartalmú kötőanyagban szuszpendált cink- és alumíniumpehelyből áll. A bevonatot merítési centrifugálással, szórással vagy leeresztő módszerrel hordják fel, majd emelt hőmérsékleten (általában 300-320°C-on) térhálósítják. Ez a folyamat vékony, sűrű, többrétegű (általában 4-8 μm vastagságú) gátat képez, amely kémiailag kötődik a csavar acél hordozójához.
A hagyományos galvanizálással ellentétben a Dacromet eljárás nem tartalmaz savas pácolást vagy elektrolízist. Következésképpen bevezeti nincs hidrogén ridegség kockázat – döntő előny a nagy szakítószilárdságú csavarok esetében, amelyeknek meg kell őrizniük a szerkezeti integritást nagy előterhelés és ciklikus terhelés mellett.
A csavarokon lévő Dacromet bevonat fő jellemzői
- Kiváló korrózióállóság: Általában meghaladja az 1000 órányi semleges sópermet tesztet (ASTM B117 / ISO 9227) vörösrozsda nélkül.
- Vékony és egyenletes film: Csak 4-8 μm vastag, megőrzi a csavar pontos menettűrését.
- Magas hőmérsékleti ellenállás: Megtartja a védelmi teljesítményt 300°C-ig folyamatos üzemben.
- Kiváló vegyszerállóság: Ellenáll az útsóknak, az autóipari folyadékoknak, az enyhe savaknak és az ipari légkörnek.
- Szabályozott súrlódás: Következetes nyomaték-feszítés kapcsolat a megbízható csavarhúzáshoz.
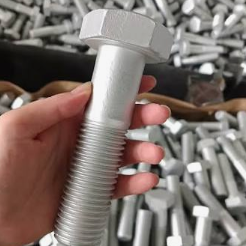
- Ezüstszürke metál megjelenés: Egységes, matt felület, amely festhető is.
3. A Dacromet karimás csavarok előnyei
A Dacromet karimás csavarok a mechanikai és a felületvédelmi előnyök egyedülálló kombinációját kínálják, amelyek előnyben részesítik őket a hagyományos bevonatos csavarokkal szemben az igényes környezetben.
Kivételes korrózió- és rozsdagátló teljesítmény
A Dacromet többrétegű cink-alumínium pehelyszerkezete gáthatást és áldozati anód hatást is létrehoz. Ez a kettős mechanizmus biztosítja 7-10 alkalommal a hagyományos elektro-horganyzott bevonatok korrózióállósága. A kiváló minőségű Dacromet karimás csavarok több mint 1200 órányi sópermetezési ellenállást biztosítanak vörösrozsda megjelenése nélkül, így biztosítva a hosszú távú rozsda elleni védelmet még tengerparti, tengeri vagy erősen sózott utakon is.
Nincs hidrogén ridegedés kockázata
A nagy szilárdságú csavarok (különösen a 10.9-es és 12.9-es fokozatok) nagymértékben érzékenyek a hidrogén ridegségre, ha hagyományos galvanizálással dolgozzák fel őket. A Dacromet eljárás kiküszöböli a savas pácolást és az elektrolitikus lerakódást, teljesen elkerülve a hidrogén bevezetését. Emiatt a Dacromet az előnyben részesített bevonat a kritikus szerkezeti és biztonsági peremcsavarokhoz.
Vékony bevonat megőrzi a menet illeszkedését
A tipikusan mindössze 4-8 μm vastagságú Dacromet bevonat nem változtatja meg jelentősen a csavarmenetek osztásátmérőjét. Ez lehetővé teszi a szabványos anyák használatát átfúrás nélkül, ami gyakran szükséges vastagabb tűzihorganyzott bevonatok esetén. Az eredmény jobb menetkötés, egyenletesebb előfeszítés és a karimacsavarok könnyebb összeszerelése.
4. Csavarbevonatok teljesítményének összehasonlítása
Az alábbi táblázat összehasonlítja a Dacromet-et a csavarokon használt általános alternatív bevonatokkal:
| Tulajdonság | Dacromet | Elektro-cink bevonat | Tűzihorganyzás |
| Bevonat vastagsága | 4-8 μm | 5-15 μm | 40-80 μm |
| Sópermettel szembeni ellenállás (vörös rozsdával szemben) | ≥ 1000–1200 óra | 100-300 óra | 500-800 óra |
| Hidrogén ridegedés veszélye | Egyik sem | Magas (sütést igényel) | Közepes |
| Magas hőmérsékleti ellenállás | 300°C-ig | ≤ 120°C | ≤ 200°C |
| Thread Fit kompatibilitás | Kiváló (standard dió) | Jó | Túlcsapolást igényel |
| Alkalmasság nagy szilárdságú csavarokhoz | Ideális (10,9 / 12,9) | Korlátozott | Mérsékelt |
1. táblázat: Általános csavarfelület-kezelések összehasonlító teljesítménye.
5. Kiválasztási irányelvek Dacromet karimás csavarokhoz
Amikor egy projekthez Dacromet karimás csavarokat határoz meg, vegye figyelembe a következő tényezőket az optimális korróziógátló teljesítmény és a kötés megbízhatóságának biztosítása érdekében:
1. A környezet maró hatása: A tengerparti, tengeri, ipari vagy közúti sóterhelés általában indokolja a B vagy magasabb fokozatú Dacromet bevonatokat.
2. Csavar szilárdsági fokozata: A 10.9-es és 12.9-es fokozatú karimás csavarokhoz a Dacromet erősen ajánlott a hidrogénridegedés kockázatának kiküszöbölése érdekében.
3. Hőmérséklet expozíció: A 250–300°C-ot megközelítő alkalmazásoknál előnyös a Dacromet hőstabilitása.
4. Nyomaték-feszültség követelményei: Ha a precíz előfeszítés szabályozása kritikus fontosságú, akkor adjon meg egy síkos fedőbevonatot (pl. PLUS® vagy DACROLUB®).
5. Kompatibilitás az illeszkedő részekkel: A Dacromet jó bimetál kompatibilitást mutat az alumínium alkatrészekkel, csökkentve a galvanikus korrózió kockázatát.
6. Következtetés
A Dacromet karimás csavarok egy kiforrott, nagy teljesítményű rögzítési megoldást képviselnek, amely egyszerre biztosítja a mechanikai kötések integritását és a hosszú távú felületvédelmet. A karimás fej teherelosztó előnyeit a kiemelkedő tulajdonságokkal kombinálva korróziógátló és rozsdagátló A cink-alumínium pehelybevonat tulajdonságai miatt ezek a csavarok megbízható szolgáltatást nyújtanak a legagresszívebb környezetben is.
A mérnökök és a beszerzési szakértők számára a következő legfontosabb tudnivalók:
- A Dacromet 7-10-szer nagyobb korrózióállóságot biztosít, mint a hagyományos elektro-horganyzás, miközben elég vékony marad ahhoz, hogy megőrizze a szokásos menetillesztéseket.
- A nem elektrolitikus eljárás teljesen kiküszöböli a hidrogén ridegséget, így ideális a nagy szilárdságú karimás csavarokhoz.
- Kiváló magas hőmérsékleti stabilitás (300°C-ig) és vegyszerállóság tovább bővíti az alkalmazási lehetőségeket.
- Az integrált karimakialakítás leegyszerűsíti az összeszerelést és javítja a kötések teljesítményét vibráció és ciklikus terhelés esetén.
Akár autóalvázban, akár tengeri szélturbinákban, part menti infrastruktúrában vagy nehézipari berendezésekben használják, a Dacromet karimás csavarok bevált utat kínálnak a hosszabb élettartamhoz, a csökkentett karbantartási igényekhez és a fokozott biztonsághoz. A megfelelő Dacromet minőség meghatározása és a megfelelő minőségellenőrzés maximalizálja azokat a rozsda- és korróziógátló előnyöket, amelyeket ezek a fejlett csavarok nyújtanak.