
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ڈیکرومیٹ کوٹنگ کے ساتھ ہیکساگون فلینج بولٹ: جیومیٹری، عمل، کارکردگی اور اسمبلی گائیڈنس
26-10-2026
1. تعارف

فلینج بولٹ — ہیکساگون ہیڈ بولٹس جس میں ایک مربوط فلینج (واشر چہرہ) سر میں بنایا گیا ہے — آٹوموٹیو مینوفیکچرنگ، مشینری اسمبلی اور پائپ لائن کی تعمیر میں پسند کا فاسٹنر بن گیا ہے۔ بولٹ اور واشر کو ایک ہی حصے میں ملا کر، فلینج بولٹ اسمبلی کو آسان بناتا ہے، کلیمپنگ بوجھ کو ایک بڑے بیئرنگ ایریا پر تقسیم کرتا ہے، اور کمپن کے تحت خود کو ڈھیلا کرنے کے خلاف مزاحمت کو بہتر بناتا ہے۔
تاہم، corrosive سروس ماحول میں، flange کے ڈیزائن کے فوائد صرف اس صورت میں محسوس کیے جا سکتے ہیں جب بولٹ کی حفاظت کرنے والی کوٹنگ اس وقت تک زندہ رہتی ہے جب تک کہ جوائنٹ ہی نہ ہو۔ ڈیکرومیٹ (زنک-ایلومینیم فلیک) کوٹنگ اعلیٰ طاقت والے فلینج بولٹس کے لیے ترجیحی سنکنرن تحفظ کے نظام کے طور پر ابھری ہے، جو کہ ہاٹ ڈِپ گیلوانائزنگ کی موٹائی کے ایک حصے پر نمک کے سپرے کی مزاحمت سے کئی گنا زیادہ ہے — اور بغیر کسی ہائیڈروجن ایمبریمنٹ کے۔
یہ مضمون ہیکس فلینج بولٹس کے جیومیٹری اور معیارات کی وضاحت کرتا ہے، ڈیکرومیٹ کوٹنگ کے عمل کی وضاحت کرتا ہے جیسا کہ فلینج بولٹس پر لاگو ہوتا ہے، کارکردگی کا موازنہ اور مخصوص وضاحتیں پیش کرتا ہے، اور عملی انتخاب اور اسمبلی رہنمائی پیش کرتا ہے۔
2. ہیکس فلینج بولٹ کیا ہے؟
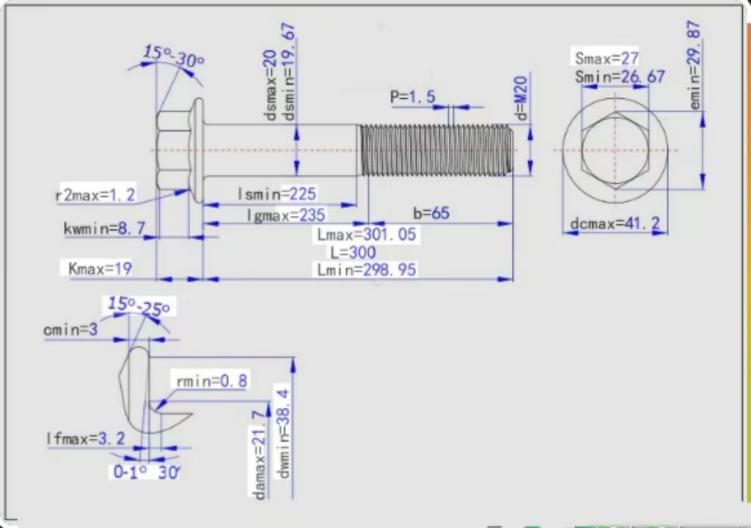
ایک ہیکس فلینج بولٹ ایک ہیکساگون ہیڈ بولٹ ہے جس کے سر میں آئی ایس او 4162 / DIN 6921 (میٹرک) اور تقابلی انچ سیریز کے معیارات کے مطابق بیئرنگ سطح پر ایک مکمل سرکلر فلینج ہوتا ہے۔ دو ڈیزائن خاندان موجود ہیں:
- چھوٹی فلانج سیریز- تنگ جگہوں کے لیے کمپیکٹ فلینج قطر، آٹوموٹو انجنوں میں عام؛
- بڑی (وسیع) فلانج سیریز- تقریباً 1.5 × دھاگے کے قطر کی بیئرنگ سطح، جہاں زیادہ بیئرنگ بوجھ یا نرم کلیمپنگ مواد (ایلومینیم، پلاسٹک) شامل ہوتے ہیں۔
بہت سے فلینج بولٹ اضافی طور پر خصوصیت رکھتے ہیں۔ سیریشنز (شعاعی دانت) فلینج کے نیچے۔ سیریشنز ملن کی سطح پر کاٹتے ہیں، رشتہ دار مائیکرو موومنٹ کے خلاف مزاحمت کو بڑھاتے ہیں اور ٹرانسورس وائبریشن کے تحت خود کو ڈھیلا کرنے کے لیے بولٹ کی مزاحمت کو بہتر بناتے ہیں — بغیر کسی علیحدہ لاک واشر کی ضرورت کے۔
3. فلینج بولٹ کے لیے ڈیکرومیٹ کوٹنگ کیوں؟
ڈیکرومیٹ کوٹنگ زنک اور ایلومینیم فلیکس کا پانی پر مبنی گارا ہے جس میں پاسیویٹرز اور غیر نامیاتی بائنڈر ہوتے ہیں۔ حصوں کو ڈپ لیپت کیا جاتا ہے، اضافی گارا دور کرنے کے لیے سینٹرفیوگلی طور پر کاتا جاتا ہے، اور 280–330 °C پر 20–40 منٹ تک ٹھیک کیا جاتا ہے۔ دو ڈپ اسپن سائیکلوں سے عام طور پر 6–10 μm فلم ملتی ہے۔ فلینج بولٹ خاص طور پر ڈپ اسپن کے عمل کے لیے موزوں ہیں:
1. مکمل کوریج- کوٹنگ فلینج سے پنڈلی کے فلیٹ اور سیریشن گرووز میں بہتی ہے، وہ جگہیں جہاں الیکٹروپلاٹنگ اکثر باریک یا بے قاعدہ ذخائر چھوڑ دیتی ہے۔
2. یونیفارم موٹائی- سینٹرفیوگل اسپننگ فلیٹ فلینج چہرے پر بھی فلمیں دیتی ہے، متوازی بیئرنگ سطح کو محفوظ رکھتی ہے جو کلیمپ لوڈ کی درستگی کے لیے اہم ہے۔
3.کوئی ہائیڈروجن کی خرابی نہیں۔- کوئی تیزاب اچار یا الیکٹرولائٹک کرنٹ شامل نہیں ہے، لہذا گریڈ 10.9 اور 12.9 کو محفوظ طریقے سے لیپت کیا جا سکتا ہے۔
4. دھاگے کی درستگی- پتلی، سخت فلم دھاگے کی جیومیٹری کو محفوظ رکھتی ہے، اس لیے فلینج بولٹ اب بھی ٹیپ شدہ سوراخوں میں آزادانہ طور پر چلتے ہیں اور معیاری فلینج نٹس کے ساتھ مل جاتے ہیں۔
5. رگڑ مستقل مزاجی- مربوط چکنا کرنے والے ٹاپ کوٹس کے ساتھ، ڈیکرومیٹ فلینج بولٹ مستحکم نٹ فیکٹرز (K ≈ 0.12–0.16) حاصل کرتے ہیں، جو ٹارک کنٹرول والی اسمبلی لائنوں کے لیے ضروری ہے۔
4. کارکردگی اور مکینیکل فوائد
بیئرنگ ایریا اور سطح کا دباؤ
فلینج ڈیزائن کا واضح فائدہ لوڈ کی تقسیم ہے۔ نیچے دی گئی جدول معیاری M10 ہیکس بولٹ، علیحدہ واشر کے ساتھ ایک ہیکس بولٹ، اور اسی 30 kN کلیمپ بوجھ پر ایک M10 بڑے فلینج بولٹ کا موازنہ کرتی ہے۔
| بولٹ کی ترتیب | بیئرنگ OD (تقریباً) | بیئرنگ ایریا (ملی میٹر) | سطح کا دباؤ 30 kN (N/mm²) پر |
| ہیکس بولٹ DIN 933، کوئی واشر نہیں۔ | 14.5 ملی میٹر (واشر چہرہ) | ≈ 78 | ≈ 385 |
| ہیکس بولٹ + فلیٹ واشر DIN 125 | 20 ملی میٹر | ≈ 166 | ≈ 181 |
| ہیکس فلینج بولٹ DIN 6921 | 21.5 ملی میٹر | ≈ 208 | ≈ 144 |
ٹیبل 1. بیئرنگ ایریا اور سطح کے دباؤ کا موازنہ (M10 مثال، عام اقدار)۔
شکل 2۔ سطح کے نچلے دباؤ کا مطلب ہے نرم یا پینٹ شدہ سطحوں میں کم سرایت اور وقت کے ساتھ ساتھ ایک سخت جوڑ۔
نچلی سطح کا دباؤ ایلومینیم یا پینٹ شدہ سطحوں میں سرایت (برینلنگ) کو کم کرتا ہے، وقت کے ساتھ ساتھ کلیمپڈ جوائنٹ کو سخت رکھتا ہے، اور نرم مواد میں سر کے ڈوبنے کے خطرے کو کم کرتا ہے۔ اس کے علاوہ، آزاد ٹرانسورس-وائبریشن ٹیسٹنگ (جنکر ٹیسٹ، DIN 65151) مسلسل یہ ظاہر کرتی ہے کہ سیرٹیڈ فلینج بولٹ ایک ہی گریڈ کے سادہ ہیکس بولٹ کے مقابلے میں کافی زیادہ کلیمپ بوجھ کو برقرار رکھتے ہیں، کیونکہ سیریشنز بیئرنگ انٹرفیس کو لاک کرتے ہیں اور وسیع فلینج سر کی گردش کو روکتا ہے۔




