
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ડેક્રોમેટ કોટિંગ સાથે હેક્સાગોન ફ્લેંજ બોલ્ટ્સ: ભૂમિતિ, પ્રક્રિયા, પ્રદર્શન અને એસેમ્બલી માર્ગદર્શન
2026-10-26
1. પરિચય

ફ્લેંજ બોલ્ટ્સ — હેડમાં બનેલા એકીકૃત ફ્લેંજ (વોશર ફેસ) સાથે હેક્સાગોન હેડ બોલ્ટ — ઓટોમોટિવ ઉત્પાદન, મશીનરી એસેમ્બલી અને પાઇપલાઇન બાંધકામમાં પસંદગીના ફાસ્ટનર બની ગયા છે. બોલ્ટ અને વોશરને એક ભાગમાં જોડીને, ફ્લેંજ બોલ્ટ એસેમ્બલીને સરળ બનાવે છે, ક્લેમ્પિંગ લોડને મોટા બેરિંગ એરિયા પર વિતરિત કરે છે, અને કંપન હેઠળ સ્વ-ઢીલું થવાના પ્રતિકારમાં સુધારો કરે છે.
કાટ લાગતા સેવા વાતાવરણમાં, જો કે, ફ્લેંજ ડિઝાઇનના ફાયદાઓ ત્યારે જ પ્રાપ્ત થઈ શકે છે જો બોલ્ટને રક્ષણ આપતું કોટિંગ સાંધા સુધી જ ટકી રહે. ડેક્રોમેટ (ઝીંક-એલ્યુમિનિયમ ફ્લેક) કોટિંગ ઉચ્ચ-શક્તિવાળા ફ્લેંજ બોલ્ટ માટે પસંદગીની કાટ-સંરક્ષણ પ્રણાલી તરીકે ઉભરી આવી છે, જે હોટ-ડિપ ગેલ્વેનાઇઝિંગની જાડાઈના અપૂર્ણાંક પર ઇલેક્ટ્રો-ગેલ્વેનાઇઝિંગ કરતાં અનેક ગણી વધારે મીઠું સ્પ્રે પ્રતિકાર પ્રદાન કરે છે — અને કોઈપણ હાઇડ્રોજન એમ્બ્રીમેન્ટ વિના.
આ લેખ હેક્સ ફ્લેંજ બોલ્ટ્સની ભૂમિતિ અને ધોરણો સમજાવે છે, ફ્લેંજ બોલ્ટ્સ પર લાગુ થતી ડેક્રોમેટ કોટિંગ પ્રક્રિયાનું વર્ણન કરે છે, પ્રદર્શન સરખામણીઓ અને લાક્ષણિક વિશિષ્ટતાઓ રજૂ કરે છે, અને વ્યવહારુ પસંદગી અને એસેમ્બલી માર્ગદર્શન પ્રદાન કરે છે.
2. હેક્સ ફ્લેંજ બોલ્ટ શું છે?
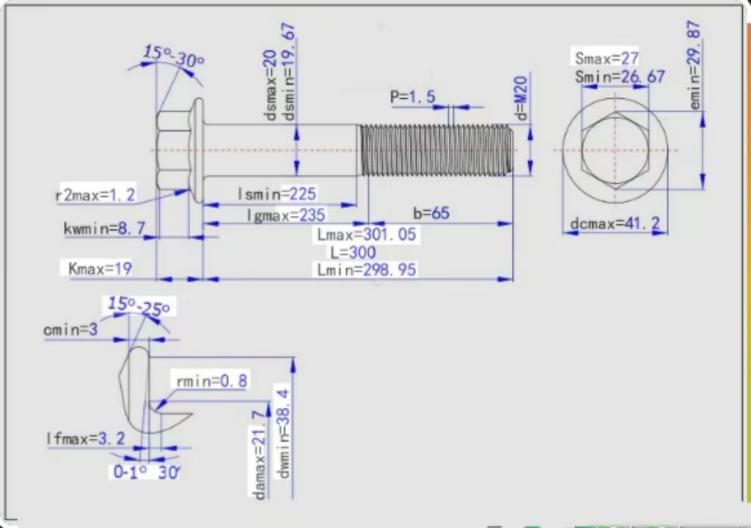
હેક્સ ફ્લેંજ બોલ્ટ એ ષટ્કોણ હેડ બોલ્ટ છે જેનું માથું ISO 4162 / DIN 6921 (મેટ્રિક) અને તુલનાત્મક ઇંચ-શ્રેણીના ધોરણો અનુસાર, બેરિંગ સપાટી પર એક અભિન્ન ગોળાકાર ફ્લેંજ ધરાવે છે. બે ડિઝાઇન પરિવારો અસ્તિત્વમાં છે:
- નાની ફ્લેંજ શ્રેણી- ચુસ્ત જગ્યાઓ માટે કોમ્પેક્ટ ફ્લેંજ વ્યાસ, ઓટોમોટિવ એન્જિનોમાં સામાન્ય;
- મોટી (વિશાળ) ફ્લેંજ શ્રેણી— આશરે 1.5 × થ્રેડ વ્યાસ બેરિંગ સપાટી, જ્યાં ઉચ્ચ બેરિંગ લોડ અથવા સોફ્ટ ક્લેમ્પિંગ સામગ્રી (એલ્યુમિનિયમ, પ્લાસ્ટિક) સામેલ હોય ત્યાં વપરાય છે.
ઘણા ફ્લેંજ બોલ્ટ્સ પણ વિશેષતા ધરાવે છે સેરેશન (રેડિયલ દાંત) નીચે ફ્લેંજ પર. સેરેશન્સ સમાગમની સપાટી પર ડંખ મારે છે, સાપેક્ષ સૂક્ષ્મ ચળવળના પ્રતિકારમાં વધારો કરે છે અને ટ્રાંસવર્સ વાઇબ્રેશન હેઠળ સ્વ-ઢીલા થવા માટે બોલ્ટના પ્રતિકારમાં સુધારો કરે છે - અલગ લોક વોશરની જરૂર વગર.
3. ફ્લેંજ બોલ્ટ્સ માટે શા માટે ડેક્રોમેટ કોટિંગ?
ડેક્રોમેટ કોટિંગ એ પેસિવેટર અને અકાર્બનિક બાઈન્ડર સાથે ઝીંક અને એલ્યુમિનિયમ ફ્લેક્સની પાણી આધારિત સ્લરી છે. ભાગો ડીપ-કોટેડ હોય છે, વધારાની સ્લરી દૂર કરવા માટે કેન્દ્રત્યાગી રીતે કાંતવામાં આવે છે, અને 280-330 °C તાપમાને 20-40 મિનિટ માટે સાજા થાય છે; બે ડિપ-સ્પિન ચક્ર સામાન્ય રીતે 6-10 μm ફિલ્મ આપે છે. ફ્લેંજ બોલ્ટ ખાસ કરીને ડિપ-સ્પિન પ્રક્રિયા માટે યોગ્ય છે:
1.સંપૂર્ણ કવરેજ- કોટિંગ ફ્લેંજ-ટુ-શૅન્ક ફિલેટ અને સેરેશન ગ્રુવ્સમાં વહે છે, તે વિસ્તારો જ્યાં ઇલેક્ટ્રોપ્લેટિંગ ઘણીવાર પાતળા અથવા અનિયમિત થાપણો છોડે છે;
2.સમાન જાડાઈ- સેન્ટ્રીફ્યુગલ સ્પિનિંગ ફ્લેટ ફ્લેંજ ફેસ પર સમાન ફિલ્મો આપે છે, સમાંતર બેરિંગ સપાટીને સાચવે છે જે ક્લેમ્પ-લોડ ચોકસાઈ માટે મહત્વપૂર્ણ છે;
3.કોઈ હાઇડ્રોજન સંકોચન નથી- એસિડ પિકલિંગ અથવા ઇલેક્ટ્રોલિટીક પ્રવાહ સામેલ નથી, તેથી ગ્રેડ 10.9 અને 12.9 સુરક્ષિત રીતે કોટ કરી શકાય છે;
4. થ્રેડ ચોકસાઇ— પાતળી, સખત ફિલ્મ થ્રેડ ભૂમિતિને સાચવે છે, તેથી ફ્લેંજ બોલ્ટ હજી પણ ટેપ કરેલા છિદ્રોમાં મુક્તપણે ચાલે છે અને પ્રમાણભૂત ફ્લેંજ નટ્સ સાથે જોડાય છે;
5. ઘર્ષણ સુસંગતતા— એકીકૃત લ્યુબ્રિકન્ટ ટોપકોટ્સ સાથે, ડેક્રોમેટ ફ્લેંજ બોલ્ટ સ્થિર નટ પરિબળો (K ≈ 0.12–0.16) પ્રાપ્ત કરે છે, જે ટોર્ક-નિયંત્રિત એસેમ્બલી લાઇન માટે આવશ્યક છે.
4. પ્રદર્શન અને યાંત્રિક લાભો
બેરિંગ વિસ્તાર અને સપાટી દબાણ
ફ્લેંજ ડિઝાઇનનો નિર્ણાયક ફાયદો લોડ વિતરણ છે. નીચેનું કોષ્ટક પ્રમાણભૂત M10 હેક્સ બોલ્ટ, અલગ વોશર સાથે હેક્સ બોલ્ટ અને સમાન 30 kN ક્લેમ્પ લોડ પર M10 લાર્જ-ફ્લેન્જ બોલ્ટની તુલના કરે છે.
| બોલ્ટ રૂપરેખાંકન | બેરિંગ OD (અંદાજે) | બેરિંગ એરિયા (mm²) | 30 kN (N/mm²) પર સપાટીનું દબાણ |
| હેક્સ બોલ્ટ DIN 933, વોશર નથી | 14.5 મીમી (વોશર ફેસ) | ≈ 78 | ≈ 385 |
| હેક્સ બોલ્ટ + ફ્લેટ વોશર DIN 125 | 20 મીમી | ≈ 166 | ≈ 181 |
| હેક્સ ફ્લેંજ બોલ્ટ DIN 6921 | 21.5 મીમી | ≈ 208 | ≈ 144 |
કોષ્ટક 1. બેરિંગ વિસ્તાર અને સપાટીના દબાણની સરખામણી (M10 ઉદાહરણ, લાક્ષણિક મૂલ્યો).
આકૃતિ 2. નીચલી સપાટીનું દબાણ એટલે નરમ અથવા પેઇન્ટેડ સપાટીઓમાં ઓછું જડવું અને સમય જતાં વધુ સખત સાંધા.
નીચલી સપાટીનું દબાણ એલ્યુમિનિયમ અથવા પેઇન્ટેડ સપાટીઓમાં એમ્બેડિંગ (બ્રિનેલિંગ) ઘટાડે છે, ક્લેમ્પ્ડ સાંધાને સમય જતાં સખત રાખે છે, અને નરમ સામગ્રીમાં માથું ડૂબી જવાના જોખમને ઘટાડે છે. વધુમાં, સ્વતંત્ર ટ્રાંસવર્સ-કંપન પરીક્ષણ (જંકર ટેસ્ટ, ડીઆઈએન 65151) સતત બતાવે છે કે સેરેટેડ ફ્લેંજ બોલ્ટ સમાન ગ્રેડના સાદા હેક્સ બોલ્ટ્સ કરતાં નોંધપાત્ર રીતે વધુ ક્લેમ્પ લોડ જાળવી રાખે છે, કારણ કે સીરેશન્સ બેરિંગ ઈન્ટરફેસને લોક કરે છે અને વિશાળ ફ્લેંજ હેડ રોટેશનને પ્રતિકાર કરે છે.




