- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Dacromet 코팅 육각 소켓 접시 머리 볼트
2026-11-02
| Dacromet 코팅 육각 소켓 접시 머리 볼트는 플러시 피팅 접시 머리 나사 머리와 아연-알루미늄 플레이크 코팅을 결합하여 720~1,000시간의 염수 분무 저항을 제공합니다. 이는 기존 전기 도금 아연 볼트보다 몇 배 더 긴 것입니다. 이 기사에서는 볼트 형상, Dacromet 코팅 공정, 부식 방지 메커니즘, 나사 및 볼트의 다른 녹 방지 처리와 비교하는 방법에 대해 설명합니다. |
1. 서론: 볼트와 나사의 부식 방지가 중요한 이유
패스너(볼트, 나사, 너트, 와셔)는 모든 볼트 체결부에서 부식에 가장 취약한 부품입니다. 녹슨 볼트는 예압을 잃고 나사산 구멍에 걸리며 결국 전체 어셈블리의 구조적 무결성을 손상시킵니다. 해양 환경, 고속도로 교량, 태양광 설치 구조물 및 실외 기계에서 일반 아연 도금 나사는 몇 주 안에 백청이 나타나고 몇 달 안에 붉은 녹이 나타날 수 있습니다.
2. 제품 형상: 육각 소켓 카운터성크 헤드 볼트
| 스레드 크기 | 헤드 직경(dk) | 헤드 높이(k) | 육각 소켓 | 인장 강도 등급 | 일반적인 길이 |
| M5×0.8 | 10.0mm | 2.8mm | 4mm | 8.8 / 10.9 | 10~60mm |
| M6 × 1.0 | 11.4mm | 3.3mm | 5mm | 8.8 / 10.9 | 12~80mm |
| M8 × 1.25 | 15.0mm | 4.4mm | 6mm | 8.8 / 10.9 | 16~100mm |
| M10×1.5 | 18.5mm | 5.4mm | 8mm | 8.8 / 10.9 | 20~120mm |
| M12 × 1.75 | 21.5mm | 6.5mm | 10mm | 8.8 / 10.9 | 25~150mm |
이 나사 유형의 주요 형상 장점:
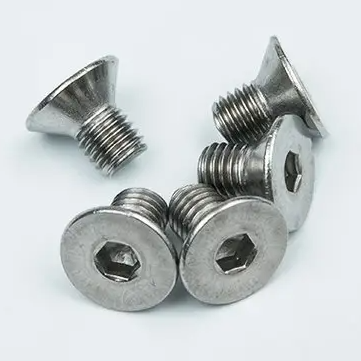
- 플러시 표면— 접시 머리가 돌출되지 않아 걸림돌이 제거되고 결합 부품이 표면에 편평하게 놓일 수 있습니다.
- 높은 토크 용량— 육각 소켓은 6개의 접촉면과 맞물려 스트리핑 전에 슬롯형 또는 필립스 드라이브보다 30~50% 더 많은 토크를 전달합니다.
- 스레드 참여— 완전한 형태의 기계 나사산(또는 판금 적용을 위한 셀프 태핑 나사산)은 볼트 체결부의 강력한 축 방향 클램핑을 제공합니다.
3. Dacromet 코팅: 작동 원리
Dacromet은 다음과 같은 일반적인 업계 용어가 된 상표명입니다. 아연-알루미늄 플레이크 코팅 딥스핀이나 스프레이로 도포하고 약 300°C에서 경화합니다. 전기 도금과 달리 이 공정은 비전해 공정이므로 코팅은 10.9 등급 이상의 고강도 볼트에 중요한 안전 요소인 수소 취성을 발생시키지 않습니다.
코팅은 무기 크롬 화합물 결합제로 결합된 중첩된 아연 및 알루미늄 플레이크(일반적으로 두께 0.1~0.5μm, 총 15~20μm)의 은회색 매트릭스입니다. 부식 방지 메커니즘은 세 가지로 구성됩니다.
4. 부식 방지 성능: 염수 분무 데이터
패스너 녹 방지에 대한 벤치마크 테스트는 ISO 9227/ASTM B117에 따른 중성 염수 분무(NSS) 테스트입니다. 표 3은 Dacromet 코팅 나사와 가장 일반적인 대체 표면 처리를 비교합니다.
표 3 — 내식성 비교(NSS 테스트, 첫 번째 붉은 녹까지의 시간)
| 표면 처리 | 일반적인 두께 | 백색 녹 | 붉은 녹 | 수소 취성 위험 | 비용 지수 |
| 투명아연도금(Zn) | 5~8μm | 24~96시간 | 150~300시간 | 중간 | 1.0 |
| 황색 아연 도금(Zn-Cr) | 5~8μm | 96~200시간 | 300~500시간 | 중간 | 1.2 |
| 용융 아연도금(HDG) | 50~100μm | — | 1,000~2,000시간 | 낮음 | 1.5 |
| 다크로메트(1코트) | 5~8μm | 480~720시간 | 720~1,000시간 | 없음 | 1.8 |
| Dacromet(2~3회 코팅) | 10~24μm | 1,000+ 시간 | 1,500~2,500시간 | 없음 | 2.2 |
| Dacromet + 탑씰 | 10~24μm | 1,200시간 이상 | 2,000~3,000시간 | 없음 | 2.5 |
5. 결론
Dacromet 코팅 육각 소켓 접시 머리 볼트는 나사 체결의 가장 오래된 두 가지 문제인 녹과 돌출을 하나의 부품에서 해결합니다. 접시형 형상은 높은 토크의 육각형 드라이브를 사용하여 매끄럽고 깨끗하며 걸림 없는 조인트를 제공하는 반면, 아연-알루미늄 플레이크 코팅은 염수 분무 테스트에서 수소 취성 없이 1,000시간 이상 지속되는 희생 및 장벽 부식 방지 보호 기능을 제공합니다. 실외, 해상 또는 운송 환경에 적합한 나사와 볼트를 지정하는 엔지니어와 구매자에게 이 패스너 클래스는 현대 볼트 체결 기술에서 사용할 수 있는 최고의 부식 방지 대 비용 비율 중 하나를 제공합니다.