- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


डॅक्रोमेट-लेपित हेक्सागन सॉकेट काउंटरस्कंक हेड बोल्ट
2026-11-02
| डॅक्रोमेट-कोटेड हेक्सागोन सॉकेट काउंटरसंक हेड बोल्ट फ्लश-फिटिंग काउंटरसंक स्क्रू हेडला झिंक-ॲल्युमिनियम फ्लेक कोटिंगसह एकत्र करते जे 720-1,000 तास मीठ-स्प्रे प्रतिरोध देते — पारंपारिक इलेक्ट्रो-प्लेटेड झिंक बोल्टपेक्षा कित्येक पट जास्त. हा लेख बोल्ट भूमिती, डॅक्रोमेट कोटिंग प्रक्रिया, त्याची गंजरोधक यंत्रणा आणि स्क्रू आणि बोल्टसाठी इतर गंज-प्रूफिंग उपचारांशी तुलना कशी करते याचे स्पष्टीकरण देतो. |
1. परिचय: बोल्ट आणि स्क्रूसाठी गंज संरक्षण महत्त्वाचे का आहे
फास्टनर्स — बोल्ट, स्क्रू, नट आणि वॉशर — हे कोणत्याही बोल्ट जॉइंटमध्ये सर्वात गंज-संवेदनशील घटक आहेत. गंजलेला बोल्ट प्रीलोड गमावतो, त्याच्या थ्रेडेड होलमध्ये पकडतो आणि शेवटी संपूर्ण असेंब्लीच्या स्ट्रक्चरल अखंडतेशी तडजोड करतो. सागरी वातावरणात, महामार्गावरील पूल, सोलर माउंटिंग स्ट्रक्चर्स आणि बाह्य यंत्रसामग्रीमध्ये, सामान्य झिंक-प्लेटेड स्क्रू काही आठवड्यांत पांढरा गंज आणि महिन्यांत लाल गंज दर्शवू शकतात.
2. उत्पादन भूमिती: हेक्सागन सॉकेट काउंटरस्कंक हेड बोल्ट
| थ्रेड आकार | डोक्याचा व्यास (dk) | डोक्याची उंची (k) | हेक्स सॉकेट | तन्य शक्ती वर्ग | सामान्य लांबी |
| M5 × 0.8 | 10.0 मिमी | 2.8 मिमी | 4 मिमी | ८.८ / १०.९ | 10-60 मिमी |
| M6 × 1.0 | 11.4 मिमी | 3.3 मिमी | 5 मिमी | ८.८ / १०.९ | 12-80 मिमी |
| M8 × 1.25 | 15.0 मिमी | 4.4 मिमी | 6 मिमी | ८.८ / १०.९ | 16-100 मिमी |
| M10 × 1.5 | 18.5 मिमी | 5.4 मिमी | 8 मिमी | ८.८ / १०.९ | 20-120 मिमी |
| M12 × 1.75 | 21.5 मिमी | 6.5 मिमी | 10 मिमी | ८.८ / १०.९ | 25-150 मिमी |
या स्क्रू प्रकाराचे मुख्य भूमिती फायदे:
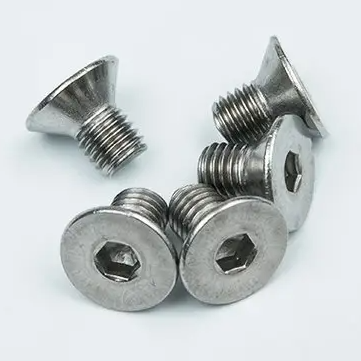
- फ्लश पृष्ठभाग— काउंटरसंक हेड पुढे जात नाही, स्नॅग पॉइंट्स काढून टाकते आणि वीण भागांना पृष्ठभागावर सपाट बसू देते.
- उच्च टॉर्क क्षमता— षटकोनी सॉकेट सहा संपर्क चेहरे संलग्न करते, स्ट्रिपिंग करण्यापूर्वी स्लॉटेड किंवा फिलिप्स ड्राइव्हपेक्षा 30-50% अधिक टॉर्क प्रसारित करते.
- थ्रेड प्रतिबद्धता— फुल-फॉर्म मशीन थ्रेड्स (किंवा शीट-मेटल ऍप्लिकेशन्ससाठी स्व-टॅपिंग थ्रेड्स) बोल्ट केलेल्या जॉइंटचे मजबूत अक्षीय क्लॅम्पिंग प्रदान करतात.
3. डॅक्रोमेट कोटिंग: हे कसे कार्य करते
डॅक्रोमेट हे एक ट्रेडमार्क केलेले नाव आहे जे जेनेरिक उद्योग संज्ञा बनले आहे झिंक-ॲल्युमिनियम फ्लेक कोटिंग्स डिप-स्पिन किंवा स्प्रे द्वारे लागू केले जाते आणि अंदाजे 300 °C वर बरे होते. इलेक्ट्रोप्लेटिंगच्या विपरीत, ही प्रक्रिया नॉन-इलेक्ट्रोलाइटिक असते, त्यामुळे कोटिंगमध्ये हायड्रोजन भंगार नाही - ग्रेड 10.9 आणि त्यावरील उच्च-शक्तीच्या बोल्टसाठी एक गंभीर सुरक्षा घटक.
कोटिंग हे आच्छादित झिंक आणि ॲल्युमिनियम फ्लेक्स (सामान्यत: 0.1–0.5 µm जाडी, 15–20 µm एकूण) एक अकार्बनिक क्रोमियम कंपाऊंड बाईंडरने बांधलेले चांदी-राखाडी मॅट्रिक्स आहे. त्याची गंजरोधक यंत्रणा तिप्पट आहे:
4. गंजरोधक कामगिरी: सॉल्ट स्प्रे डेटा
फास्टनर रस्ट रेझिस्टन्सची बेंचमार्क चाचणी म्हणजे न्यूट्रल सॉल्ट स्प्रे (NSS) चाचणी प्रति ISO 9227/ASTM B117. तक्ता 3 सर्वात सामान्य पर्यायी पृष्ठभाग उपचारांसह डॅक्रोमेट-लेपित स्क्रूची तुलना करते.
तक्ता 3 — गंज प्रतिकार तुलना (NSS चाचणी, तास ते प्रथम लाल गंज)
| पृष्ठभाग उपचार | ठराविक जाडी | पांढरा गंज | लाल गंज | हायड्रोजन एम्ब्रिटलमेंट धोका | खर्च निर्देशांक |
| क्लिअर झिंक प्लेटिंग (Zn) | 5–8 µm | २४-९६ ता | 150-300 ता | मध्यम | 1.0 |
| पिवळा झिंक प्लेटिंग (Zn-Cr) | 5–8 µm | 96-200 ता | 300-500 ता | मध्यम | 1.2 |
| हॉट-डिप गॅल्वनाइजिंग (HDG) | 50-100 µm | — | 1,000-2,000 ता | कमी | 1.5 |
| डॅक्रोमेट (1 कोट) | 5–8 µm | 480-720 ता | 720-1,000 ता | काहीही नाही | 1.8 |
| डॅक्रोमेट (2-3 आवरण) | 10-24 µm | 1,000+ ता | 1,500-2,500 ता | काहीही नाही | 2.2 |
| डॅक्रोमेट + टॉप-सील | 10-24 µm | 1,200+ ता | 2,000-3,000 ता | काहीही नाही | 2.5 |
5. निष्कर्ष
डॅक्रोमेट-कोटेड हेक्सागन सॉकेट काउंटरसंक हेड बोल्ट थ्रेडेड फास्टनिंगमधील दोन सर्वात जुन्या समस्यांचे निराकरण करते — गंज आणि प्रोट्र्यूजन — एका घटकामध्ये. काउंटरसंक भूमिती उच्च-टॉर्क षटकोनी ड्राइव्हसह फ्लश, स्वच्छ, स्नॅग-फ्री जॉइंट देते, तर झिंक-ॲल्युमिनियम फ्लेक कोटिंग हायड्रोजन भ्रष्टतेशिवाय, मीठ-स्प्रे चाचणीमध्ये 1,000 तास किंवा त्याहून अधिक काळ टिकणारे बलिदान आणि अडथळा विरोधी गंज संरक्षण प्रदान करते. बाहेरील, सागरी किंवा वाहतूक वातावरणासाठी स्क्रू आणि बोल्ट निर्दिष्ट करणाऱ्या अभियंते आणि खरेदीदारांसाठी, हा फास्टनर वर्ग आधुनिक बोल्टिंग तंत्रज्ञानामध्ये उपलब्ध सर्वोत्तम गंज-संरक्षण-ते-किंमत गुणोत्तरांपैकी एक ऑफर करतो.