- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


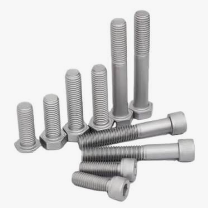
ડેક્રોમેટ-કોટેડ હેક્સાગોન સોકેટ કાઉન્ટરસ્કંક હેડ બોલ્ટ્સ
2026-11-02
| ડેક્રોમેટ-કોટેડ હેક્સાગોન સોકેટ કાઉન્ટરસંક હેડ બોલ્ટ ફ્લશ-ફિટિંગ કાઉન્ટરસંક સ્ક્રુ હેડને ઝિંક-એલ્યુમિનિયમ ફ્લેક કોટિંગ સાથે જોડે છે જે 720-1,000 કલાકનો સોલ્ટ-સ્પ્રે પ્રતિકાર પ્રદાન કરે છે - પરંપરાગત ઇલેક્ટ્રો-પ્લેટેડ ઝિંક બોલ્ટ્સ કરતાં અનેક ગણો લાંબો. આ લેખ બોલ્ટની ભૂમિતિ, ડેક્રોમેટ કોટિંગ પ્રક્રિયા, તેની કાટ-રોધક પદ્ધતિ અને તે કેવી રીતે સ્ક્રૂ અને બોલ્ટ માટે અન્ય રસ્ટ-પ્રૂફિંગ સારવાર સાથે તુલના કરે છે તે સમજાવે છે. |
1. પરિચય: શા માટે બોલ્ટ્સ અને સ્ક્રૂ માટે કાટ સંરક્ષણ મહત્વપૂર્ણ છે
ફાસ્ટનર્સ — બોલ્ટ, સ્ક્રૂ, નટ્સ અને વૉશર્સ — કોઈપણ બોલ્ટેડ સાંધામાં સૌથી વધુ કાટ-સંવેદનશીલ ઘટકો છે. કાટ લાગેલો બોલ્ટ પ્રીલોડ ગુમાવે છે, તેના થ્રેડેડ છિદ્રમાં જપ્ત થાય છે અને આખરે સમગ્ર એસેમ્બલીની માળખાકીય અખંડિતતા સાથે સમાધાન કરે છે. દરિયાઈ વાતાવરણ, હાઈવે બ્રિજ, સોલર માઉન્ટિંગ સ્ટ્રક્ચર્સ અને આઉટડોર મશીનરીમાં, સામાન્ય ઝીંક-પ્લેટેડ સ્ક્રૂ અઠવાડિયામાં સફેદ રસ્ટ અને મહિનાઓમાં લાલ રસ્ટ બતાવી શકે છે.
2. ઉત્પાદન ભૂમિતિ: હેક્સાગોન સોકેટ કાઉન્ટરસ્કંક હેડ બોલ્ટ
| થ્રેડ કદ | માથાનો વ્યાસ (dk) | માથાની ઊંચાઈ (k) | હેક્સ સોકેટ (ઓ) | તાણ શક્તિ વર્ગ | સામાન્ય લંબાઈ |
| M5 × 0.8 | 10.0 મીમી | 2.8 મીમી | 4 મીમી | 8.8 / 10.9 | 10-60 મીમી |
| M6 × 1.0 | 11.4 મીમી | 3.3 મીમી | 5 મીમી | 8.8 / 10.9 | 12-80 મીમી |
| M8 × 1.25 | 15.0 મીમી | 4.4 મીમી | 6 મીમી | 8.8 / 10.9 | 16-100 મીમી |
| M10 × 1.5 | 18.5 મીમી | 5.4 મીમી | 8 મીમી | 8.8 / 10.9 | 20-120 મીમી |
| M12 × 1.75 | 21.5 મીમી | 6.5 મીમી | 10 મીમી | 8.8 / 10.9 | 25-150 મીમી |
આ સ્ક્રુ પ્રકારના મુખ્ય ભૂમિતિના ફાયદા:
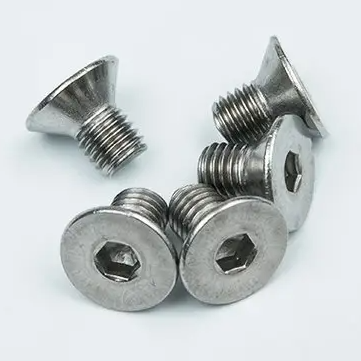
- ફ્લશ સપાટી— કાઉન્ટરસ્કંક હેડ બહાર નીકળતું નથી, સ્નેગ પોઈન્ટ્સને દૂર કરે છે અને સમાગમના ભાગોને સપાટી પર સપાટ બેસવા દે છે.
- ઉચ્ચ ટોર્ક ક્ષમતા— ષટ્કોણ સોકેટ છ સંપર્ક ચહેરાઓને જોડે છે, જે સ્લોટેડ અથવા ફિલિપ્સ ડ્રાઇવ કરતાં 30-50% વધુ ટોર્ક પ્રસારિત કરે છે.
- થ્રેડ સગાઈ— ફુલ-ફોર્મ મશીન થ્રેડો (અથવા શીટ-મેટલ એપ્લિકેશન્સ માટે સ્વ-ટેપીંગ થ્રેડો) બોલ્ટેડ સાંધાને મજબૂત અક્ષીય ક્લેમ્પિંગ પ્રદાન કરે છે.
3. ડેક્રોમેટ કોટિંગ: તે કેવી રીતે કાર્ય કરે છે
ડેક્રોમેટ એ ટ્રેડમાર્કેડ નામ છે જે માટે સામાન્ય ઉદ્યોગ શબ્દ બની ગયો છે ઝીંક-એલ્યુમિનિયમ ફ્લેક કોટિંગ્સ ડીપ-સ્પીન અથવા સ્પ્રે દ્વારા લાગુ કરવામાં આવે છે અને આશરે 300 °C તાપમાને મટાડવામાં આવે છે. ઇલેક્ટ્રોપ્લેટિંગથી વિપરીત, પ્રક્રિયા બિન-ઇલેક્ટ્રોલિટીક છે, તેથી કોટિંગમાં કોઈ હાઇડ્રોજન એમ્બ્રીટલમેન્ટ નથી - ગ્રેડ 10.9 અને તેથી વધુના ઉચ્ચ-શક્તિવાળા બોલ્ટ્સ માટે એક મહત્વપૂર્ણ સલામતી પરિબળ.
કોટિંગ એ અકાર્બનિક ક્રોમિયમ સંયોજન બાઈન્ડર દ્વારા બંધાયેલ ઝિંક અને એલ્યુમિનિયમ ફ્લેક્સ (સામાન્ય રીતે 0.1–0.5 µm જાડાઈ, 15–20 µm કુલ)નું સિલ્વર-ગ્રે મેટ્રિક્સ છે. તેની કાટ વિરોધી પદ્ધતિ ત્રણ ગણી છે:
4. વિરોધી કાટ પ્રદર્શન: સોલ્ટ સ્પ્રે ડેટા
ફાસ્ટનર રસ્ટ રેઝિસ્ટન્સ માટે બેન્ચમાર્ક ટેસ્ટ એ ISO 9227/ASTM B117 દીઠ ન્યુટ્રલ સોલ્ટ સ્પ્રે (NSS) ટેસ્ટ છે. કોષ્ટક 3 સૌથી સામાન્ય વૈકલ્પિક સપાટી સારવાર સાથે ડેક્રોમેટ-કોટેડ સ્ક્રૂની તુલના કરે છે.
કોષ્ટક 3 — કાટ પ્રતિકાર સરખામણી (NSS પરીક્ષણ, પ્રથમ લાલ રસ્ટ સુધી કલાકો)
| સપાટી સારવાર | લાક્ષણિક જાડાઈ | સફેદ રસ્ટ | લાલ રસ્ટ | હાઇડ્રોજન એમ્બ્રીટલમેન્ટ જોખમ | ખર્ચ સૂચકાંક |
| ક્લિયર ઝિંક પ્લેટિંગ (Zn) | 5–8 µm | 24-96 કલાક | 150–300 કલાક | મધ્યમ | 1.0 |
| પીળી ઝીંક પ્લેટિંગ (Zn-Cr) | 5–8 µm | 96-200 કલાક | 300-500 કલાક | મધ્યમ | 1.2 |
| હોટ-ડીપ ગેલ્વેનાઇઝિંગ (HDG) | 50-100 µm | — | 1,000–2,000 કલાક | નીચું | 1.5 |
| ડેક્રોમેટ (1 કોટ) | 5–8 µm | 480–720 કલાક | 720-1,000 કલાક | કોઈ નહિ | 1.8 |
| ડેક્રોમેટ (2-3 કોટ્સ) | 10–24 µm | 1,000+ કલાક | 1,500–2,500 કલાક | કોઈ નહિ | 2.2 |
| ડેક્રોમેટ + ટોપ-સીલ | 10–24 µm | 1,200+ કલાક | 2,000–3,000 કલાક | કોઈ નહિ | 2.5 |
5. નિષ્કર્ષ
ડેક્રોમેટ-કોટેડ હેક્સાગોન સોકેટ કાઉન્ટરસંક હેડ બોલ્ટ થ્રેડેડ ફાસ્ટનિંગની બે સૌથી જૂની સમસ્યાઓ — રસ્ટ અને પ્રોટ્રુઝન — એક ઘટકમાં ઉકેલે છે. કાઉન્ટરસ્કંક ભૂમિતિ હાઈ-ટોર્ક હેક્સાગોન ડ્રાઈવ સાથે ફ્લશ, સ્વચ્છ, સ્નેગ-ફ્રી જોઈન્ટ આપે છે, જ્યારે ઝિંક-એલ્યુમિનિયમ ફ્લેક કોટિંગ, હાઈડ્રોજનના ભંગાણ વિના, મીઠું-સ્પ્રે પરીક્ષણમાં 1,000 કલાક કે તેથી વધુ સમય સુધી બલિદાન અને અવરોધ વિરોધી કાટ સુરક્ષા પ્રદાન કરે છે. આઉટડોર, દરિયાઈ અથવા પરિવહન વાતાવરણ માટે સ્ક્રૂ અને બોલ્ટનો ઉલ્લેખ કરતા એન્જિનિયરો અને ખરીદદારો માટે, આ ફાસ્ટનર વર્ગ આધુનિક બોલ્ટિંગ ટેક્નોલોજીમાં ઉપલબ્ધ શ્રેષ્ઠ કાટ-સંરક્ષણ-થી-ખર્ચ ગુણોત્તર ઓફર કરે છે.