
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


โบลท์หน้าแปลนหกเหลี่ยมพร้อมการเคลือบ Dacromet: รูปทรง กระบวนการ ประสิทธิภาพ และแนวทางการประกอบ
26-10-2569
1. บทนำ

โบลท์หน้าแปลน — โบลท์หัวหกเหลี่ยมที่มีหน้าแปลนในตัว (หน้าแหวนรอง) ติดตั้งอยู่ในหัว — ได้กลายเป็นตัวเลือกสลักเกลียวในการผลิตยานยนต์ การประกอบเครื่องจักร และการก่อสร้างท่อ การรวมโบลต์และแหวนรองเข้าด้วยกันเป็นชิ้นเดียว โบลท์หน้าแปลนทำให้การประกอบง่ายขึ้น กระจายภาระในการจับยึดไปยังพื้นที่แบริ่งที่ใหญ่ขึ้น และปรับปรุงความต้านทานต่อการคลายตัวเองภายใต้การสั่นสะเทือน
อย่างไรก็ตาม ในสภาพแวดล้อมที่มีการกัดกร่อน ประโยชน์ของการออกแบบหน้าแปลนจะเกิดขึ้นได้ก็ต่อเมื่อการเคลือบที่ป้องกันโบลต์ยังคงอยู่ตราบเท่าที่ข้อต่อนั้นเอง การเคลือบ Dacromet (เกล็ดสังกะสี-อะลูมิเนียม) กลายเป็นระบบป้องกันการกัดกร่อนที่ต้องการสำหรับโบลต์หน้าแปลนที่มีความแข็งแรงสูง โดยให้ความต้านทานการพ่นเกลือได้ดีกว่าการชุบสังกะสีด้วยไฟฟ้าหลายเท่าโดยใช้เพียงเศษเสี้ยวของความหนาของการชุบสังกะสีแบบจุ่มร้อน และไม่มีความเสี่ยงต่อการเกิดการเปราะของไฮโดรเจน
บทความนี้จะอธิบายรูปทรงและมาตรฐานของโบลต์หน้าแปลนหกเหลี่ยม อธิบายกระบวนการเคลือบ Dacromet ที่ใช้กับโบลต์หน้าแปลน นำเสนอการเปรียบเทียบประสิทธิภาพและข้อกำหนดเฉพาะทั่วไป และให้คำแนะนำในการเลือกและการประกอบในทางปฏิบัติ
2. Hex Flange Bolt คืออะไร?
สลักเกลียวหน้าแปลนหกเหลี่ยมคือสลักเกลียวหัวหกเหลี่ยมที่หัวมีหน้าแปลนกลมอยู่ที่พื้นผิวตลับลูกปืน ตามมาตรฐาน ISO 4162 / DIN 6921 (เมตริก) และมาตรฐานชุดนิ้วที่เทียบเคียงได้ มีตระกูลการออกแบบสองตระกูล:
- ชุดหน้าแปลนขนาดเล็ก— เส้นผ่านศูนย์กลางหน้าแปลนขนาดกะทัดรัดสำหรับพื้นที่แคบ ทั่วไปในเครื่องยนต์ยานยนต์
- ชุดหน้าแปลนขนาดใหญ่ (กว้าง)— พื้นผิวตลับลูกปืนที่มีเส้นผ่านศูนย์กลางเกลียวประมาณ 1.5 × ใช้เมื่อมีภาระตลับลูกปืนสูงกว่าหรือวัสดุจับยึดแบบอ่อน (อะลูมิเนียม พลาสติก)
สลักเกลียวหน้าแปลนหลายตัวมีคุณสมบัติเพิ่มเติม ฟันปลา (ฟันเรเดียล) บนหน้าแปลนด้านล่าง ฟันปลากัดเข้าไปในพื้นผิวผสมพันธุ์ เพิ่มความต้านทานต่อการเคลื่อนที่ระดับไมโครสัมพัทธ์ และปรับปรุงความต้านทานของโบลต์ต่อการคลายตัวเองภายใต้การสั่นสะเทือนตามขวาง โดยไม่จำเป็นต้องใช้แหวนรองล็อคแยกต่างหาก
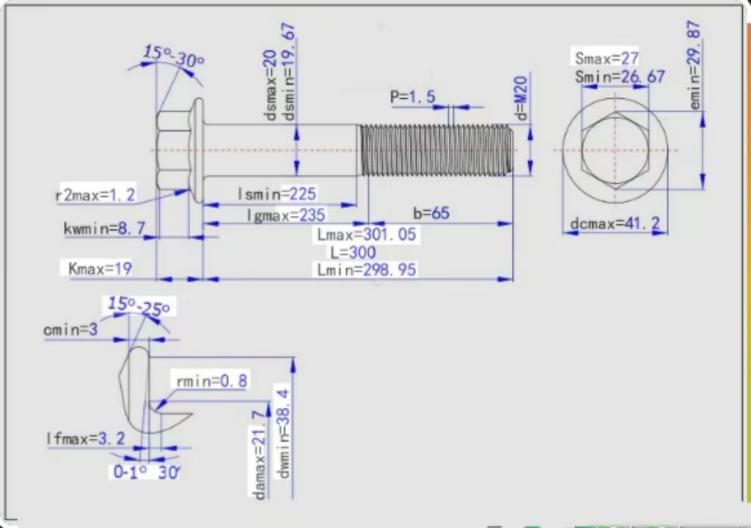
3. ทำไมต้องเคลือบ Dacromet สำหรับโบลท์หน้าแปลน?
การเคลือบ Dacromet เป็นสารละลายผสมน้ำที่ประกอบด้วยเกล็ดสังกะสีและอะลูมิเนียม พร้อมด้วยตัวกั้นและสารยึดเกาะอนินทรีย์ ชิ้นส่วนเคลือบจุ่ม ปั่นเหวี่ยงเพื่อขจัดคราบส่วนเกิน และบ่มที่อุณหภูมิ 280–330°C เป็นเวลา 20–40 นาที โดยทั่วไปแล้วการหมุนแบบจุ่มสองรอบจะให้ฟิล์มขนาด 6–10 ไมโครเมตร โบลท์หน้าแปลนเหมาะอย่างยิ่งกับกระบวนการปั่นแบบจุ่ม:
1.ความคุ้มครองครบถ้วน— สารเคลือบจะไหลเข้าสู่เนื้อหน้าแปลนถึงก้านและร่องฟันปลา บริเวณที่การชุบด้วยไฟฟ้ามักทำให้เกิดคราบบางหรือไม่สม่ำเสมอ
2. ความหนาสม่ำเสมอ— การหมุนแบบแรงเหวี่ยงให้ฟิล์มสม่ำเสมอทั่วหน้าหน้าแปลนแบน โดยรักษาพื้นผิวตลับลูกปืนแบบขนานซึ่งมีความสำคัญอย่างยิ่งต่อความแม่นยำในการโหลดแคลมป์
3. ไม่มีการแตกตัวของไฮโดรเจน— ไม่มีการดองด้วยกรดหรือกระแสไฟฟ้า ดังนั้นจึงสามารถเคลือบเกรด 10.9 และ 12.9 ได้อย่างปลอดภัย
4. ความแม่นยำของด้าย— ฟิล์มแข็งที่บางและคงรูปทรงของเกลียว ดังนั้นโบลต์หน้าแปลนยังคงวิ่งอย่างอิสระในรูต๊าปและจับคู่กับน็อตหน้าแปลนมาตรฐาน
5. ความสม่ำเสมอของแรงเสียดทาน— ด้วยการเคลือบทับหน้าสารหล่อลื่นในตัว สลักเกลียวหน้าแปลน Dacromet จึงมีตัวประกอบน็อตที่มั่นคง (K µs 0.12–0.16) ซึ่งจำเป็นสำหรับสายการประกอบที่ควบคุมแรงบิด
4. ข้อดีด้านประสิทธิภาพและกลไก
พื้นที่แบริ่งและแรงกดพื้นผิว
ข้อได้เปรียบที่กำหนดของการออกแบบหน้าแปลนคือการกระจายโหลด ตารางด้านล่างเปรียบเทียบสลักเกลียวหกเหลี่ยม M10 มาตรฐาน สลักเกลียวหกเหลี่ยมที่มีวงแหวนรองแยก และสลักเกลียวหน้าแปลนขนาดใหญ่ M10 ที่โหลดแคลมป์ 30 kN เท่ากัน
| การกำหนดค่าโบลต์ | แบริ่ง OD (ประมาณ) | พื้นที่แบริ่ง (มม. ²) | ความดันพื้นผิวที่ 30 kN (N/mm²) |
| สลักเกลียวหกเหลี่ยม DIN 933 ไม่มีแหวนรอง | 14.5 มม. (หน้าเครื่องซักผ้า) | อยู่ที่ 78 | ➤ 385 |
| สลักเกลียวหกเหลี่ยม + แหวนรองแบน DIN 125 | 20 มม | อยู่ที่ 166 | ➤ 181 |
| สลักเกลียวหน้าแปลนหกเหลี่ยม DIN 6921 | 21.5 มม | ➤ 208 | ➤ 144 |
ตารางที่ 1. การเปรียบเทียบพื้นที่แบริ่งและแรงกดพื้นผิว (ตัวอย่าง M10 ค่าทั่วไป)
รูปที่ 2 แรงกดพื้นผิวที่ต่ำกว่าหมายถึงการฝังตัวน้อยลงในพื้นผิวที่อ่อนนุ่มหรือที่ทาสีและข้อต่อที่แข็งขึ้นเมื่อเวลาผ่านไป
แรงกดบนพื้นผิวที่ลดลงจะช่วยลดการฝัง (การบริเนล) ลงในอลูมิเนียมหรือพื้นผิวที่ทาสี ช่วยให้ข้อต่อที่ถูกจับยึดแข็งขึ้นเมื่อเวลาผ่านไป และลดความเสี่ยงที่ส่วนหัวจะจมลงในวัสดุที่อ่อนนุ่ม นอกจากนี้ การทดสอบการสั่นสะเทือนตามขวางแบบอิสระ (การทดสอบ Junker, DIN 65151) แสดงให้เห็นอย่างสม่ำเสมอว่าโบลต์หน้าแปลนแบบฟันปลานั้นรับภาระในการแคลมป์มากกว่าโบลต์หกเหลี่ยมธรรมดาที่มีเกรดเดียวกัน เนื่องจากฟันปลาจะล็อคส่วนต่อประสานของตลับลูกปืน และหน้าแปลนที่กว้างกว่าจะต้านทานการหมุนของส่วนหัว




