
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Hexagon Flange Bolts karo Lapisan Dacromet: Geometri, Proses, Kinerja lan Pandhuan Majelis
2026-10-26
1. Pambuka

Baut flange - bolt sirah heksagon kanthi flange terpadu (wajah mesin cuci) sing dibangun ing sirah - wis dadi pengikat pilihan ing manufaktur otomotif, perakitan mesin, lan konstruksi pipa. Kanthi nggabungake bolt lan mesin cuci dadi bagean siji, bolt flange nyederhanakake perakitan, nyebarake beban clamping ing area bantalan sing luwih gedhe, lan nambah resistensi kanggo ngeculake kanthi geter.
Ing lingkungan layanan korosif, Nanging, keuntungan saka desain flange mung bisa temen maujud yen lapisan sing nglindhungi bolt bisa urip anggere joints dhewe. Lapisan Dacromet (serpihan seng-aluminium) wis muncul minangka sistem proteksi karat sing disenengi kanggo bolt flange kanthi kekuatan dhuwur, menehi resistensi semprotan uyah kaping pirang-pirang luwih gedhe tinimbang elektro-galvanizing ing bagian sekedhik saka kekandelan hot-dip galvanizing - lan tanpa resiko embrittlement hidrogen.
Artikel iki nerangake geometri lan standar hex flange bolts, njlèntrèhaké proses nutupi Dacromet minangka Applied kanggo bolt flange, presents bandingaken kinerja lan specifications khas, lan nawakake pilihan praktis lan panuntun dhumateng Déwan.
2. Apa Bolt Flange Hex?
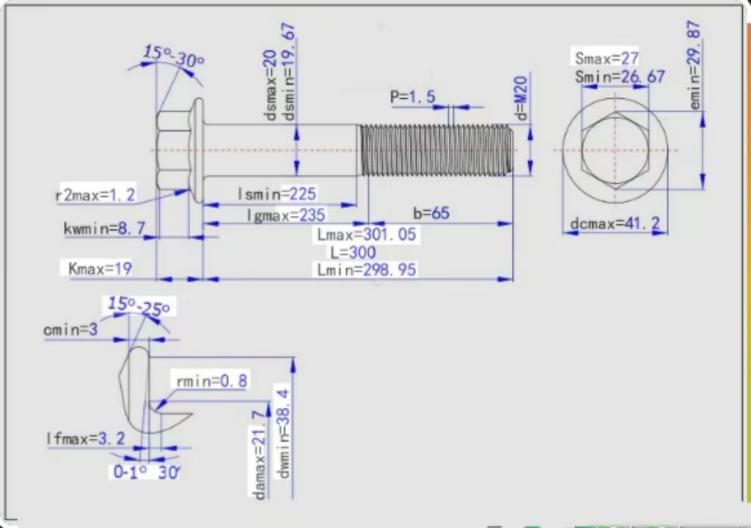
Bolt flange hex yaiku bolt sirah heksagon sing sirahe mawa flange bunder integral ing permukaan bantalan, miturut ISO 4162 / DIN 6921 (metrik) lan standar seri inci sing padha. Ana rong kulawarga desain:
- Seri flange cilik- diameteripun flange kompak kanggo spasi nyenyet, umum ing mesin otomotif;
- Seri flange gedhe (jembar).- kira-kira 1,5 × permukaan bantalan diameter benang, digunakake ing ngendi beban bantalan sing luwih dhuwur utawa bahan clamping alus (aluminium, plastik) melu.
Akeh bolt flange tambahan fitur gendhing (untu radial) ing sisih ngisor flange. Serrations cokotan menyang lumahing kawin, nambah resistance kanggo relatif mikro-gerakan lan Ngapikake resistance bolt kanggo self-loosening ing transverse geter - tanpa perlu kapisah kunci mesin cuci.
3. Apa Dacromet Coating kanggo Flange Bolts?
Lapisan dacromet minangka slurry adhedhasar banyu saka serpihan seng lan aluminium kanthi pasif lan binder anorganik. Bagian dilapisi, dipintal kanthi sentrifugal kanggo mbusak slurry sing berlebihan, lan diobati ing 280-330 ° C suwene 20-40 menit; rong siklus dip-spin biasane ngasilake film 6-10 μm. Bolts flange utamané cocok kanggo proses dip-spin:
1. Cakupan lengkap- lapisan mili menyang fillet flange-to-shank lan grooves serration, wilayah ngendi electroplating asring ninggalake celengan tipis utawa ora duwe aturan baku;
2. Kekandelan seragam- Spinning centrifugal menehi malah film tengen pasuryan flange warata, ngreksa lumahing prewangan podo sing kritis kanggo akurasi ngawat-ngawati;
3. Ora ana embrittlement hidrogen- ora ana pickling asam utawa arus elektrolitik, mula kelas 10.9 lan 12.9 bisa dilapisi kanthi aman;
4. Utas tliti- lancip, film hard ngreksa geometri thread, supaya bolts flange isih mbukak bebas menyang bolongan tapped lan mate karo kacang flange standar;
5. Konsistensi gesekan- kanthi topcoats pelumas terpadu, bolt flange Dacromet entuk faktor kacang sing stabil (K ≈ 0.12-0.16), penting kanggo jalur perakitan sing dikontrol torsi.
4. Kaluwihan Kinerja lan Mekanik
Area bantalan lan tekanan permukaan
Kauntungan utama desain flange yaiku distribusi beban. Tabel ing ngisor iki mbandhingake bolt hex M10 standar, bolt hex kanthi mesin cuci sing kapisah, lan bolt flange gedhe M10 kanthi beban clamp 30 kN sing padha.
| Konfigurasi bolt | Bearing OD (approx.) | Area bantalan (mm²) | Tekanan permukaan 30 kN (N/mm²) |
| Hex bolt DIN 933, ora ana mesin cuci | 14,5 mm (washer pasuryan) | ≈ 78 | ≈ 385 |
| Hex bolt + flat washer DIN 125 | 20 mm | ≈ 166 | ≈ 181 |
| Hex flange bolt DIN 6921 | 21,5 mm | ≈ 208 | ≈ 144 |
Tabel 1. Wilayah bantalan lan perbandingan tekanan permukaan (conto M10, nilai khas).
Figure 2. Tekanan lumahing ngisor tegese kurang embedding menyang lumahing alus utawa dicet lan joints stiffer liwat wektu.
Meksa lumahing ngisor nyuda embedding (brinelling) menyang aluminium utawa lumahing dicet, tansah clamped joints stiffer liwat wektu, lan sudo risiko sirah kleleb menyang bahan alus. Kajaba iku, tes getaran transversal independen (test Junker, DIN 65151) terus-terusan nuduhake manawa bolt flange serrated nahan beban clamp sing luwih akeh tinimbang bolt hex polos saka kelas sing padha, amarga gerigi ngunci antarmuka bantalan lan flange sing luwih akeh nolak rotasi sirah.




