
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Hexagonflänsbultar med Dacromet-beläggning: geometri, process, prestanda och monteringsvägledning
2026-10-26
1. Introduktion

Flänsbultar – sexkantsbultar med en integrerad fläns (brickans yta) inbyggd i huvudet – har blivit det valda fästelementet vid biltillverkning, maskinmontering och rörledningskonstruktion. Genom att kombinera bulten och brickan till en enda del förenklar flänsbulten monteringen, fördelar klämbelastningen över en större lageryta och förbättrar motståndet mot självlossning vid vibrationer.
I korrosiva servicemiljöer kan dock fördelarna med flänsdesignen bara realiseras om beläggningen som skyddar bulten överlever lika länge som själva fogen. Dacromet-beläggning (zink-aluminiumflingor) har dykt upp som det föredragna korrosionsskyddssystemet för höghållfasta flänsbultar, och erbjuder saltsprutmotstånd flera gånger större än elektrogalvanisering vid en bråkdel av tjockleken för varmförzinkning - och utan risk för väteförsprödning.
Den här artikeln förklarar geometrin och standarderna för sexkantsflänsbultar, beskriver Dacromet-beläggningsprocessen som den tillämpas på flänsbultar, presenterar prestandajämförelser och typiska specifikationer och erbjuder praktisk vägledning för val och montering.
2. Vad är en sexkantsflänsbult?
En sexkantsflänsbult är en sexkantsbult vars huvud bär en integrerad cirkulär fläns vid lagerytan, enligt ISO 4162 / DIN 6921 (metrisk) och jämförbara standarder i tumserien. Det finns två designfamiljer:
- Liten flänsserie— kompakt flänsdiameter för trånga utrymmen, vanlig i bilmotorer.
- Stor (bred) flänsserie— cirka 1,5 × gängdiameter lageryta, används där högre lagerbelastningar eller mjuka klämmaterial (aluminium, plast) är inblandade.
Många flänsbultar har dessutom serrationer (radiella tänder) på flänsens undersida. Tandningarna biter in i den passande ytan, ökar motståndet mot relativ mikrorörelse och förbättrar bultens motstånd mot självlossning under tvärgående vibrationer - utan att behöva en separat låsbricka.
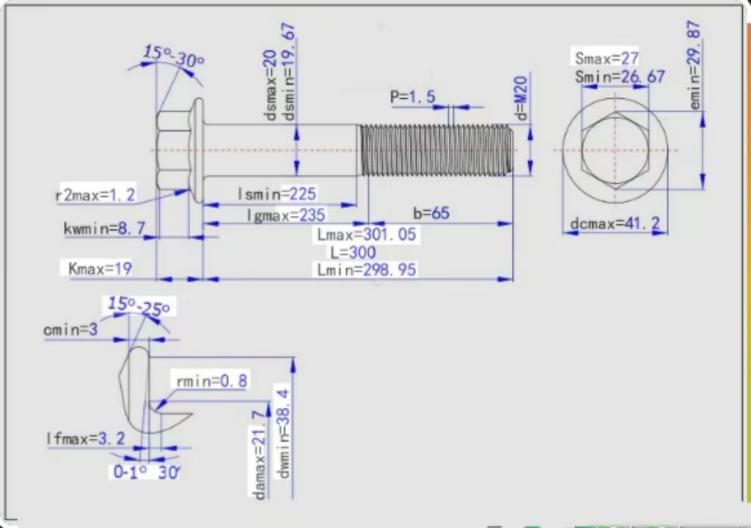
3. Varför Dacromet Coating för flänsbultar?
Dacromet coating är en vattenbaserad slurry av zink- och aluminiumflingor med passivatorer och oorganiska bindemedel. Delarna doppbeläggs, centrifugeras för att avlägsna överskottsslam och härdas vid 280–330°C i 20–40 minuter; två dip-spin-cykler ger vanligtvis en 6–10 μm film. Flänsbultar är särskilt väl lämpade för dip-spin-processen:
1.Fullständig täckning— Beläggningen rinner in i fläns-till-skaft-filén och serrationsspåren, områden där galvanisering ofta lämnar tunna eller oregelbundna avlagringar.
2.Enhetlig tjocklek— Centrifugalspinning ger jämna filmer över den plana flänsytan, vilket bevarar den parallella lagerytan som är avgörande för klämbelastningens noggrannhet;
3.Ingen väteförsprödning— ingen syrabetning eller elektrolytisk ström är inblandad, så kvaliteterna 10.9 och 12.9 kan säkert beläggas;
4.Gängprecision— den tunna, hårda filmen bevarar gänggeometrin, så att flänsbultar fortfarande löper fritt i gängade hål och passar ihop med standardflänsmuttrar;
5. Friktionskonsistens— med integrerade smörjmedelstäckfärger uppnår Dacromet-flänsbultar stabila mutterfaktorer (K ≈ 0,12–0,16), avgörande för momentkontrollerade monteringslinjer.
4. Prestanda och mekaniska fördelar
Lageryta och yttryck
Den avgörande fördelen med flänsdesignen är lastfördelningen. Tabellen nedan jämför en standard M10 sexkantsbult, en sexkantsbult med separat bricka och en M10 storflänsbult vid samma 30 kN klämbelastning.
| Bultkonfiguration | Lager OD (ungefär) | Lageryta (mm²) | Yttryck vid 30 kN (N/mm²) |
| Sexkantsbult DIN 933, ingen bricka | 14,5 mm (brickans yta) | ≈ 78 | ≈ 385 |
| Sexkantsbult + platt bricka DIN 125 | 20 mm | ≈ 166 | ≈ 181 |
| Sexkantsflänsbult DIN 6921 | 21,5 mm | ≈ 208 | ≈ 144 |
Tabell 1. Jämförelse av lageryta och yttryck (M10-exempel, typiska värden).
Figur 2. Lägre yttryck innebär mindre ingjutning i mjuka eller målade ytor och en styvare fog över tiden.
Lägre yttryck minskar inbäddning (brinling) i aluminium eller målade ytor, håller den fastklämda fogen styvare över tiden och minskar risken för att huvudet sjunker ner i mjuka material. Dessutom visar oberoende tvärgående vibrationstestning (Junker-test, DIN 65151) genomgående att tandade flänsbultar bibehåller avsevärt mer klämbelastning än vanliga sexkantsbultar av samma kvalitet, eftersom tandningarna låser lagergränsytan och den bredare flänsen motstår huvudrotation.




