
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ഡാക്രോമെറ്റ് കോട്ടിംഗുള്ള ഷഡ്ഭുജ ഫ്ലേഞ്ച് ബോൾട്ടുകൾ: ജ്യാമിതി, പ്രക്രിയ, പ്രകടനം, അസംബ്ലി മാർഗ്ഗനിർദ്ദേശം
2026-10-26
1. ആമുഖം

ഫ്ലേഞ്ച് ബോൾട്ടുകൾ - ഷഡ്ഭുജ തല ബോൾട്ടുകൾ തലയിൽ നിർമ്മിച്ച ഒരു സംയോജിത ഫ്ലേഞ്ച് (വാഷർ മുഖം) - ഓട്ടോമോട്ടീവ് നിർമ്മാണം, മെഷിനറി അസംബ്ലി, പൈപ്പ്ലൈൻ നിർമ്മാണം എന്നിവയിൽ തിരഞ്ഞെടുക്കാനുള്ള ഫാസ്റ്റനറായി മാറിയിരിക്കുന്നു. ബോൾട്ടും വാഷറും ഒരു ഭാഗത്തേക്ക് സംയോജിപ്പിച്ച്, ഫ്ലേഞ്ച് ബോൾട്ട് അസംബ്ലി ലളിതമാക്കുന്നു, ഒരു വലിയ ബെയറിംഗ് ഏരിയയിൽ ക്ലാമ്പിംഗ് ലോഡ് വിതരണം ചെയ്യുന്നു, കൂടാതെ വൈബ്രേഷനിൽ സ്വയം അയവുള്ളതാക്കുന്നതിനുള്ള പ്രതിരോധം മെച്ചപ്പെടുത്തുന്നു.
എന്നിരുന്നാലും, വിനാശകരമായ സേവന പരിതസ്ഥിതികളിൽ, ബോൾട്ടിനെ സംരക്ഷിക്കുന്ന കോട്ടിംഗ് ജോയിൻ്റ് ഉള്ളിടത്തോളം നിലനിൽക്കുകയാണെങ്കിൽ മാത്രമേ ഫ്ലേഞ്ച് ഡിസൈനിൻ്റെ പ്രയോജനങ്ങൾ മനസ്സിലാക്കാൻ കഴിയൂ. ഡാക്രോമെറ്റ് (സിങ്ക്-അലുമിനിയം ഫ്ളേക്ക്) കോട്ടിംഗ് ഉയർന്ന കരുത്തുള്ള ഫ്ലേഞ്ച് ബോൾട്ടുകൾക്ക് അനുയോജ്യമായ കോറഷൻ-പ്രൊട്ടക്ഷൻ സിസ്റ്റമായി ഉയർന്നുവന്നിട്ടുണ്ട്, ഇത് ഹോട്ട്-ഡിപ്പ് ഗാൽവാനൈസിംഗിൻ്റെ കട്ടിയുള്ള ഒരു അംശത്തിൽ ഇലക്ട്രോ-ഗാൽവാനൈസിംഗിനേക്കാൾ പലമടങ്ങ് കൂടുതൽ ഉപ്പ് സ്പ്രേ പ്രതിരോധം വാഗ്ദാനം ചെയ്യുന്നു - കൂടാതെ ഹൈഡ്രജൻ എംബ്രിറ്റിൽമെൻ്റ് റിസ്ക് ഇല്ലാതെ.
ഈ ലേഖനം ഹെക്സ് ഫ്ലേഞ്ച് ബോൾട്ടുകളുടെ ജ്യാമിതിയും മാനദണ്ഡങ്ങളും വിശദീകരിക്കുന്നു, ഫ്ലേഞ്ച് ബോൾട്ടുകളിൽ പ്രയോഗിക്കുന്ന ഡാക്രോമെറ്റ് കോട്ടിംഗ് പ്രക്രിയയെ വിവരിക്കുന്നു, പ്രകടന താരതമ്യങ്ങളും സാധാരണ സവിശേഷതകളും അവതരിപ്പിക്കുന്നു, കൂടാതെ പ്രായോഗിക തിരഞ്ഞെടുപ്പും അസംബ്ലി മാർഗ്ഗനിർദ്ദേശവും വാഗ്ദാനം ചെയ്യുന്നു.
2. എന്താണ് ഒരു ഹെക്സ് ഫ്ലേഞ്ച് ബോൾട്ട്?
ISO 4162 / DIN 6921 (മെട്രിക്), താരതമ്യപ്പെടുത്താവുന്ന ഇഞ്ച്-സീരീസ് സ്റ്റാൻഡേർഡുകൾ അനുസരിച്ച്, ചുമക്കുന്ന പ്രതലത്തിൽ ഒരു അവിഭാജ്യ വൃത്താകൃതിയിലുള്ള ഫ്ലേഞ്ച് വഹിക്കുന്ന ഒരു ഷഡ്ഭുജ തല ബോൾട്ടാണ് ഹെക്സ് ഫ്ലേഞ്ച് ബോൾട്ട്. രണ്ട് ഡിസൈൻ കുടുംബങ്ങൾ നിലവിലുണ്ട്:
- ചെറിയ ഫ്ലേഞ്ച് സീരീസ്- ഇടുങ്ങിയ ഇടങ്ങൾക്കുള്ള കോംപാക്റ്റ് ഫ്ലേഞ്ച് വ്യാസം, ഓട്ടോമോട്ടീവ് എഞ്ചിനുകളിൽ സാധാരണമാണ്;
- വലിയ (വൈഡ്) ഫ്ലേഞ്ച് സീരീസ്- ഏകദേശം 1.5 × ത്രെഡ് വ്യാസമുള്ള ബെയറിംഗ് ഉപരിതലം, ഉയർന്ന ബെയറിംഗ് ലോഡുകളോ സോഫ്റ്റ് ക്ലാമ്പിംഗ് മെറ്റീരിയലുകളോ (അലുമിനിയം, പ്ലാസ്റ്റിക്കുകൾ) ഉൾപ്പെടുന്നിടത്ത് ഉപയോഗിക്കുന്നു.
നിരവധി ഫ്ലേഞ്ച് ബോൾട്ടുകൾ അധികമായി ഫീച്ചർ ചെയ്യുന്നു സെറേഷനുകൾ (റേഡിയൽ പല്ലുകൾ) ഫ്ലേഞ്ചിൻ്റെ അടിവശം. സെറേഷനുകൾ ഇണചേരൽ പ്രതലത്തിൽ കടിക്കുന്നു, ആപേക്ഷിക മൈക്രോ-ചലനത്തിനെതിരായ പ്രതിരോധം വർദ്ധിപ്പിക്കുകയും തിരശ്ചീന വൈബ്രേഷനിൽ സ്വയം-അയവുള്ളതാക്കുന്നതിനുള്ള ബോൾട്ടിൻ്റെ പ്രതിരോധം മെച്ചപ്പെടുത്തുകയും ചെയ്യുന്നു - പ്രത്യേക ലോക്ക് വാഷർ ആവശ്യമില്ല.
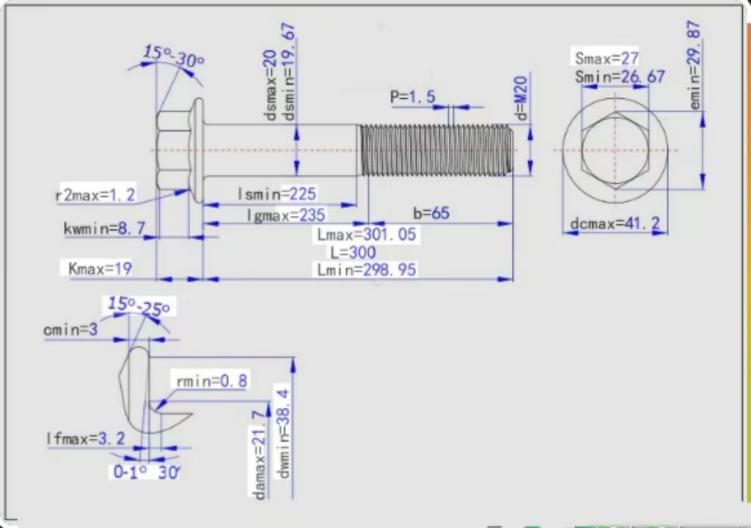
3. എന്തുകൊണ്ട് ഫ്ലേഞ്ച് ബോൾട്ടുകൾക്ക് ഡാക്രോമെറ്റ് കോട്ടിംഗ്?
പാസിവേറ്ററുകളും അജൈവ ബൈൻഡറുകളും ഉള്ള സിങ്ക്, അലുമിനിയം അടരുകൾ എന്നിവയുടെ ജലത്തെ അടിസ്ഥാനമാക്കിയുള്ള സ്ലറിയാണ് ഡാക്രോമെറ്റ് കോട്ടിംഗ്. ഭാഗങ്ങൾ മുക്കി പൂശിയതാണ്, അധിക സ്ലറി നീക്കം ചെയ്യുന്നതിനായി അപകേന്ദ്രബലത്തിൽ സ്പൂൺ ചെയ്യുന്നു, കൂടാതെ 20-40 മിനിറ്റ് നേരത്തേക്ക് 280-330 ഡിഗ്രി സെൽഷ്യസിൽ സുഖപ്പെടുത്തുന്നു; രണ്ട് ഡിപ്-സ്പിൻ സൈക്കിളുകൾ സാധാരണയായി 6-10 μm ഫിലിം നൽകുന്നു. ഫ്ലേഞ്ച് ബോൾട്ടുകൾ ഡിപ്പ്-സ്പിൻ പ്രക്രിയയ്ക്ക് പ്രത്യേകിച്ചും അനുയോജ്യമാണ്:
1. പൂർണ്ണമായ കവറേജ്- കോട്ടിംഗ് ഫ്ലേഞ്ച്-ടു-ഷങ്ക് ഫില്ലറ്റിലേക്കും സെറേഷൻ ഗ്രോവുകളിലേക്കും ഒഴുകുന്നു, ഇലക്ട്രോപ്ലേറ്റിംഗ് പലപ്പോഴും നേർത്തതോ ക്രമരഹിതമോ ആയ നിക്ഷേപങ്ങൾ ഉപേക്ഷിക്കുന്ന പ്രദേശങ്ങൾ;
2.യൂണിഫോം കനം- അപകേന്ദ്ര സ്പിന്നിംഗ് ഫ്ലാറ്റ് ഫ്ലേഞ്ച് മുഖത്തിലുടനീളം ഫിലിമുകൾ പോലും നൽകുന്നു, ക്ലാമ്പ്-ലോഡ് കൃത്യതയ്ക്ക് നിർണായകമായ സമാന്തര ബെയറിംഗ് ഉപരിതലം സംരക്ഷിക്കുന്നു;
3.ഹൈഡ്രജൻ പൊട്ടൽ ഇല്ല- ആസിഡ് അച്ചാർ അല്ലെങ്കിൽ ഇലക്ട്രോലൈറ്റിക് കറൻ്റ് ഉൾപ്പെട്ടിട്ടില്ല, അതിനാൽ ഗ്രേഡുകൾ 10.9, 12.9 എന്നിവ സുരക്ഷിതമായി പൂശാൻ കഴിയും;
4.ത്രെഡ് കൃത്യത- നേർത്തതും കട്ടിയുള്ളതുമായ ഫിലിം ത്രെഡ് ജ്യാമിതിയെ സംരക്ഷിക്കുന്നു, അതിനാൽ ഫ്ലേഞ്ച് ബോൾട്ടുകൾ ഇപ്പോഴും ടാപ്പുചെയ്ത ദ്വാരങ്ങളിലേക്ക് സ്വതന്ത്രമായി ഓടുകയും സ്റ്റാൻഡേർഡ് ഫ്ലേഞ്ച് നട്ടുകളുമായി ഇണചേരുകയും ചെയ്യുന്നു;
5.ഘർഷണം സ്ഥിരത- സംയോജിത ലൂബ്രിക്കൻ്റ് ടോപ്പ്കോട്ടുകൾക്കൊപ്പം, ഡാക്രോമെറ്റ് ഫ്ലേഞ്ച് ബോൾട്ടുകൾ ടോർക്ക് നിയന്ത്രിത അസംബ്ലി ലൈനുകൾക്ക് ആവശ്യമായ സ്ഥിരതയുള്ള നട്ട് ഘടകങ്ങൾ (K ≈ 0.12-0.16) കൈവരിക്കുന്നു.
4. പ്രകടനവും മെക്കാനിക്കൽ ഗുണങ്ങളും
ചുമക്കുന്ന പ്രദേശവും ഉപരിതല മർദ്ദവും
ഫ്ലേഞ്ച് ഡിസൈനിൻ്റെ നിർവചിക്കുന്ന നേട്ടം ലോഡ് ഡിസ്ട്രിബ്യൂഷനാണ്. താഴെയുള്ള പട്ടിക ഒരു സാധാരണ M10 ഹെക്സ് ബോൾട്ട്, പ്രത്യേക വാഷറുള്ള ഒരു ഹെക്സ് ബോൾട്ട്, അതേ 30 kN ക്ലാമ്പ് ലോഡിലുള്ള M10 വലിയ ഫ്ലേഞ്ച് ബോൾട്ട് എന്നിവ താരതമ്യം ചെയ്യുന്നു.
| ബോൾട്ട് കോൺഫിഗറേഷൻ | ബെയറിംഗ് OD (ഏകദേശം) | ബെയറിംഗ് ഏരിയ (mm²) | ഉപരിതല മർദ്ദം 30 kN (N/mm²) |
| ഹെക്സ് ബോൾട്ട് DIN 933, വാഷർ ഇല്ല | 14.5 മിമി (വാഷർ മുഖം) | ≈ 78 | ≈ 385 |
| ഹെക്സ് ബോൾട്ട് + ഫ്ലാറ്റ് വാഷർ DIN 125 | 20 മി.മീ | ≈ 166 | ≈ 181 |
| ഹെക്സ് ഫ്ലേഞ്ച് ബോൾട്ട് DIN 6921 | 21.5 മി.മീ | ≈ 208 | ≈ 144 |
പട്ടിക 1. ബെയറിംഗ് ഏരിയയും ഉപരിതല മർദ്ദവും താരതമ്യം ചെയ്യുക (M10 ഉദാഹരണം, സാധാരണ മൂല്യങ്ങൾ).
ചിത്രം 2. താഴ്ന്ന ഉപരിതല മർദ്ദം എന്നാൽ മൃദുവായതോ ചായം പൂശിയതോ ആയ പ്രതലങ്ങളിൽ കുറവ് ഉൾച്ചേർക്കുന്നതും കാലക്രമേണ ഒരു കടുപ്പമുള്ള സംയുക്തവുമാണ്.
താഴ്ന്ന ഉപരിതല മർദ്ദം അലുമിനിയം അല്ലെങ്കിൽ ചായം പൂശിയ പ്രതലങ്ങളിൽ ഉൾച്ചേർക്കൽ (ബ്രിനെല്ലിംഗ്) കുറയ്ക്കുന്നു, കാലക്രമേണ ക്ലാമ്പ് ചെയ്ത ജോയിൻ്റ് കാഠിന്യം നിലനിർത്തുന്നു, കൂടാതെ തല മൃദുവായ വസ്തുക്കളിലേക്ക് മുങ്ങാനുള്ള സാധ്യത കുറയ്ക്കുന്നു. കൂടാതെ, സ്വതന്ത്ര തിരശ്ചീന-വൈബ്രേഷൻ പരിശോധന (ജങ്കർ ടെസ്റ്റ്, DIN 65151) സ്ഥിരമായി കാണിക്കുന്നത്, ഒരേ ഗ്രേഡിലുള്ള പ്ലെയിൻ ഹെക്സ് ബോൾട്ടുകളേക്കാൾ സെറേറ്റഡ് ഫ്ലേഞ്ച് ബോൾട്ടുകൾ ഗണ്യമായി കൂടുതൽ ക്ലാമ്പ് ലോഡ് നിലനിർത്തുന്നു, കാരണം സെറേഷനുകൾ ബെയറിംഗ് ഇൻ്റർഫേസിനെ പൂട്ടുകയും വിശാലമായ ഫ്ലേഞ്ച് തല ഭ്രമണത്തെ പ്രതിരോധിക്കുകയും ചെയ്യുന്നു.




