
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Hexagon flensbouten mei Dacromet-coating: mjitkunde, proses, prestaasjes en assemblagebegelieding
26-10-2026
1. Ynlieding

Flensbouten - hexagon-kopbouten mei in yntegreare flens (washergesicht) boud yn 'e holle - binne de kar fan' e befestiging wurden yn auto-fabryk, masine-assemblage en pipelinebou. Troch it kombinearjen fan de bolt en de washer yn ien diel, de flange bolt simplifies gearstalling, ferspriedt de clamping load oer in grutter bearing gebiet, en ferbetteret wjerstân tsjin sels-lossing ûnder trilling.
Yn corrosive tsjinst omjouwings, lykwols, de foardielen fan de flange design kin allinnich realisearre wurde as de coating dy't beskermet de bout oerlibbet sa lang as de mienskiplike sels. Dacromet (zink-aluminium flake) coating is ûntstien as de foarkar corrosie-beskerming systeem foar hege-sterkte flange bouten, en biedt sâlt spray ferset ferskate kearen grutter as elektro-galvanizing op in fraksje fan 'e dikte fan hot-dip galvanizing - en sûnder hokker wetterstof bros risiko.
Dit artikel ferklearret de mjitkunde en noarmen fan hex flange bouten, beskriuwt de Dacromet coating proses as tapast op flange bouten, presintearret prestaasjes fergeliking en typyske spesifikaasjes, en biedt praktyske seleksje en gearkomste begelieding.
2. Wat is in Hex Flange Bolt?
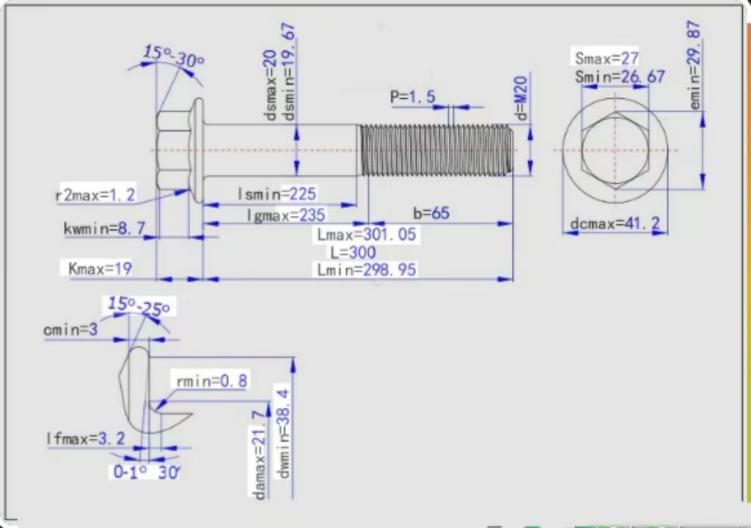
In hex-flensbout is in hexagon-kopbout wêrfan de kop in yntegraal sirkulêre flens draacht op it draachflak, neffens ISO 4162 / DIN 6921 (metrysk) en fergelykbere noarmen foar inch-searjes. Twa ûntwerpfamyljes besteane:
- Lytse flange rige- kompakte flangediameter foar krappe romten, gewoan yn automotoren;
- Grutte (brede) flange rige- likernôch 1,5 × tried diameter draachflak, brûkt dêr't hegere bearing loads of sêft clamping materialen (aluminium, plestik) binne belutsen.
In protte flangebouten hawwe ekstra funksjes serrations (radiale tosken) op de flange ûnderkant. De serraasjes byt yn 'e paringsflak, fergrutsje de wjerstân tsjin relative mikrobeweging en ferbetterje de wjerstân fan' e bout tsjin sels-losmeitsjen ûnder transversale trilling - sûnder in aparte slotwasker nedich.
3. Wêrom Dacromet Coating foar flange Bolts?
Dacromet coating is in wetter-basearre slurry fan sink en aluminium flakes mei passivators en anorganyske binders. Dielen wurde dip-coated, centrifugally spûnen te ferwiderjen oerstallige slurry, en genêzen by 280-330 ° C foar 20-40 minuten; twa dip-spin-syklusen jouwe typysk in 6-10 μm film. Flensbouten binne benammen goed geskikt foar it dip-spinproses:
1.Complete dekking- de coating streamt yn de flange-to-shank filet en de serration grooves, gebieten dêr't electroplating faak ferlit tinne of ûnregelmjittige ôfsettings;
2.Uniform dikte- centrifugal spinnen jout sels films oer de platte flange gesicht, behâld fan de parallel bearing oerflak dat is kritysk foar clamp-load accuracy;
3.Gjin wetterstofbrokkeling- gjin soere beitsen of elektrolytyske stroom is belutsen, sadat de klassen 10.9 en 12.9 feilich kinne wurde coated;
4.Thread precision- de tinne, hurde film behâldt tried mjitkunde, sa flensbouten noch rinne frij yn tapped gatten en mate mei standert flange nuts;
5.Friction konsistinsje- mei yntegreare smeermiddel topcoats, berikke Dacromet flensbouten stabile nutfaktoaren (K ≈ 0,12–0,16), essinsjeel foar koppel-kontrolearre assemblagelinen.
4. Prestaasje en meganyske foardielen
Bearing gebiet en oerflak druk
It definiearjende foardiel fan it flensûntwerp is de ferdieling fan 'e lading. De tabel hjirûnder fergeliket in standert M10 hex bolt, in hex bolt mei aparte washer, en in M10 grutte-flange bolt op deselde 30 kN clamp load.
| Bolt konfiguraasje | Bearing OD (ca.) | Lagergebiet (mm²) | Oppervlaktedruk op 30 kN (N/mm²) |
| Zeskantbout DIN 933, gjin waskmasine | 14,5 mm (washer gesicht) | ≈ 78 | ≈ 385 |
| Zeskantbout + platte ring DIN 125 | 20 mm | ≈ 166 | ≈ 181 |
| Hexflensbout DIN 6921 | 21,5 mm | ≈ 208 | ≈ 144 |
Tabel 1. Bearing gebiet en oerflak druk ferliking (M10 foarbyld, typyske wearden).
figuer 2. Legere oerflak druk betsjut minder ynbêde yn sêft of skildere oerflakken en in stiver joint oer de tiid.
Legere oerflak druk ferminderet ynbêde (brinelling) yn aluminium of skildere oerflakken, hâldt de clamped joint stiver oer de tiid, en ferleget it risiko fan de holle sinkt yn sêfte materialen. Derneist, ûnôfhinklike transverse-vibration testen (Junker test, DIN 65151) konsekwint lit sjen dat serrated flange bouten behâlde substansjeel mear clamp load as gewoane hex bouten fan deselde klasse, omdat de serrations beskoattelje de lager ynterface en de bredere flange ferset kop rotaasje.




