
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


डैक्रोमेट कोटिंग के साथ हेक्सागोन फ्लैंज बोल्ट: ज्यामिति, प्रक्रिया, प्रदर्शन और असेंबली मार्गदर्शन
2026-10-26
1. परिचय

फ्लैंज बोल्ट - सिर में निर्मित एक एकीकृत फ्लैंज (वॉशर फेस) के साथ हेक्सागोन हेड बोल्ट - ऑटोमोटिव विनिर्माण, मशीनरी असेंबली और पाइपलाइन निर्माण में पसंद के फास्टनर बन गए हैं। बोल्ट और वॉशर को एक ही हिस्से में जोड़कर, फ्लैंज बोल्ट असेंबली को सरल बनाता है, क्लैंपिंग लोड को बड़े असर वाले क्षेत्र में वितरित करता है, और कंपन के तहत स्वयं-ढीला होने के प्रतिरोध में सुधार करता है।
हालांकि, संक्षारक सेवा वातावरण में, निकला हुआ किनारा डिजाइन के लाभों को केवल तभी महसूस किया जा सकता है जब बोल्ट की रक्षा करने वाली कोटिंग संयुक्त के रूप में लंबे समय तक जीवित रहती है। डैक्रोमेट (जिंक-एल्यूमीनियम फ्लेक) कोटिंग उच्च शक्ति वाले फ्लैंज बोल्ट के लिए पसंदीदा संक्षारण-सुरक्षा प्रणाली के रूप में उभरी है, जो हॉट-डिप गैल्वनाइजिंग की मोटाई के एक अंश पर इलेक्ट्रो-गैल्वनाइजिंग की तुलना में कई गुना अधिक नमक स्प्रे प्रतिरोध प्रदान करती है - और बिना किसी हाइड्रोजन उत्सर्जन जोखिम के।
यह लेख हेक्स फ्लैंज बोल्ट की ज्यामिति और मानकों की व्याख्या करता है, फ्लैंज बोल्ट पर लागू डैक्रोमेट कोटिंग प्रक्रिया का वर्णन करता है, प्रदर्शन तुलना और विशिष्ट विशिष्टताओं को प्रस्तुत करता है, और व्यावहारिक चयन और असेंबली मार्गदर्शन प्रदान करता है।
2. हेक्स फ्लैंज बोल्ट क्या है?
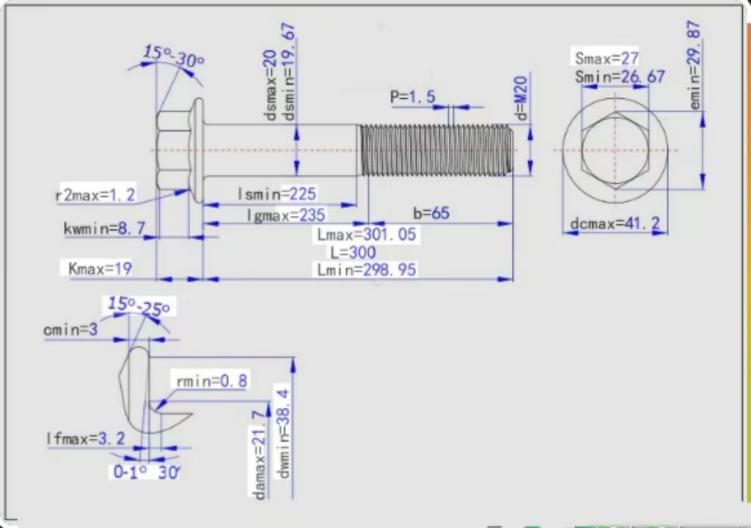
हेक्स फ्लैंज बोल्ट एक हेक्सागोन हेड बोल्ट है जिसका सिर आईएसओ 4162 / डीआईएन 6921 (मीट्रिक) और तुलनीय इंच-श्रृंखला मानकों के अनुसार, असर सतह पर एक अभिन्न गोलाकार निकला हुआ किनारा रखता है। दो डिज़ाइन परिवार मौजूद हैं:
- छोटी निकला हुआ किनारा श्रृंखला- तंग स्थानों के लिए कॉम्पैक्ट निकला हुआ किनारा व्यास, ऑटोमोटिव इंजनों में आम;
- बड़ी (चौड़ी) निकला हुआ किनारा श्रृंखला- लगभग 1.5 × थ्रेड व्यास वाली असर वाली सतह, जिसका उपयोग वहां किया जाता है जहां उच्च असर भार या नरम क्लैंपिंग सामग्री (एल्यूमीनियम, प्लास्टिक) शामिल होती है।
कई निकला हुआ किनारा बोल्ट अतिरिक्त सुविधा देते हैं दाँतेदारियाँ (रेडियल दांत) फ़्लैंज के नीचे की ओर। सेरेशन संभोग सतह में काटते हैं, सापेक्ष सूक्ष्म-आंदोलन के प्रतिरोध को बढ़ाते हैं और अनुप्रस्थ कंपन के तहत स्वयं-ढीला होने के लिए बोल्ट के प्रतिरोध में सुधार करते हैं - एक अलग लॉक वॉशर की आवश्यकता के बिना।
3. फ्लैंज बोल्ट के लिए डैक्रोमेट कोटिंग क्यों?
डैक्रोमेट कोटिंग पैसिवेटर और अकार्बनिक बाइंडर्स के साथ जस्ता और एल्यूमीनियम के गुच्छे का पानी आधारित घोल है। भागों को डिप-कोटेड किया जाता है, अतिरिक्त घोल को हटाने के लिए केन्द्रापसारक रूप से घुमाया जाता है, और 20-40 मिनट के लिए 280-330 डिग्री सेल्सियस पर ठीक किया जाता है; दो डिप-स्पिन चक्र आम तौर पर 6-10 μm फिल्म उत्पन्न करते हैं। निकला हुआ किनारा बोल्ट डिप-स्पिन प्रक्रिया के लिए विशेष रूप से उपयुक्त हैं:
1.पूर्ण कवरेज- कोटिंग फ़्लैंज-टू-शैंक फ़िलेट और सेरेशन ग्रूव्स में बहती है, ऐसे क्षेत्र जहां इलेक्ट्रोप्लेटिंग अक्सर पतली या अनियमित जमा छोड़ती है;
2. एकसमान मोटाई- केन्द्रापसारक कताई फ्लैट निकला हुआ किनारा चेहरे पर भी फिल्में देता है, समानांतर असर सतह को संरक्षित करता है जो क्लैंप-लोड सटीकता के लिए महत्वपूर्ण है;
3.कोई हाइड्रोजन भंगुरता नहीं- कोई एसिड पिकलिंग या इलेक्ट्रोलाइटिक करंट शामिल नहीं है, इसलिए ग्रेड 10.9 और 12.9 को सुरक्षित रूप से लेपित किया जा सकता है;
4.धागा परिशुद्धता- पतली, कठोर फिल्म धागे की ज्यामिति को बरकरार रखती है, इसलिए फ्लैंज बोल्ट अभी भी टैप किए गए छिद्रों में स्वतंत्र रूप से चलते हैं और मानक फ्लैंज नट्स के साथ मिलते हैं;
5.घर्षण स्थिरता- एकीकृत स्नेहक टॉपकोट के साथ, डैक्रोमेट फ्लैंज बोल्ट स्थिर नट कारक (K ≈ 0.12–0.16) प्राप्त करते हैं, जो टॉर्क-नियंत्रित असेंबली लाइनों के लिए आवश्यक है।
4. प्रदर्शन और यांत्रिक लाभ
असर क्षेत्र और सतह का दबाव
निकला हुआ किनारा डिजाइन का परिभाषित लाभ भार वितरण है। नीचे दी गई तालिका एक मानक M10 हेक्स बोल्ट, अलग वॉशर के साथ एक हेक्स बोल्ट और समान 30 kN क्लैंप लोड पर एक M10 बड़े-फ़्लेंज बोल्ट की तुलना करती है।
| बोल्ट विन्यास | असर आयुध डिपो (लगभग) | असर क्षेत्र (मिमी²) | 30 kN (N/mm²) पर सतही दबाव |
| हेक्स बोल्ट DIN 933, कोई वॉशर नहीं | 14.5 मिमी (वॉशर फेस) | ≈ 78 | ≈ 385 |
| हेक्स बोल्ट + फ्लैट वॉशर DIN 125 | 20 मिमी | ≈ 166 | ≈181 |
| हेक्स निकला हुआ किनारा बोल्ट DIN 6921 | 21.5 मिमी | ≈208 | ≈ 144 |
तालिका 1. असर क्षेत्र और सतह के दबाव की तुलना (एम10 उदाहरण, विशिष्ट मान)।
चित्र 2. कम सतह दबाव का अर्थ है नरम या चित्रित सतहों में कम जुड़ाव और समय के साथ सख्त जोड़।
कम सतह का दबाव एल्यूमीनियम या पेंट की गई सतहों में एम्बेडिंग (ब्रिनेलिंग) को कम करता है, समय के साथ क्लैंप किए गए जोड़ को सख्त रखता है, और सिर के नरम सामग्री में डूबने के जोखिम को कम करता है। इसके अलावा, स्वतंत्र अनुप्रस्थ-कंपन परीक्षण (जंकर परीक्षण, डीआईएन 65151) लगातार दिखाता है कि दाँतेदार निकला हुआ किनारा बोल्ट एक ही ग्रेड के सादे हेक्स बोल्ट की तुलना में काफी अधिक क्लैंप लोड बनाए रखता है, क्योंकि दाँतेदार असर इंटरफ़ेस को लॉक करते हैं और व्यापक निकला हुआ किनारा सिर के घूमने का प्रतिरोध करता है।




