
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ダクロメットコーティングを施した六角フランジボルト: 形状、プロセス、性能、および組み立てに関するガイダンス
2026-10-26
1. はじめに

フランジボルト (頭部に一体型のフランジ (座金面) が組み込まれた六角ボルト) は、自動車製造、機械組立、およびパイプライン建設で選択される締結具となっています。フランジボルトは、ボルトとワッシャーを単一の部品に組み合わせることで、組み立てを簡素化し、クランプ荷重をより広い軸受領域に分散させ、振動時の自己緩みに対する耐性を向上させます。
ただし、腐食性の使用環境では、ボルトを保護するコーティングが接合部自体と同じくらい長く存続する場合にのみ、フランジ設計の利点を実現できます。ダクロメット (亜鉛アルミニウムフレーク) コーティングは、高強度フランジ ボルトに推奨される防食システムとして浮上しており、溶融亜鉛めっきの数分の一の厚さで電気亜鉛めっきよりも数倍高い耐塩水噴霧性を実現し、水素脆化のリスクもありません。
この記事では、六角フランジ ボルトの形状と規格について説明し、フランジ ボルトに適用されるダクロメット コーティング プロセスについて説明し、性能の比較と一般的な仕様を示し、実際的な選択と組み立てのガイダンスを提供します。
2. 六角フランジボルトとは何ですか?
六角フランジボルトは、ISO 4162 / DIN 6921 (メートル法) および同等のインチシリーズ規格に準拠した、頭部の座面に一体の円形フランジを備えた六角頭ボルトです。次の 2 つのデザイン ファミリが存在します。
- 小フランジシリーズ— 自動車エンジンで一般的な、狭いスペースに適したコンパクトなフランジ径。
- 大型(ワイド)フランジシリーズ— ねじ直径の約 1.5 × 軸受面。より高い軸受荷重または柔らかいクランプ材料 (アルミニウム、プラスチック) が関係する場合に使用されます。
多くのフランジボルトには追加機能が付いています 鋸歯状 (ラジアル歯) フランジの下側にあります。セレーションが嵌合面に食い込み、相対的な微小な動きに対する抵抗力が増し、横方向の振動によるボルトの自己緩みに対する抵抗力が向上します。ロックワッシャーを別途用意する必要はありません。
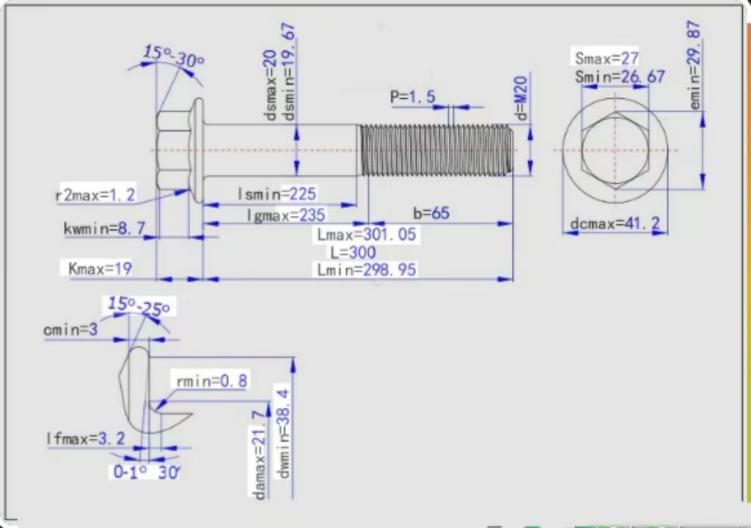
3. フランジボルトにダクロメットコーティングを使用する理由
ダクロメット コーティングは、不動態化剤および無機結合剤を含む亜鉛およびアルミニウムのフレークの水ベースのスラリーです。部品は浸漬コーティングされ、遠心力で回転させて余分なスラリーを除去し、280 ~ 330°C で 20 ~ 40 分間硬化させます。通常、2 回のディップ/スピンサイクルで 6 ~ 10 μm のフィルムが得られます。フランジボルトは、ディップスピンプロセスに特に適しています。
1.完全なカバー範囲- コーティングはフランジからシャンクまでのフィレットと鋸歯状の溝に流れ込みます。これらの領域は、電気めっきによって薄いまたは不規則な堆積物が残ることが多い領域です。
2.均一な厚さ— 遠心スピニングにより、平らなフランジ面全体に均一な膜が得られ、クランプ荷重の精度にとって重要な平行な座面が維持されます。
3.水素脆化がない— 酸洗いや電解電流が関与しないため、グレード 10.9 および 12.9 を安全にコーティングできます。
4.ねじ精度- 薄くて硬いフィルムがねじ山の形状を維持するため、フランジ ボルトはタップ穴に自由に挿入でき、標準のフランジ ナットと嵌合します。
5.摩擦の一貫性— 一体型潤滑剤トップコートを備えたダクロメット フランジ ボルトは、トルク管理された組立ラインに不可欠な安定したナット係数 (K ≈ 0.12 ~ 0.16) を実現します。
4. 性能と機械的利点
軸受面積と面圧
フランジ設計の決定的な利点は、荷重の分散です。以下の表は、同じクランプ荷重 30 kN で、標準の M10 六角ボルト、ワッシャー別個の六角ボルト、および M10 ラージ フランジ ボルトを比較したものです。
| ボルト構成 | ベアリング外径(約) | 軸受面積 (mm²) | 面圧 30 kN (N/mm²) |
| 六角ボルト DIN 933、ワッシャーなし | 14.5mm(ワッシャー面) | ≈ 78 | ≈ 385 |
| 六角ボルト+平ワッシャー DIN 125 | 20mm | ≈ 166 | ≈ 181 |
| 六角フランジボルト DIN 6921 | 21.5mm | ≈ 208 | ≈ 144 |
表 1. 軸受面積と面圧の比較 (M10 の例、代表値)。
図 2. 表面圧力が低いということは、柔らかい表面や塗装された表面への埋め込みが少なくなり、時間の経過とともに接合部がより硬くなることを意味します。
表面圧力が低いと、アルミニウムまたは塗装面への埋め込み(ブリネリング)が減少し、クランプされたジョイントの剛性が長期にわたって維持され、ヘッドが柔らかい材料に沈むリスクが低くなります。さらに、独立した横振動試験 (ユンカー試験、DIN 65151) では、鋸歯状フランジボルトが同じグレードの普通六角ボルトよりも実質的に多くのクランプ荷重を保持することが一貫して示されています。これは、鋸歯状フランジがベアリング界面をロックし、幅広のフランジがヘッドの回転に抵抗するためです。




