
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Dacromet कोटिंग संग हेक्सागन Flange बोल्ट: ज्यामिति, प्रक्रिया, प्रदर्शन र विधानसभा मार्गदर्शन
2026-10-26
1. परिचय

फ्ल्यान्ज बोल्टहरू - टाउकोमा निर्मित एकीकृत फ्ल्यान्ज (वाशर फेस) संग हेक्सागन हेड बोल्टहरू - अटोमोटिभ निर्माण, मेसिनरी एसेम्बली, र पाइपलाइन निर्माणमा छनौटको फास्टनर बनेका छन्। बोल्ट र वाशरलाई एउटै भागमा मिलाएर, फ्ल्यान्ज बोल्टले एसेम्बलीलाई सरल बनाउँछ, ठूलो असर क्षेत्रमा क्ल्याम्पिङ लोड वितरण गर्छ, र कम्पन अन्तर्गत सेल्फ-लुजिङको प्रतिरोधलाई सुधार गर्छ।
संक्षारक सेवा वातावरणमा, तथापि, फ्ल्यान्ज डिजाइनका फाइदाहरू तब मात्र महसुस गर्न सकिन्छ यदि बोल्टलाई जोगाउने कोटिंग जोइन्टमा बाँचुन्जेलसम्म जीवित रहन्छ। डाक्रोमेट (जिंक-एल्युमिनियम फ्लेक) कोटिंग उच्च-शक्तिको फ्ल्यान्ज बोल्टहरूको लागि मनपर्ने जंग-संरक्षण प्रणालीको रूपमा देखा परेको छ, जसले हट-डिप ग्याल्भेनाइजिङको मोटाईको एक अंशमा इलेक्ट्रो-गैल्भेनाइजिङ भन्दा धेरै गुणा बढी नुन स्प्रे प्रतिरोध प्रदान गर्दछ — र कुनै हाइड्रोजन एम्ब्रिटल बिना।
यो लेखले हेक्स फ्ल्यान्ज बोल्टहरूको ज्यामिति र मापदण्डहरू बताउँछ, फ्ल्यान्ज बोल्टहरूमा लागू गरिएको डेक्रोमेट कोटिंग प्रक्रियाको वर्णन गर्दछ, प्रदर्शन तुलनाहरू र विशिष्ट विशिष्टताहरू प्रस्तुत गर्दछ, र व्यावहारिक चयन र असेम्बली मार्गदर्शन प्रदान गर्दछ।
2. हेक्स फ्ल्यान्ज बोल्ट के हो?
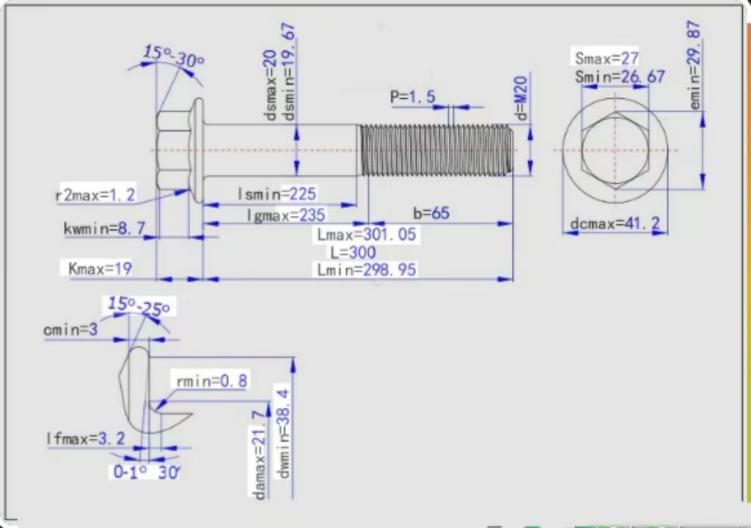
हेक्स फ्ल्यान्ज बोल्ट एक हेक्सागन हेड बोल्ट हो जसको टाउकोले असर सतहमा अभिन्न गोलाकार फ्ल्यान्ज बोक्छ, प्रति ISO 4162 / DIN 6921 (मेट्रिक) र तुलनात्मक इन्च-श्रृंखला मानकहरू। दुई डिजाइन परिवारहरू अवस्थित छन्:
- सानो flange श्रृंखला- टाइट स्पेसहरूको लागि कम्प्याक्ट फ्ल्यान्ज व्यास, मोटर वाहन इन्जिनहरूमा सामान्य;
- ठूलो (चौडा) फ्ल्यान्ज श्रृंखला— लगभग 1.5 × थ्रेड व्यास असर सतह, जहाँ उच्च असर लोड वा सफ्ट क्ल्याम्पिङ सामग्री (एल्युमिनियम, प्लास्टिक) संलग्न छन् प्रयोग गरिन्छ।
धेरै फ्ल्यान्ज बोल्टहरू थप रूपमा सुविधा दिन्छ सेरेसनहरू (रेडियल दाँत) तलको फ्ल्यान्जमा। सेरेसनहरूले मिलन सतहमा टोक्छ, सापेक्षिक सूक्ष्म-आन्दोलनको प्रतिरोध बढाउँछ र ट्रान्सभर्स कम्पन अन्तर्गत बोल्टको प्रतिरोधलाई सुधार्छ - छुट्टै लक वाशरको आवश्यकता बिना।
3. किन Flange बोल्ट लागि Dacromet कोटिंग?
Dacromet कोटिंग प्यासिभेटर र अकार्बनिक बाइन्डरहरू सहित जस्ता र एल्युमिनियम फ्लेक्सको पानीमा आधारित स्लरी हो। भागहरू डिप-लेपित हुन्छन्, अतिरिक्त स्लरी हटाउन केन्द्रापसारक रूपमा कातिन्छन्, र 20-40 मिनेटको लागि 280-330 डिग्री सेल्सियसमा निको हुन्छन्; दुई डिप-स्पिन चक्रहरूले सामान्यतया 6-10 μm फिल्म दिन्छ। फ्ल्यान्ज बोल्टहरू डिप-स्पिन प्रक्रियामा विशेष रूपमा उपयुक्त छन्:
1. पूरा कभरेज- कोटिंग फ्ल्यान्ज-टू-शङ्क फिलेट र सेरेसन ग्रूभहरूमा बग्छ, इलेक्ट्रोप्लेटिंगले प्रायः पातलो वा अनियमित जम्मा छोड्छ;
2. समान मोटाई— सेन्ट्रीफ्यूगल स्पिनिङले समतल फ्ल्यान्ज अनुहारमा पनि फिल्महरू दिन्छ, समानान्तर असर सतहलाई सुरक्षित राख्छ जुन क्ल्याम्प-लोड सटीकताको लागि महत्त्वपूर्ण छ;
3. कुनै हाइड्रोजन एम्ब्रिटलमेन्ट छैन- कुनै एसिड पिकलिंग वा इलेक्ट्रोलाइटिक प्रवाह समावेश छैन, त्यसैले ग्रेड 10.9 र 12.9 सुरक्षित रूपमा लेपित गर्न सकिन्छ;
4. थ्रेड सटीक— पातलो, कडा फिल्मले थ्रेड ज्यामितिलाई सुरक्षित राख्छ, त्यसैले फ्ल्यान्ज बोल्टहरू अझै पनि ट्याप गरिएको प्वालहरूमा स्वतन्त्र रूपमा दौडिन्छन् र मानक फ्ल्यान्ज नटहरूसँग मिल्छन्;
5. घर्षण स्थिरता— एकीकृत स्नेहक टपकोटको साथ, Dacromet flange बोल्टले स्थिर नट कारकहरू (K ≈ 0.12–0.16) प्राप्त गर्दछ, टोक़-नियन्त्रित असेंबली लाइनहरूको लागि आवश्यक छ।
४. प्रदर्शन र मेकानिकल फाइदाहरू
असर क्षेत्र र सतह दबाव
फ्ल्यान्ज डिजाइनको परिभाषित फाइदा लोड वितरण हो। तलको तालिकाले मानक M10 हेक्स बोल्ट, छुट्टै वाशर भएको हेक्स बोल्ट, र एउटै 30 kN क्ल्याम्प लोडमा M10 ठूलो-फ्लान्ज बोल्ट तुलना गर्दछ।
| बोल्ट कन्फिगरेसन | असर OD (लगभग।) | असर क्षेत्र (मिमी²) | सतहको चाप ३० kN (N/mm²) मा |
| हेक्स बोल्ट DIN 933, धुने मेसिन छैन | 14.5 मिमी (धुने अनुहार) | ≈ ७८ | ≈ ३८५ |
| हेक्स बोल्ट + फ्ल्याट वाशर DIN 125 | 20 मिमी | ≈ १६६ | ≈ १८१ |
| हेक्स फ्ल्यान्ज बोल्ट DIN 6921 | 21.5 मिमी | ≈ २०८ | ≈ १४४ |
तालिका 1. असर क्षेत्र र सतह दबाव तुलना (M10 उदाहरण, विशिष्ट मानहरू)।
चित्र २. तल्लो सतहको दबाबको अर्थ नरम वा चित्रित सतहहरूमा कम इम्बेडिङ र समयसँगै कडा जोडिनु हो।
तल्लो सतहको दबाबले एल्युमिनियम वा चित्रित सतहहरूमा इम्बेडिङ (ब्रिनेलिङ) कम गर्छ, समयसँगै क्ल्याम्प गरिएको जोइन्टलाई कडा बनाउँछ, र नरम सामग्रीहरूमा टाउको डुब्ने जोखिमलाई कम गर्छ। थप रूपमा, स्वतन्त्र ट्रान्सभर्स-कम्पन परीक्षण (Junker test, DIN 65151) ले लगातार देखाउँछ कि सेरेटेड फ्ल्यान्ज बोल्टले समान ग्रेडको प्लेन हेक्स बोल्टको तुलनामा धेरै क्ल्याम्प भार राख्छ, किनभने सेरेसनहरूले असर इन्टरफेसलाई लक गर्छ र फराकिलो फ्ल्यान्जले हेड रोटेशनलाई प्रतिरोध गर्दछ।




