
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ഡാക്രോമെറ്റ് പൂശിയ സോക്കറ്റ് ഹെഡ് ക്യാപ് സ്ക്രൂകൾ
2026-11-03
1. ആമുഖം
സോക്കറ്റ് ഹെഡ് ക്യാപ് സ്ക്രൂകൾ, സ്റ്റാൻഡേർഡ് ഇൻ ISO 4762 / DIN 912 — ഉയർന്ന ക്ലാമ്പിംഗ് ലോഡുകളും ഒതുക്കമുള്ള തലകളും കൃത്യമായ ടോർക്ക് നിയന്ത്രണവും ഒരുമിച്ചു വരുന്നിടത്തെല്ലാം തിരഞ്ഞെടുക്കാനുള്ള ബോൾട്ടുകളാണ്. കാരണം അവ സാധാരണയായി 8.8, 10.9, പ്രത്യേകിച്ച് പ്രോപ്പർട്ടി ക്ലാസുകളിലാണ് നിർമ്മിക്കുന്നത് 12.9, ഈ ബോൾട്ടുകൾ അവയുടെ വിളവ് ശക്തിയുടെ ഉയർന്ന ശതമാനത്തിൽ പ്രവർത്തിക്കുന്നു, അതേ ശക്തി അവയെ അസാധാരണമായി ദുർബലമാക്കുന്നു ഹൈഡ്രജൻ പൊട്ടൽ, സ്ട്രെസ് കോറഷൻ ക്രാക്കിംഗ്, ഹെഡ് ഫില്ലറ്റിലും ഹെക്സ് സോക്കറ്റ് ഭിത്തികളിലും തുരുമ്പുണ്ടായി.
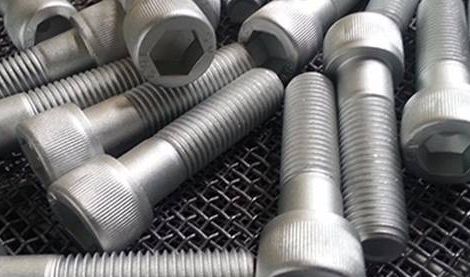
ഡാക്രോമെറ്റ് കോട്ടിംഗ് - വൈദ്യുതവിശ്ലേഷണമല്ലാത്തത് സിങ്ക്-അലൂമിനിയം അടരുകളായി സിസ്റ്റം നിർവചിച്ചിരിക്കുന്നത് ISO 10683 ഒപ്പം ASTM F1136 - ഈ ബലഹീനതകളെ കൃത്യമായി അഭിസംബോധന ചെയ്യുന്നു. 8-12 μm നേർത്ത ഫിലിമിൽ ഇത് 720 മുതൽ 1,000 മണിക്കൂർ വരെ ഉപ്പ് സ്പ്രേ പ്രതിരോധം ആദ്യത്തേതിന് നൽകുന്നു. ചുവന്ന തുരുമ്പ് (ASTM B117 NSS), പ്രോസസ്സിംഗ് സമയത്ത് ഹൈഡ്രജൻ പൊട്ടൽ അപകടസാധ്യത സൃഷ്ടിക്കുന്നില്ല, കൂടാതെ കൃത്യമായ ഹെക്സ് സോക്കറ്റ് ജ്യാമിതി സംരക്ഷിക്കുന്നു. 6 ഗ്രാം ത്രെഡ് ടോളറൻസ് സോക്കറ്റ് ഹെഡ് ക്യാപ് സ്ക്രൂകൾ ആശ്രയിച്ചിരിക്കുന്നു.
2. ബോൾട്ട് ജ്യാമിതിയും ഡിസൈൻ സവിശേഷതകളും
ഒരു സിലിണ്ടർ ഹെഡും ആന്തരിക ഷഡ്ഭുജ സോക്കറ്റ് ഡ്രൈവും ഉള്ള പൂർണ്ണ ശക്തിയുള്ള ബോൾട്ടാണ് സോക്കറ്റ് ഹെഡ് ക്യാപ് സ്ക്രൂ:
- സിലിണ്ടർ തലകൂടെ എ മുട്ടുകുത്തി ചുറ്റളവ് ഉപരിതലം; തല വ്യാസം dk ≈ 1.5 × d - ഒരേ വലിപ്പത്തിലുള്ള ഒരു ഷഡ്ഭുജ തല ബോൾട്ടിനേക്കാൾ ഏകദേശം 30-40% ചെറുതാണ്, ഇത് ഒതുക്കമുള്ളതും ക്ലോസ്-പിച്ച്ഡ് ബോൾട്ട് പാറ്റേണുകൾ അനുവദിക്കുന്നു;
- ഹെഡ്-ടു-ഷങ്ക് ഫില്ലറ്റ്, സ്ട്രെസ് കോൺസൺട്രേഷൻ ഏറ്റവും കൂടുതലുള്ള ക്ഷീണം-നിർണ്ണായക സംക്രമണ മേഖല;
- പൂർണ്ണ ത്രെഡ് അല്ലെങ്കിൽ ഭാഗിക ത്രെഡ്(മിനുസമാർന്ന ഷങ്ക്) ശൈലികൾ; ഭാഗിക-ത്രെഡ് സ്ക്രൂകൾ ഉയർന്ന ഷിയർ കപ്പാസിറ്റിക്കായി ഷിയർ പ്ലെയിനിനെ ത്രെഡ് ചെയ്യാത്ത ഷങ്കിൽ സ്ഥാപിക്കുന്നു;
- പോയിൻ്റ് വേരിയൻ്റുകൾ: ഫ്ലാറ്റ് (ചാംഫെർഡ്) പോയിൻ്റ് സ്റ്റാൻഡേർഡ്; നായ പോയിൻ്റ്ഒപ്പം കോൺ പോയിൻ്റ് ലൊക്കേഷനും ലോക്കിംഗ് പ്രവർത്തനങ്ങൾക്കും.
ഹെക്സ് ബോൾട്ടുകളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ, SHCS ഉയർന്നത് സൃഷ്ടിക്കുന്നു പ്രീലോഡ് കാര്യക്ഷമമായ സോക്കറ്റ് ഡ്രൈവിൻ്റെ അതേ ടോർക്കിന് നന്ദി, അവ ഹെക്സ് കീകൾ, ടോർക്ക് റെഞ്ചുകൾ അല്ലെങ്കിൽ പവർഡ് ഹെക്സ് ഡ്രൈവറുകൾ എന്നിവ ഉപയോഗിച്ച് ഇൻസ്റ്റാൾ ചെയ്തിട്ടുണ്ട് - മെഷീൻ ടൂളുകൾ, ഇഞ്ചക്ഷൻ മോൾഡുകൾ, ഹൈഡ്രോളിക് മാനിഫോൾഡുകൾ, ജിഗുകൾ, ഫിക്ചറുകൾ, റോബോട്ടിക്സ് എന്നിവയിൽ അവയെ സ്റ്റാൻഡേർഡ് ബോൾട്ടുകളാക്കി മാറ്റുന്നു.
3. കോറഷൻ പെർഫോമൻസ് താരതമ്യം
| ക്ലാസ് 8.8–12.9 എസ്എച്ച്സിഎസിൽ പൂശുന്നു | കനം | ചുവന്ന തുരുമ്പിലേക്ക് ഉപ്പ് സ്പ്രേ (ASTM B117) | ഹൈഡ്രജൻ പൊട്ടൽ അപകടസാധ്യത | കുറിപ്പുകൾ |
| കറുത്ത ഓക്സൈഡ് (കറുത്തത്), എണ്ണ പുരട്ടിയത് | < 1 μm | < 24 മണിക്കൂർ | ഒന്നുമില്ല | കോസ്മെറ്റിക് മാത്രം; എണ്ണ കഴുകി കളയുന്നു |
| സിങ്ക് ഫോസ്ഫേറ്റ് + എണ്ണ | 3-5 മൈക്രോമീറ്റർ | ≈ 48-72 മണിക്കൂർ | ഒന്നുമില്ല | സാധാരണ "കറുത്ത" ഫിനിഷ്, പരിമിതമായ ജീവിതം |
| ഇലക്ട്രോ-ഗാൽവാനൈസ്ഡ് Zn12, Cr(VI)-ഫ്രീ | 12 മൈക്രോമീറ്റർ | ≈ 192 മണിക്കൂർ | ഉയർന്നത് (12.9 ശുപാർശ ചെയ്തിട്ടില്ല) | സോക്കറ്റും ത്രെഡുകളും നേർത്ത പൂശിയതാണ് |
| സിങ്ക്-നിക്കൽ അലോയ് ഇലക്ട്രോ പ്ലേറ്റ് | 8-12 മൈക്രോമീറ്റർ | ≈ 480-720 മണിക്കൂർ | മിതത്വം | ഉയർന്ന ചെലവ്; പോസ്റ്റ്-ബേക്ക് ആവശ്യമാണ് |
| ഡാക്രോമെറ്റ് DAC 320 (ക്ലാസ് 2) | 8 μm | ≈ 720 മണിക്കൂർ | ഫലത്തിൽ ഒന്നുമില്ല | വെള്ളി ചാരനിറം |
| ഡാക്രോമെറ്റ് DAC 500 / കറുപ്പ് | 10-12 മൈക്രോമീറ്റർ | ≈ 1,000 മണിക്കൂർ | ഫലത്തിൽ ഒന്നുമില്ല | ബ്ലാക്ക് ഫിനിഷ് മത്സരങ്ങൾ ബ്ലാക്ക്ഡ് സീരീസ് |
6. മാനദണ്ഡങ്ങളും സാധാരണ ഉൽപ്പന്ന ശ്രേണിയും
പ്രധാന മാനദണ്ഡങ്ങൾ: ISO 4762 / DIN 912 (സോക്കറ്റ് ഹെഡ് ക്യാപ് സ്ക്രൂകൾ), ISO 898-1 (മെക്കാനിക്കൽ ഗുണങ്ങൾ), ISO 10683:2018 (നോൺ-ഇലക്ട്രോലൈറ്റിക് സിങ്ക് ഫ്ലേക്ക് കോട്ടിംഗുകൾ), ASTM F1136, ASTM B117, ISO 4042 (ഇലക്ട്രോപ്ലേറ്റിംഗും HE മാർഗ്ഗനിർദ്ദേശവും), DIN 267-28 ഒപ്പം GB/T 70.1 / GB/T 5267.3.
| പരാമീറ്റർ | പൊതു ശ്രേണി |
| വ്യാസം | M3 – M42 (No.4 – 1-1/2") |
| നീളം | 6 - 300 മില്ലീമീറ്റർ, പൂർണ്ണ ത്രെഡ് അല്ലെങ്കിൽ ഭാഗിക ത്രെഡ് |
| പ്രോപ്പർട്ടി ക്ലാസ് | 8.8 / 10.9 / 12.9 |
| തല ശൈലി | സ്റ്റാൻഡേർഡ് (ISO 4762), ലോ ഹെഡ് (DIN 6912), ഞരമ്പ് തല |
| പോയിൻ്റ് | ഫ്ലാറ്റ് / ഡോഗ് പോയിൻ്റ് / കോൺ പോയിൻ്റ് |
| പൂശുന്നു | DAC 320 / DAC 400 / DAC 500; വെള്ളി ചാര അല്ലെങ്കിൽ കറുപ്പ്; Cr(VI)-ഫ്രീ |
| ത്രെഡ് ടോളറൻസ് | 6g, ത്രെഡുകൾ വീണ്ടും ടാപ്പുചെയ്യാതെ പൊതിഞ്ഞു |
7. അപേക്ഷകളും തിരഞ്ഞെടുപ്പ് മാർഗ്ഗനിർദ്ദേശവും
1. കോട്ടിംഗ് ശക്തിയിലേക്ക് പൊരുത്തപ്പെടുത്തുക: ക്ലാസ് 10.9, 12.9 ബോൾട്ടുകൾക്ക്, ഹൈഡ്രജൻ പൊട്ടൽ ഇല്ലാതാക്കാൻ നോൺ-ഇലക്ട്രോലൈറ്റിക് സിങ്ക് ഫ്ലേക്ക് (ഡാക്രോമെറ്റ് / ജിയോമെറ്റ്) നിർബന്ധിക്കുക;
2.ബ്ലാക്ക് ഓക്സൈഡ് ബുദ്ധിപരമായി മാറ്റിസ്ഥാപിക്കുകഉപഭോക്താക്കൾക്ക് യഥാർത്ഥ തുരുമ്പ് സംരക്ഷണത്തോടുകൂടിയ കറുപ്പ് നിറം ആവശ്യമുള്ളപ്പോൾ കറുത്ത ഡാക്രോമെറ്റ് വ്യക്തമാക്കുക;
3.കോട്ടിംഗ് ക്ലാസ് പരിശോധിക്കുകNSS മണിക്കൂർ പ്രകാരം (DAC 320 ≈ 720 h; DAC 500 ≈ 1,000 h) കൂടാതെ കോട്ടിംഗ് നിർമ്മാതാവിൻ്റെ ടെസ്റ്റ് റിപ്പോർട്ട് അഭ്യർത്ഥിക്കുക;
4.Cr(VI)-ഫ്രീ പാസിവേഷൻ സ്ഥിരീകരിക്കുക(ട്രിവാലൻ്റ് ക്രോമിയം) RoHS / ELV പാലിക്കൽ;
5.ഘർഷണ ഡാറ്റ പരിശോധിക്കുക: ടോർക്ക് നിയന്ത്രിത അസംബ്ലിക്ക് നട്ട് ഫാക്ടർ, കോഫിഫിഷ്യൻ്റ് ഓഫ് ഫ്രിക്ഷൻ റിപ്പോർട്ട് എന്നിവ നേടുക;
6. സിസ്റ്റം പൂർത്തിയാക്കുക: മിക്സഡ്-പൊട്ടൻഷ്യൽ ഫാസ്റ്റനർ സെറ്റുകൾ ഒഴിവാക്കാൻ, പൊതിഞ്ഞ പരിപ്പ്, വാഷറുകൾ, അനുയോജ്യമായ സാധ്യതയുള്ള ടാപ്പ് ചെയ്ത ഇൻസെർട്ടുകൾ എന്നിവ ഉപയോഗിക്കുക.
8. ഉപസംഹാരം
കോംപാക്റ്റ് സിലിണ്ടർ ഹെഡ്സ്, കാര്യക്ഷമമായ ഹെക്സ് സോക്കറ്റ് ഡ്രൈവ്, ഉയർന്ന പ്രീലോഡ് കപ്പബിലിറ്റി - 12.9 സ്റ്റീലിൽ ഹൈഡ്രജൻ പൊട്ടൽ ഇല്ല, 12.9 സ്റ്റീൽ, സെൽഫ് കവറേജ് എന്നിവയ്ക്കെതിരായി ഹൈഡ്രജൻ എംബ്രിറ്റിൽമെൻ്റ് ഇല്ല കുഴിയും ചുവന്ന തുരുമ്പും, കൃത്യമായ അസംബ്ലിക്ക് ഘർഷണ സ്ഥിരത. കൃത്യമായി വ്യക്തമാക്കിയാൽ, അവർ 8-12 μm ഫിലിമിൽ 720-1,000 ഉപ്പ് സ്പ്രേ മണിക്കൂറുകൾ വിതരണം ചെയ്യുന്നു, കൂടാതെ കറുത്ത ബോൾട്ടുകളുടെ ഇരുണ്ട, മാറ്റ് രൂപഭാവം യഥാർത്ഥത്തിൽ നാശം-പ്രൂഫ് സേവനത്തിലേക്ക് കൊണ്ടുവരുന്നു.





