
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ڈیکرومیٹ لیپت ساکٹ ہیڈ کیپ سکرو
2026-11-03
1. تعارف
ساکٹ ہیڈ ٹوپی پیچ، معیاری اندر ISO 4762 / DIN 912 — انتخاب کے بولٹ ہیں جہاں کہیں زیادہ کلیمپنگ بوجھ، کمپیکٹ ہیڈز، اور درست ٹارک کنٹرول ایک ساتھ آتے ہیں۔ کیونکہ وہ عام طور پر پراپرٹی کلاس 8.8، 10.9 اور خاص طور پر تیار کیے جاتے ہیں۔ 12.9، یہ بولٹ اپنی پیداواری طاقت کے اعلی فیصد پر کام کرتے ہیں، اور یہی طاقت انہیں غیر معمولی طور پر کمزور بناتی ہے۔ ہائیڈروجن کی خرابی, کشیدگی سنکنرن کریکنگ، اور زنگ سر کے فلیٹ اور ہیکس ساکٹ کی دیواروں پر شروع ہوا۔
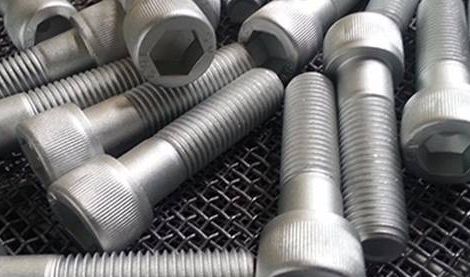
ڈیکرومیٹ کوٹنگ - غیر الیکٹرولیٹک زنک-ایلومینیم فلیکس نظام کی طرف سے وضاحت کی گئی ہے آئی ایس او 10683 اور ASTM F1136 - ان کمزوریوں کو بالکل ٹھیک کرتا ہے۔ 8–12 μm پتلی فلم میں یہ 720 سے 1,000 گھنٹے تک نمک کے اسپرے کے خلاف مزاحمت فراہم کرتی ہے۔ سرخ مورچا (ASTM B117 NSS)، پروسیسنگ کے دوران ہائیڈروجن کی خرابی کا کوئی خطرہ پیدا نہیں کرتا، اور عین مطابق ہیکس ساکٹ جیومیٹری کو محفوظ رکھتا ہے اور 6 جی تھریڈ رواداری اس ساکٹ ہیڈ ٹوپی پیچ پر منحصر ہے.
2. بولٹ جیومیٹری اور ڈیزائن کی خصوصیات
ایک ساکٹ ہیڈ کیپ سکرو ایک مکمل طاقت والا بولٹ ہے جس میں بیلناکار سر اور اندرونی مسدس ساکٹ ڈرائیو ہے:
- بیلناکار سرa کے ساتھ گھٹیا طواف کی سطح؛ سر کا قطر dk ≈ 1.5 × d — ایک ہی سائز کے مسدس ہیڈ بولٹ سے تقریباً 30–40% چھوٹا، کمپیکٹ، قریبی بولٹ پیٹرن کی اجازت دیتا ہے۔
- سر سے پنڈلی تک فلیٹ, تھکاوٹ کا اہم منتقلی زون جہاں تناؤ کا ارتکاز سب سے زیادہ ہے۔
- مکمل دھاگہ یا جزوی دھاگہ(ہموار پنڈلی) طرزیں؛ جزوی دھاگے کے پیچ زیادہ قینچ کی گنجائش کے لیے قینچ والے جہاز کو بغیر تھریڈڈ پنڈلی میں رکھتے ہیں۔
- پوائنٹ کی مختلف حالتیں۔: فلیٹ (چمفرڈ) پوائنٹ اسٹینڈرڈ؛ کتے کا نقطہاور شنک پوائنٹ محل وقوع اور تالا لگانے کے افعال کے لیے۔
ہیکس بولٹ کے مقابلے میں، SHCS زیادہ پیدا کرتا ہے۔ پری لوڈ موثر ساکٹ ڈرائیو کی بدولت اسی ٹارک کے لیے، اور وہ ہیکس کیز، ٹارک رنچز، یا پاورڈ ہیکس ڈرائیورز کے ساتھ نصب کیے جاتے ہیں — انہیں مشین ٹولز، انجیکشن مولڈز، ہائیڈرولک مینی فولڈز، جیگس اور فکسچر، اور روبوٹکس میں معیاری بولٹ بناتے ہیں۔
3. سنکنرن کارکردگی کا موازنہ
| کلاس 8.8–12.9 SHCS پر کوٹنگ | موٹائی | سرخ زنگ پر نمک کا سپرے (ASTM B117) | ہائیڈروجن کی خرابی کا خطرہ | نوٹس |
| بلیک آکسائیڈ (سیاہ شدہ)، تیل والا | <1 μm | < 24 گھنٹے | کوئی نہیں۔ | صرف کاسمیٹک؛ تیل دھوتا ہے |
| زنک فاسفیٹ + تیل | 3–5 μm | ≈ 48–72 ح | کوئی نہیں۔ | عام "سیاہ" ختم، محدود زندگی |
| الیکٹرو جستی Zn12، Cr(VI)-فری | 12 μm | ≈ 192 ح | اعلی (12.9 تجویز کردہ نہیں) | ساکٹ اور دھاگے پتلی چڑھایا |
| زنک نکل مصر الیکٹرو پلیٹ | 8–12 μm | ≈ 480–720 ح | اعتدال پسند | زیادہ قیمت؛ پکانے کے بعد کی ضرورت ہے |
| Dacromet DAC 320 (کلاس 2) | 8 μm | ≈ 720 ح | عملی طور پر کوئی نہیں۔ | سلور گرے |
| Dacromet DAC 500 / سیاہ | 10–12 μm | ≈ 1,000 ح | عملی طور پر کوئی نہیں۔ | بلیک فنش سیریز بلیک کر دی گئی ہے۔ |
6. معیارات اور عام مصنوعات کی حد
کلیدی معیارات: ISO 4762 / DIN 912 (ساکٹ ہیڈ ٹوپی پیچ) ISO 898-1 (مکانی خصوصیات) ISO 10683:2018 (غیر الیکٹرولیٹک زنک فلیک کوٹنگز) ASTM F1136, ASTM B117, آئی ایس او 4042 (الیکٹروپلاٹنگ اور ایچ ای رہنمائی) دین 267-28 اور GB/T 70.1 / GB/T 5267.3.
| پیرامیٹر | کامن رینج |
| قطر | M3 – M42 (No.4 – 1-1/2") |
| لمبائی | 6 - 300 ملی میٹر، مکمل دھاگہ یا جزوی دھاگہ |
| پراپرٹی کی کلاس | 8.8 / 10.9 / 12.9 |
| سر کا انداز | معیاری (ISO 4762)، کم سر (DIN 6912)، گھٹنے والا سر |
| نقطہ | فلیٹ/ڈاگ پوائنٹ/کون پوائنٹ |
| کوٹنگ | DAC 320 / DAC 400 / DAC 500; چاندی بھوری یا سیاہ؛ Cr(VI)-مفت |
| تھریڈ رواداری | 6 جی، تھریڈز کو دوبارہ ٹیپ کیے بغیر لیپت کیا گیا ہے۔ |
7. درخواستیں اور انتخاب کی رہنمائی
1. کوٹنگ کو مضبوطی سے میچ کریں۔: کلاس 10.9 اور 12.9 بولٹ کے لیے، ہائیڈروجن کی خرابی کو ختم کرنے کے لیے غیر الیکٹرولائٹک زنک فلیک (ڈیکرومیٹ/جیومیٹ) پر اصرار کریں۔
2. بلیک آکسائیڈ کو ذہانت سے تبدیل کریں۔: بلیک ڈیکرومیٹ کی وضاحت کریں جب گاہک اصلی زنگ کے تحفظ کے ساتھ سیاہ نظر چاہتے ہیں۔
3. کوٹنگ کلاس کی تصدیق کریں۔NSS اوقات کے ذریعے (DAC 320 ≈ 720 h؛ DAC 500 ≈ 1,000 h) اور کوٹنگ بنانے والے کی ٹیسٹ رپورٹ کی درخواست کریں۔
4. تصدیق کریں Cr(VI)-مفت غیر فعال ہونا(ٹرائیویلنٹ کرومیم) RoHS/ELV تعمیل کے لیے؛
5. رگڑ کا ڈیٹا چیک کریں۔: ٹارک پر قابو پانے والی اسمبلی کے لیے نٹ فیکٹر اور گتانک کی رگڑ کی رپورٹ حاصل کریں۔
6. سسٹم کو مکمل کریں۔: مخلوط پوٹینشل فاسٹنر سیٹ سے بچنے کے لیے ہم آہنگ پوٹینشل کے لیپت گری دار میوے، واشر، اور ٹیپ شدہ انسرٹس کا استعمال کریں۔
8. نتیجہ
ڈیکرومیٹ لیپت ساکٹ ہیڈ کیپ سکرو مضبوط ترین عام مقصد والے بولٹس کی میکانکی خوبیوں کو یکجا کرتے ہیں — کومپیکٹ سلنڈرکل ہیڈز، موثر ہیکس ساکٹ ڈرائیو، اعلی پری لوڈ کی صلاحیت — ایک کوٹنگ سسٹم کے ساتھ جو بالکل ان کے کمزور پوائنٹس کے لیے انجنیئر کیا گیا ہے: 12.9 اسٹیل پر کوئی ہائیڈروجن کی خرابی نہیں ہے، سیلف سائیٹ میں کوریج اور کوریج کی جگہ۔ گڑھے اور سرخ زنگ کے خلاف، اور عین اسمبلی کے لیے رگڑ استحکام۔ صحیح طریقے سے بیان کیا گیا ہے، وہ 8–12 μm فلم میں 720–1,000 سالٹ اسپرے گھنٹے فراہم کرتے ہیں، اور سیاہ، دھندلا رنگ کے بولٹ کو حقیقی طور پر سنکنرن پروف سروس میں لاتے ہیں۔





