
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Dacromet-Beschichtete Socket Head Cap Schrauwen
2026-11-03
1. Aféierung
Socket Head Cap Schrauwen, standardiséiert an ISO 4762 / DIN 912 - sinn d'Bolzen vun der Wiel iwwerall wou héich Spannlasten, kompakt Kappen a präzis Dréimomentkontrolle zesummekommen. Well se typesch an Propriétéit Klassen hiergestallt 8.8, 10.9 a besonnesch 12.9, dës Bolzen funktionnéieren mat engem héije Prozentsaz vun hirer Ausbezuelkraaft, an déiselwecht Kraaft mécht se aussergewéinlech vulnérabel fir Wasserstoff verbrannt, Stress corrosion Rëss, a Rust initiéiert um Kapp Filet schéissen an Hex Socket Maueren.
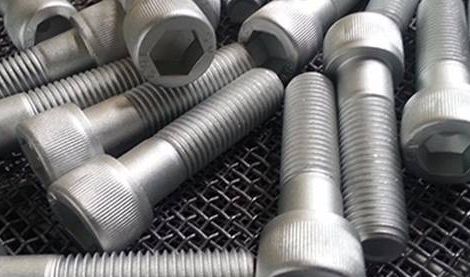
Dacromet Beschichtung - déi net elektrolytesch Zink-Aluminiumflak System definéiert vun ISO 10683 an ASTM F1136 - adresséiert genee dës Schwächen. An engem 8-12 μm dënnen Film liwwert et 720 bis 1.000 Stonnen Salzsprayresistenz fir d'éischt roude Rust (ASTM B117 NSS), schaaft kee Waasserstoffverbrechungsrisiko während der Veraarbechtung, a behält déi präzis Hex-Socket-Geometrie an 6g Fuedem Toleranz datt Socket Kapp Cap Schrauwen hänkt op.
2. Bolt Geometrie an Design Fonctiounen
Eng Socket Head Cap Schraube ass e Vollstäerkt Bolt mat engem zylindresche Kapp an engem internen sechseckegen Socket Drive:
- Zylinderkopfmat a geknert circumferential Uewerfläch; Kapp Duerchmiesser dk ≈ 1,5 × d - ongeféier 30-40% méi kleng wéi e sechseckegen Kapp Bolzen vun der selwechter Gréisst, erlaabt kompakt, enk-pitched Bolzen Mustere;
- Kapp-ze-Schank Filet, d'Müdegkeet-kritesch Iwwergangszon, wou d'Stresskonzentratioun héchst ass;
- Voll Fuedem oder deelweis Fuedem(glat Schank) Stiler; deelweis Fuedem Schrauwen Plaz der Schéier Fliger am unthreaded shank fir méi héich Schéier Muecht;
- Punkt Varianten: flaach (gefaange) Punkt Standard; Hond Punktan Kegelpunkt fir Standuert a Spär Funktiounen.
Am Verglach mat Hexbolten generéiert SHCS méi héich preload fir deeselwechten Dréimoment dank der effizienter Socket Drive, a si gi mat Hexschlësselen, Dréimomentschlüssel oder ugedriwwen Hex Chauffeuren installéiert - sou datt se Standardbolten a Maschinnen, Injektiounsformen, hydraulesche Manifolds, Jigs an Armaturen, a Robotik maachen.
3. Corrosion Performance Verglach
| Beschichtung op Klass 8.8-12.9 SHCS | Dicke | Salzspray op roude Rost (ASTM B117) | Wasserstoffverbrennungsrisiko | Notizen |
| Schwaarzoxid (schwaarz), geölt | < 1 μm | < 24 Uhr | Keen | Kosmetik nëmmen; Ueleg wäscht of |
| Zénkphosphat + Ueleg | 3-5 μm | ≈ 48-72 h | Keen | Gemeinsam "schwaarz" Finish, limitéiert Liewen |
| Electro-galvanized Zn12, Cr(VI)-fräi | 12 umm | ≈ 192 Uhr | Héich (12,9 net recommandéiert) | Socket an thread dënn-plated |
| Zink-Nikkellegierung Elektroplack | 8-12 μm | ≈ 480-720 h | Mëttelméisseg | Méi héich Käschten; brauch no baacken |
| Dacromet DAC 320 (Klasse 2) | 8 umm | ≈ 720h | Praktesch keng | Sëlwergrau |
| Dacromet DAC 500 / schwaarz | 10-12 μm | ≈ 1.000 h | Praktesch keng | Black Finish Matcher blackened Serie |
6. Standarden an typesch Produit Gamme
Schlëssel Normen: ISO 4762 / DIN 912 (Socket Kapp Schrauwen), ISO 898-1 (mechanesch Eegeschaften), ISO 10683:2018 (net-elektrolytesch Zinkflakbeschichtungen), ASTM F1136, ASTM B117, ISO 4042 (Electroplating an HE Leedung), DIN 267-28 an GB / T 70.1 / GB / T 5267.3.
| Parameter | Gemeinsam Range |
| Duerchmiesser | M3 – M42 (No.4 – 1-1/2") |
| Längt | 6 – 300 mm, ganz Fuedem oder Deelgewiicht |
| Immobilie Klass | 8,8 / 10,9 / 12,9 |
| Kapp Stil | Standard (ISO 4762), niddereg Kapp (DIN 6912), gekierzt Kapp |
| Punkt | Flaach / Hond Punkt / Kegelpunkt |
| Beschichtung | DAC 320 / DAC 400 / DAC 500; Sëlwergro oder Schwaarz; Cr(VI)-frei |
| Thread Toleranz | 6g, Fuedem Beschichtete ouni nei ze tippen |
7. Uwendungen an Auswiel Orientatioun
1.Match Beschichtung zu Stäerkt: fir Klass 10.9 an 12.9 Bolzen, insistéieren op net-elektrolytesch Zénk flake (Dacromet / Geomet) Waasserstoff embrittlement eliminéiert;
2.Ersetzen schwaarz Oxid intelligent: schwarz Dacromet spezifizéieren wann d'Clienten de schwaarze Look mat echte Rustschutz wëllen;
3.Verifizéiert Beschichtungsklassvun NSS Stonnen (DAC 320 ≈ 720 h; DAC 500 ≈ 1.000 h) an Ufro der Beschichtung Fabrikant beschwéiert Test Rapport;
4.Confirm Cr (VI) -fräi passivation(dreivalent Chrom) fir RoHS / ELV Konformitéit;
5.Check Reiwung Daten: Kritt den Nutfaktor an de Reibungskoeffizient Bericht fir d'Dréimoment kontrolléiert Assemblée;
6.Complete de System: benotzt Beschichtete Nëss, Wäschmaschinnen, a getippten Inserts vu kompatiblen Potenzial fir Mëschpotenzial Befestigungsset ze vermeiden.
8. Conclusioun
Dacromet-Beschichtete Socket Kapp Cap Schrauwen verbannen déi mechanesch Virdeeler vun de stäerkste allgemeng Zweck Bolzen - kompakt zylindresch Kapp, effikass Hex Socket fueren, héich preload Méiglechkeet - mat engem Beschichtete System fir genee hir schwaach Punkten entworf: kee Wasserstoff embrittlement op 12,9 Stol, Ofdeckung an de passive Rot, an riichten Socket, an rësele Siten. Reibungsstabilitéit fir präzis Montage. Richteg spezifizéiert, si liwweren 720-1.000 Salzspraystonnen an engem 8-12 μm Film, a bréngen déi donkel, matte Erscheinung vu schwaarze Bolzen an e wierklech korrosionsbeständeg Service.





