
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Skrutky s nástrčkovou hlavou s povrchovou úpravou Dacromet
2026-11-03
1. Úvod
Skrutky so zásuvnou hlavou, štandardizované v ISO 4762 / DIN 912 — sú skrutky voľbou všade tam, kde sa spájajú vysoké upínacie sily, kompaktné hlavy a presné ovládanie krútiaceho momentu. Pretože sa bežne vyrábajú v triedach vlastností 8.8, 10.9 a špeciálne 12.9, tieto skrutky fungujú pri vysokom percente ich medze klzu a rovnaká pevnosť ich robí mimoriadne zraniteľnými vodíkové skrehnutie, stresové korózne praskaniea hrdza iniciovaná na zaoblení hlavy a stenách šesťhrannej objímky.
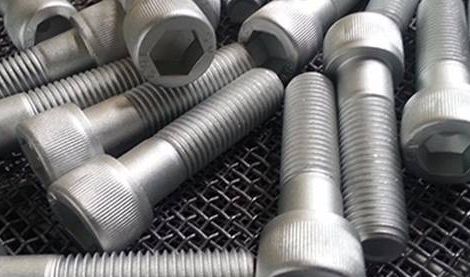
Povlak Dacromet — neelektrolytický zinkovo-hliníkové vločky systém definovaný ISO 10683 a ASTM F1136 — rieši práve tieto slabé stránky. V tenkom filme s hrúbkou 8–12 μm poskytuje 720 až 1 000 hodín odolnosti voči soľnej hmle. červená hrdza (ASTM B117 NSS), nevytvára žiadne riziko vodíkového skrehnutia počas spracovania a zachováva presnú geometriu šesťhranného hrdla a Tolerancia závitu 6g na ktorých závisí skrutky s vnútorným šesťhranom.
2. Geometria skrutiek a konštrukčné prvky
Skrutka s vnútorným šesťhranom je skrutka s plnou pevnosťou s valcovou hlavou a vnútorným šesťhranným vnútorným nábojom:
- Valcová hlavas a vrúbkovaný obvodový povrch; priemer hlavy dk ≈ 1,5 × d – približne o 30 – 40 % menší ako skrutka so šesťhrannou hlavou rovnakej veľkosti, čo umožňuje kompaktné vzory skrutiek s malým sklonom;
- Filet od hlavy po stopku, prechodová zóna kritická pre únavu, kde je koncentrácia stresu najvyššia;
- Plný závit alebo čiastočný závit(hladká stopka) štýly; skrutky s čiastočným závitom umiestnia strižnú rovinu do stopky bez závitu pre vyššiu šmykovú kapacitu;
- Bodové varianty: plochý (skosený) bodový štandard; psí boda kužeľový bod pre lokalizačné a uzamykacie funkcie.
V porovnaní so šesťhrannými skrutkami SHCS generujú vyššie predpätie pre rovnaký krútiaci moment vďaka efektívnemu nástrčkovému pohonu a inštalujú sa so šesťhrannými kľúčmi, momentovými kľúčmi alebo poháňanými šesťhrannými skrutkovačmi, čo z nich robí štandardné skrutky v obrábacích strojoch, vstrekovacích formách, hydraulických rozvodoch, prípravkoch a upínacích zariadeniach a robotike.
3. Porovnanie korózneho výkonu
| Náter na triede 8,8–12,9 SHCS | Hrúbka | Soľný sprej na červenú hrdzu (ASTM B117) | Riziko krehnutia vodíkom | Poznámky |
| Čierny oxid (černený), naolejovaný | < 1 μm | < 24 h | žiadne | len kozmetické; olej sa zmyje |
| Fosforečnan zinočnatý + olej | 3-5 μm | ≈ 48–72 h | žiadne | Bežná "čierna" úprava, obmedzená životnosť |
| Elektrogalvanicky pozinkovaný Zn12, bez Cr(VI). | 12 μm | ≈ 192 h | Vysoká (12,9 sa neodporúča) | Zásuvka a závity tenko pokovované |
| Elektroplatnička zo zliatiny zinku a niklu | 8-12 μm | ≈ 480–720 h | Mierne | Vyššie náklady; potreby po upečení |
| Dacromet DAC 320 (trieda 2) | 8 μm | ≈ 720 h | Prakticky žiadny | Strieborná šedá |
| Dacromet DAC 500 / čierna | 10-12 μm | ≈ 1 000 h | Prakticky žiadny | Čierna povrchová úprava zodpovedá čiernej sérii |
6. Normy a typický sortiment
Kľúčové štandardy: ISO 4762 / DIN 912 (skrutky s valcovou hlavou), ISO 898-1 (mechanické vlastnosti), ISO 10683:2018 (neelektrolytické povlaky zinkových vločiek), ASTM F1136, ASTM B117, ISO 4042 (galvanické pokovovanie a vedenie HE), DIN 267-28 a GB/T 70,1 / GB/T 5267,3.
| Parameter | Spoločný rozsah |
| Priemer | M3 – M42 (č. 4 – 1-1/2") |
| Dĺžka | 6 – 300 mm, plný závit alebo čiastočný závit |
| Trieda nehnuteľnosti | 8,8 / 10,9 / 12,9 |
| Štýl hlavy | Štandardné (ISO 4762), nízka hlava (DIN 6912), vrúbkovaná hlava |
| Bod | Plochý / psí hrot / kužeľový hrot |
| Náter | DAC 320 / DAC 400 / DAC 500; strieborná šedá alebo čierna; Bez Cr(VI). |
| Tolerancia závitu | 6g, nite potiahnuté bez opätovného narezania |
7. Aplikácie a návod na výber
1.Prispôsobte náter pevnosti: pre skrutky triedy 10.9 a 12.9 trvať na neelektrolytických zinkových vločkách (Dacromet / Geomet), aby sa eliminovalo vodíkové krehnutie;
2. Vymeňte čierny oxid inteligentne: špecifikujte čierny Dacromet, keď zákazníci chcú čierny vzhľad so skutočnou ochranou proti hrdzi;
3. Overte triedu náterudo hodín NSS (DAC 320 ≈ 720 h; DAC 500 ≈ 1 000 h) a vyžiadať si skúšobný protokol od výrobcu náteru;
4.Potvrďte pasiváciu bez Cr(VI).(trojmocný chróm) pre súlad s RoHS / ELV;
5.Skontrolujte údaje o trení: získajte maticový faktor a správu o koeficiente trenia pre montáž s riadeným krútiacim momentom;
6. Dokončite systém: použite potiahnuté matice, podložky a závitové vložky s kompatibilným potenciálom, aby ste sa vyhli súpravám spojovacích prvkov so zmiešaným potenciálom.
8. Záver
Skrutky s valcovou hlavou potiahnuté Dacrometom spájajú mechanické prednosti najsilnejších skrutiek na všeobecné použitie – kompaktné valcové hlavy, efektívny šesťhranný pohon, vysoká schopnosť predpätia – so systémom povrchovej úpravy navrhnutým presne pre ich slabé miesta: žiadne vodíkové krehnutie na oceli 12.9, prekrytie do miesta objímky a štrbiny, samoopravná a pasivácia proti korózii a treniu. Správne špecifikované, poskytujú 720 – 1 000 hodín soľného spreja v 8 – 12 μm filme a prinášajú tmavý matný vzhľad sčernených skrutiek do skutočne odolného proti korózii.





