
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Dacromet-belagte hætte med indvendige hovedskruer
2026-11-03
1. Introduktion
Indvendige hovedskruer, standardiseret i ISO 4762 / DIN 912 — er de foretrukne bolte overalt, hvor høje spændebelastninger, kompakte hoveder og præcis drejningsmomentkontrol mødes. Fordi de typisk fremstilles i ejendomsklasse 8.8, 10.9 og især 12.9, arbejder disse bolte med en høj procentdel af deres flydespænding, og den samme styrke gør dem usædvanligt sårbare over for brintskørhed, spændingskorrosionsrevner, og rust initieret ved hovedfilet og sekskantede vægge.
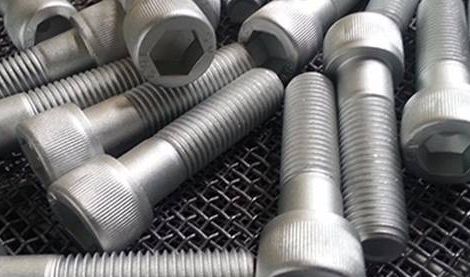
Dacromet belægning — den ikke-elektrolytiske zink-aluminium flage system defineret af ISO 10683 og ASTM F1136 — behandler netop disse svagheder. I en 8-12 μm tynd film leverer den 720 til 1.000 timers salttågemodstand til først rød rust (ASTM B117 NSS), skaber ingen brintskørhedsrisiko under forarbejdning og bevarer den præcise sekskantede geometri og 6g trådtolerance som skruer med indvendige hoveder afhænger af.
2. Boltgeometri og designfunktioner
En topskrue er en bolt med fuld styrke med et cylindrisk hoved og et internt sekskantdrev:
- Cylindrisk hovedmed en riflet periferisk overflade; hoveddiameter dk ≈ 1,5 × d — ca. 30–40 % mindre end en sekskantbolt af samme størrelse, hvilket tillader kompakte, tætte boltemønstre;
- Hoved-til-skaft filet, den træthedskritiske overgangszone, hvor spændingskoncentrationen er højest;
- Heltråd eller delvist gevind(glat skaft) stilarter; delvist gevindskruer placerer forskydningsplanet i det ikke-gevindede skaft for højere forskydningskapacitet;
- Punktvarianter: flad (affaset) punktstandard; hundepunktog keglepunkt til placering og låsefunktioner.
Sammenlignet med sekskantede bolte genererer SHCS højere forudindlæst for det samme drejningsmoment takket være det effektive socket-drev, og de er installeret med unbrakonøgler, momentnøgler eller drevne unbrakonøgler - hvilket gør dem til standardbolte i værktøjsmaskiner, sprøjtestøbeforme, hydrauliske manifolds, jigs og fiksturer og robotter.
3. Sammenligning af korrosionsydelse
| Belægning på klasse 8.8–12.9 SHCS | Tykkelse | Saltspray til rød rust (ASTM B117) | Risiko for brintskørhed | Noter |
| Sort oxid (sort), olieret | < 1 μm | < 24 timer | Ingen | Kun kosmetiske produkter; olie vaskes af |
| Zinkfosfat + olie | 3-5 μm | ≈ 48-72 timer | Ingen | Fælles "sort" finish, begrænset levetid |
| Elektrogalvaniseret Zn12, Cr(VI)-fri | 12 μm | ≈ 192 timer | Høj (12,9 anbefales ikke) | Fatning og gevind tyndbelagt |
| Elektroplade af zink-nikkellegering | 8–12 μm | ≈ 480-720 timer | Moderat | Højere omkostninger; trænger til efterbagning |
| Dacromet DAC 320 (Klasse 2) | 8 μm | ≈ 720 timer | Stort set ingen | Sølvgrå |
| Dacromet DAC 500 / sort | 10–12 μm | ≈ 1.000 timer | Stort set ingen | Sort finish matcher sorte serier |
6. Standarder og typisk produktsortiment
Nøglestandarder: ISO 4762 / DIN 912 (skruer med indvendige hoveder), ISO 898-1 (mekaniske egenskaber), ISO 10683:2018 (ikke-elektrolytiske zinkflagebelægninger), ASTM F1136, ASTM B117, ISO 4042 (galvanisering og HE-vejledning), DIN 267-28 og GB/T 70.1 / GB/T 5267.3.
| Parameter | Fælles Range |
| Diameter | M3 – M42 (nr. 4 – 1-1/2") |
| Længde | 6 – 300 mm, helgevind eller delvis gevind |
| Ejendomsklasse | 8,8 / 10,9 / 12,9 |
| Hoved stil | Standard (ISO 4762), lavt hoved (DIN 6912), riflet hoved |
| Punkt | Flad / hundespids / keglespids |
| Belægning | DAC 320 / DAC 400 / DAC 500; sølvgrå eller sort; Cr(VI)-fri |
| Trådtolerance | 6g, tråde belagt uden gentapping |
7. Ansøgnings- og udvælgelsesvejledning
1. Match belægning til styrke: for klasse 10.9 og 12.9 bolte, insister på ikke-elektrolytiske zinkflager (Dacromet / Geomet) for at eliminere brintskørhed;
2. Udskift sort oxid intelligent: specificer sort Dacromet, når kunderne ønsker det sorte look med ægte rustbeskyttelse;
3.Bekræft belægningsklasseefter NSS-timer (DAC 320 ≈ 720 h; DAC 500 ≈ 1.000 h) og anmod om belægningsproducentens testrapport;
4.Bekræft Cr(VI)-fri passivering(trivalent krom) til RoHS/ELV-overholdelse;
5.Tjek friktionsdata: indhent rapporten om møtrikfaktor og friktionskoefficient for drejningsmomentstyret samling;
6. Fuldfør systemet: Brug coatede møtrikker, spændeskiver og tapede indsatser med kompatibelt potentiale for at undgå fastgørelsessæt med blandet potentiale.
8. Konklusion
Dacromet-belagte topskruer forener de mekaniske fordele ved de stærkeste bolte til generelle formål - kompakte cylindriske hoveder, effektivt sekskantdrev, høj forspændingsevne - med et belægningssystem, der er konstrueret til præcis deres svage punkter: ingen brintskørhed på 12.9 stål, dækning ind i selve hylderne og rustenhed, mod rust og passive hylder, friktionsstabilitet for præcis montering. Korrekt specificeret leverer de 720-1.000 saltspraytimer i en 8-12 μm film og bringer det mørke, matte udseende af sorte bolte til en ægte korrosionssikker service.





