
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Dacromet-pinnoitettuja kantapään ruuvit
2026-11-03
1. Johdanto
Kantaruuvit, standardisoitu sisään ISO 4762 / DIN 912 — ovat valinnanvaraisia pultteja aina, kun suuri kiristyskuorma, kompaktit päät ja tarkka vääntömomentin hallinta yhdistyvät. Koska niitä valmistetaan tyypillisesti kiinteistoluokissa 8.8, 10.9 ja erityisesti 12.9, nämä pultit toimivat suurella prosenttiosuudella myötölujuudestaan, ja sama lujuus tekee niistä poikkeuksellisen herkkiä vetyhaurastuminen, jännityskorroosiohalkeilu, ja ruoste, joka on alkanut pääfileen ja kuusiohylsyn seinämiin.
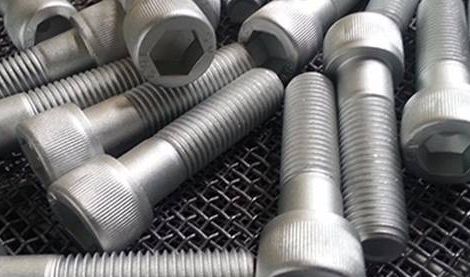
Dacromet-pinnoite - ei-elektrolyyttinen sinkki-alumiinihiutale määrittämä järjestelmä ISO 10683 ja ASTM F1136 — puuttuu juuri näihin heikkouksiin. 8–12 μm:n ohuessa kalvossa se tarjoaa 720–1 000 tuntia suolan kestävyyttä ensimmäiselle punaista ruostetta (ASTM B117 NSS), ei aiheuta vetyhaurastumisriskiä käsittelyn aikana ja säilyttää tarkan kuusiokantageometrian ja 6g langan toleranssi että kantaruuvit riippuvat.
2. Pultin geometria ja suunnitteluominaisuudet
Muhvikantaruuvi on täysvahja pultti, jossa on sylinterimäinen kanta ja sisäinen kuusiokantakäyttö:
- Sylinterimäinen pääkanssa a nystyräinen kehäpinta; pään halkaisija dk ≈ 1,5 × d — noin 30–40 % pienempi kuin samankokoinen kuusiokantainen pultti, mikä mahdollistaa kompaktit, tiiviit pulttikuviot;
- Filee päästä varteen, väsymiskriittinen siirtymäalue, jossa jännityspitoisuus on suurin;
- Koko lanka tai osittainen lanka(sileä varsi) tyylit; osakierteiset ruuvit asettavat leikkaustason kierteittämättömään varteen suuremman leikkauskapasiteetin saavuttamiseksi;
- Pistevaihtoehdot: tasainen (viistetty) kärkistandardi; koiran pisteja kartiopiste sijainti- ja lukitustoimintoja varten.
Kuusiopultteihin verrattuna SHCS tuottaa enemmän esilataa samalla vääntömomentilla tehokkaan hylsykäytön ansiosta, ja ne asennetaan kuusioavaimilla, momenttiavaimilla tai moottoroiduilla kuusioavaimilla, joten ne ovat vakiopultteja työstökoneissa, ruiskumuotteissa, hydraulisissa jakoputkissa, jigeissä ja kiinnikkeissä sekä robotiikassa.
3. Korroosion suorituskyvyn vertailu
| Pinnoitus luokassa 8.8–12.9 SHCS | Paksuus | Suolasuihku punaruosteeseen (ASTM B117) | Vetyhaurastumisen riski | Huomautuksia |
| Musta oksidi (mustalla), öljytty | < 1 μm | < 24 tuntia | Ei mitään | Vain kosmeettiset tuotteet; öljy huuhtoutuu pois |
| Sinkkifosfaatti + öljy | 3-5 μm | ≈ 48–72 tuntia | Ei mitään | Yleinen "musta" viimeistely, rajoitettu käyttöikä |
| Sähkösinkitty Zn12, Cr(VI)-vapaa | 12 μm | ≈ 192 tuntia | Korkea (12,9 ei suositella) | Kanta ja kierteet ohutpinnoitettu |
| Sinkki-nikkeliseoksesta valmistettu sähkölevy | 8-12 μm | ≈ 480–720 h | Kohtalainen | Korkeammat kustannukset; tarvitsee jälkileivontaa |
| Dacromet DAC 320 (luokka 2) | 8 μm | ≈ 720 h | Käytännössä ei yhtään | Hopean harmaa |
| Dacromet DAC 500 / musta | 10-12 μm | ≈ 1000 h | Käytännössä ei yhtään | Musta viimeistely vastaa mustattua sarjaa |
6. Standardit ja tyypillinen tuotevalikoima
Keskeiset standardit: ISO 4762 / DIN 912 (kantaruuvit), ISO 898-1 (mekaaniset ominaisuudet), ISO 10683:2018 (ei-elektrolyyttiset sinkkihiutalepinnoitteet), ASTM F1136, ASTM B117, ISO 4042 (galvanointi- ja HE-ohjaus), DIN 267-28 ja GB/T 70.1 / GB/T 5267.3.
| Parametri | Yhteinen alue |
| Halkaisija | M3 – M42 (nro 4 – 1-1/2") |
| Pituus | 6 – 300 mm, täyskierre tai osakierre |
| Kiinteistöluokka | 8,8 / 10,9 / 12,9 |
| Pään tyyli | Standardi (ISO 4762), matala pää (DIN 6912), pyälletty pää |
| Point | Litteä / koiran kärki / kartiokärki |
| Pinnoite | DAC 320 / DAC 400 / DAC 500; hopeanharmaa tai musta; Cr(VI)-vapaa |
| Lanka toleranssi | 6g, langat pinnoitettu ilman uudelleenkierteitystä |
7. Sovellukset ja valintaohjeet
1. Yhdistä pinnoite lujuuteen: luokkien 10.9 ja 12.9 pulteissa on käytettävä ei-elektrolyyttistä sinkkihiutaletta (Dacromet / Geomet) vetyhaurauden poistamiseksi;
2.Vaihda musta oksidi älykkäästi: määritä musta Dacromet, kun asiakkaat haluavat mustan ilmeen aidolla ruostesuojalla;
3. Tarkista pinnoiteluokkaNSS-tuntien mukaan (DAC 320 ≈ 720 h; DAC 500 ≈ 1 000 h) ja pyydä pinnoitteen valmistajan testiraportti;
4. Vahvista Cr(VI)-vapaa passivointi(kolmiarvoinen kromi) RoHS/ELV-yhteensopivuuden varmistamiseksi;
5.Tarkista kitkatiedot: hanki vääntömomenttiohjatun kokoonpanon mutteritekijä ja kitkakerroinraportti;
6. Täydennä järjestelmä: käytä pinnoitettuja muttereita, aluslevyjä ja kierrettyjä osia, joiden potentiaali on yhteensopiva, jotta vältetään sekapotentiaaliset kiinnityssarjat.
8. Johtopäätös
Dacromet-pinnoitetut kantaruuvit yhdistävät vahvimpien yleiskäyttöisten pulttien mekaaniset ominaisuudet – kompaktit sylinterimäiset kantat, tehokas kuusiokantakäyttö, korkea esijännityskyky – ja pinnoitejärjestelmä, joka on suunniteltu juuri niiden heikkoja kohtia varten: ei vetyhaurastumista 12.9-teräksessä, peitto hylsyssä, hylsyssä ja hankautumis- ja halkeamiskohdissa, itsemurtumis- ja halkeamiskohtia vastaan, vakautta tarkkaa kokoonpanoa varten. Oikein määritettynä ne tuottavat 720–1 000 suolaruiskutustuntia 8–12 μm:n kalvossa ja tuovat mustien pulttien tumman, mattapintaisen ulkonäön aidosti korroosionkestävään käyttöön.





