
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Dacromet bevonatú foglalatos fejű csavarok
2026-11-03
1. Bevezetés
Aljzatfejű csavarok, szabványos ISO 4762 / DIN 912 – a legjobb választás mindenhol, ahol nagy szorító terhelés, kompakt fejek és precíz nyomatékszabályozás egyesül. Mert jellemzően a 8.8, 10.9 és különösen az ingatlanosztályban gyártják 12.9, ezek a csavarok folyáshatáruk nagy százalékában működnek, és ez a szilárdság kivételesen sebezhetővé teszi őket hidrogén ridegség, feszültségkorróziós repedés, és rozsda indult meg a fejfilé és a hatlapú foglalat falainál.
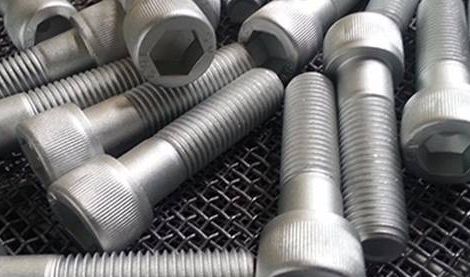
Dacromet bevonat - a nem elektrolitikus cink-alumínium pehely által meghatározott rendszer ISO 10683 és ASTM F1136 — pontosan ezeket a gyengeségeket kezeli. 8-12 μm vékony filmben 720-1000 órányi sópermetezési ellenállást biztosít az első vörös rozsda (ASTM B117 NSS), nem okoz hidrogén ridegedés kockázatát a feldolgozás során, és megőrzi a pontos hatszögű foglalat geometriát és 6g szál tűrés hogy a foglalatfejű csavarok attól függnek.
2. Csavargeometria és tervezési jellemzők
A dugós fejű csavar egy teljes szilárdságú csavar hengeres fejjel és belső hatlapfejű meghajtással:
- Hengeres feja recézett kerületi felület; fejátmérő dk ≈ 1,5 × d – nagyjából 30–40%-kal kisebb, mint egy azonos méretű hatlapfejű csavar, ami lehetővé teszi a kompakt, szoros csavarmintázatot;
- Fejtől csülkig filé, a fáradtságkritikus átmeneti zóna, ahol a legnagyobb a feszültségkoncentráció;
- Teljes menet vagy részmenet(sima szár) stílusok; a részmenetes csavarok a nyírósíkot a menet nélküli szárba helyezik a nagyobb nyíróképesség érdekében;
- Pontváltozatok: lapos (lekerekített) pont szabvány; kutya pontés kúppont helymeghatározási és zárási funkciókhoz.
A hatlapfejű csavarokhoz képest az SHCS nagyobb teljesítményt generál előtöltés Ugyanolyan nyomatékot biztosítanak a hatékony dugaszolóhajtásnak köszönhetően, és hatlapfejű kulccsal, nyomatékkulccsal vagy motoros hatlapfejű meghajtóval szerelhetők fel – így szabványos csavarok a szerszámgépekben, fröccsöntő formákban, hidraulikus elosztókban, befogókban és szerelvényekben, valamint a robotikában.
3. Korróziós teljesítmény összehasonlítása
| Bevonat a 8.8–12.9 osztályú SHCS-en | Vastagság | Sópermet vörös rozsdához (ASTM B117) | Hidrogén ridegedés veszélye | Megjegyzések |
| Fekete oxid (feketített), olajozott | < 1 μm | < 24 óra | Egyik sem | Csak kozmetikai; olaj lemosódik |
| Cink-foszfát + olaj | 3-5 μm | ≈ 48-72 óra | Egyik sem | Általános "fekete" kivitel, korlátozott élettartam |
| Elektrogalvanizált Zn12, Cr(VI)-mentes | 12 μm | ≈ 192 óra | Magas (12,9 nem ajánlott) | Aljzat és menetek vékonylemezzel |
| Cink-nikkel ötvözet elektro-lemez | 8-12 μm | ≈ 480–720 óra | Mérsékelt | Magasabb költség; utósütés szükséges |
| Dacromet DAC 320 (2. osztály) | 8 μm | ≈ 720 óra | Gyakorlatilag egyik sem | Ezüst szürke |
| Dacromet DAC 500 / fekete | 10-12 μm | ≈ 1000 óra | Gyakorlatilag egyik sem | A fekete kivitel illik a feketített sorozathoz |
6. Szabványok és tipikus termékskála
Főbb szabványok: ISO 4762 / DIN 912 (aljzatfejű csavarok), ISO 898-1 (mechanikai tulajdonságok), ISO 10683:2018 (nem elektrolitikus cinkpehely bevonatok), ASTM F1136, ASTM B117, ISO 4042 (galvanizálás és felsőoktatási irányítás), DIN 267-28 és GB/T 70.1 / GB/T 5267.3.
| Paraméter | Közös tartomány |
| Átmérő | M3 – M42 (4. sz. – 1-1/2") |
| Hossz | 6 – 300 mm, teljes vagy részmenetes |
| Tulajdon osztály | 8,8 / 10,9 / 12,9 |
| Fej stílus | Szabvány (ISO 4762), alacsony fej (DIN 6912), recézett fej |
| Pont | Lapos / kutya hegy / kúp pont |
| Bevonat | DAC 320 / DAC 400 / DAC 500; ezüstszürke vagy fekete; Cr(VI)-mentes |
| Szál tolerancia | 6g, menetfúrás nélkül bevonva |
7. Pályázatok és kiválasztási útmutató
1. A bevonatot az erősséghez igazítsa: a 10.9 és 12.9 osztályú csavaroknál ragaszkodjon a nem elektrolitikus cinkpehelyhez (Dacromet / Geomet), hogy megszüntesse a hidrogén ridegségét;
2. Intelligensen cserélje ki a fekete-oxidot: adja meg a fekete Dacromet-et, ha az ügyfelek valódi rozsdavédelemmel ellátott feketített megjelenést szeretnének;
3. Ellenőrizze a bevonat osztályátNSS óra szerint (DAC 320 ≈ 720 óra; DAC 500 ≈ 1000 óra), és kérje a bevonat gyártójának vizsgálati jelentését;
4. Erősítse meg a Cr(VI)-mentes passziválást(háromértékű króm) a RoHS / ELV megfelelőség érdekében;
5.Ellenőrizze a súrlódási adatokat: szerezze be a nyomatékvezérelt összeszerelés anyatényezőjét és súrlódási tényezőjét;
6. Fejezze be a rendszert: használjon bevont anyákat, alátéteket és kompatibilis potenciálú menetes betéteket a vegyes potenciálú rögzítőkészletek elkerülése érdekében.
8. Következtetés
A Dacromet bevonatú dugófejű csavarok egyesítik a legerősebb általános célú csavarok mechanikai tulajdonságait – kompakt hengeres fejek, hatékony hatszögletű foglalathajtás, nagy előterhelési képesség – egy pontosan a gyenge pontjaikra tervezett bevonatrendszerrel: nincs hidrogén ridegség a 12.9-es acélon, befedés a foglalatba, súrlódási és vörösesedési helyek ellen stabilitás a pontos összeszerelés érdekében. Helyesen meghatározva 720–1000 sópermetezési órát biztosítanak egy 8–12 μm-es filmben, és a megfeketedett csavarok sötét, matt megjelenését adják a valóban korrózióálló használatba.





