
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Vijci s cilindričnom glavom presvučeni Dacromet-om
2026-11-03
1. Uvod
Vijci s cilindričnom glavom, standardizirani u ISO 4762 / DIN 912 — su vijci po izboru gdje god se spajaju visoka opterećenja stezanja, kompaktne glave i precizna kontrola momenta. Budući da se obično proizvode u klasama svojstva 8.8, 10.9 i posebno 12.9, ovi vijci rade s visokim postotkom svoje granice razvlačenja, a ta ista čvrstoća ih čini iznimno osjetljivima na vodikova krtost, pucanje od korozije naprezanjem, i hrđu pokrenutu na rubu glave i stijenkama šesterokutne utičnice.
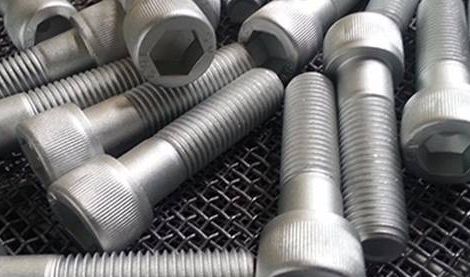
Dacromet premaz — neelektrolitski cink-aluminijska pahuljica definiran sustav ISO 10683 i ASTM F1136 — rješava upravo te slabosti. U tankom filmu debljine 8–12 μm pruža 720 do 1000 sati otpornosti na slani sprej do prve crvena hrđa (ASTM B117 NSS), ne stvara rizik od vodikove krtosti tijekom obrade i čuva preciznu šesterokutnu geometriju utičnice i Tolerancija niti 6g o čemu ovise vijci s cilindričnom glavom.
2. Geometrija vijka i značajke dizajna
Vijak s cilindričnom glavom je vijak pune čvrstoće s cilindričnom glavom i unutarnjim šesterokutnim pogonom:
- Cilindrična glavas a nabrazdana obodna površina; promjer glave dk ≈ 1,5 × d — otprilike 30–40% manji od vijka sa šesterokutnom glavom iste veličine, što omogućuje kompaktne uzorke vijaka s malim nagibom;
- Filet od glave do potkoljenice, prijelazna zona kritična za zamor gdje je koncentracija naprezanja najveća;
- Puni navoj ili djelomični navoj(glatka drška) styles; vijci s djelomičnim navojem postavljaju ravninu smicanja u dršku bez navoja za veći kapacitet smicanja;
- Točkaste varijante: ravna (skošena) standardna točka; pas točkai točka stošca za položaj i funkcije zaključavanja.
U usporedbi s šesterokutnim vijcima, SHCS stvara više predopterećenje za isti okretni moment zahvaljujući učinkovitom utičničnom pogonu, a ugrađuju se sa šesterokutnim ključevima, momentnim ključevima ili električnim šesterokutnim odvijačima — što ih čini standardnim vijcima u alatnim strojevima, kalupima za ubrizgavanje, hidrauličnim razdjelnicima, šablonama i učvršćenjima i robotici.
3. Usporedba učinka korozije
| Premaz na klasi 8.8–12.9 SHCS | Debljina | Slani sprej do crvene hrđe (ASTM B117) | Rizik od vodikove krtosti | Bilješke |
| Crni oksid (pocrnjen), nauljen | < 1 μm | < 24 h | Nijedan | Samo kozmetika; ulje se ispire |
| Cink fosfat + ulje | 3–5 μm | ≈ 48–72 h | Nijedan | Uobičajena "crna" obrada, ograničen vijek trajanja |
| Elektrogalvanizirani Zn12, bez Cr(VI). | 12 μm | ≈ 192 h | Visoko (12,9 se ne preporučuje) | Utičnica i navoji tanki |
| Elektroploča od legure cinka i nikla | 8–12 μm | ≈ 480–720 h | Umjereno | Viši trošak; treba naknadno pečenje |
| Dacromet DAC 320 (klasa 2) | 8 μm | ≈ 720 h | Gotovo nikakve | Srebrno siva |
| Dacromet DAC 500 / crni | 10–12 μm | ≈ 1000 h | Gotovo nikakve | Crni finiš odgovara zacrnjenoj seriji |
6. Standardi i tipični asortiman proizvoda
Ključni standardi: ISO 4762 / DIN 912 (vijci s utičnicom), ISO 898-1 (mehanička svojstva), ISO 10683:2018 (neelektrolitičke prevlake od ljuskica cinka), ASTM F1136, ASTM B117, ISO 4042 (galvanizacija i HE vodstvo), DIN 267-28 i GB/T 70,1 / GB/T 5267,3.
| Parametar | Zajednički raspon |
| Promjer | M3 – M42 (br. 4 – 1-1/2") |
| Duljina | 6 – 300 mm, puni navoj ili djelomični navoj |
| Klasa svojstva | 8,8 / 10,9 / 12,9 |
| Stil glave | Standard (ISO 4762), niska glava (DIN 6912), nazubljena glava |
| točka | Ravna / pas točka / konusna točka |
| Premazivanje | DAC 320 / DAC 400 / DAC 500; srebrno siva ili crna; Bez Cr(VI). |
| Tolerancija niti | 6g, navoji premazani bez ponovnog urezivanja |
7. Prijave i smjernice za odabir
1. Uskladite premaz s čvrstoćom: za vijke klase 10.9 i 12.9 inzistirajte na neelektrolitičkim cinkovim ljuspicama (Dacromet / Geomet) kako biste eliminirali vodikovu krtost;
2. Inteligentno zamijenite crni oksid: navedite crni Dacromet kada kupci žele zacrnjeni izgled sa stvarnom zaštitom od hrđe;
3. Provjerite klasu premazapo NSS satima (DAC 320 ≈ 720 h; DAC 500 ≈ 1.000 h) i zatražite izvješće o ispitivanju proizvođača premaza;
4. Potvrdite pasivizaciju bez Cr(VI).(trovalentni krom) za RoHS / ELV usklađenost;
5. Provjerite podatke o trenju: dobiti izvješće o faktoru matice i koeficijentu trenja za sklop kontroliran zakretnim momentom;
6. Dovršite sustav: koristite obložene matice, podloške i navojne umetke kompatibilnog potencijala kako biste izbjegli setove spojnica s mješovitim potencijalom.
8. Zaključak
Vijci s cilindričnom glavom obloženi Dacromet-om ujedinjuju mehaničke vrline najjačih vijaka opće namjene — kompaktne cilindrične glave, učinkovit šesterokutni pogon, sposobnost visokog prednaprezanja — sa sustavom premaza projektiranim upravo za njihove slabe točke: bez vodikove krtosti na čeliku 12.9, pokrivenost u ležište i mjesta pukotina, samozacjeljujuća pasivizacija protiv rupičaste i crvene hrđe, i stabilnost trenja za preciznu montažu. Ispravno specificirani, isporučuju 720–1000 sati slanog spreja u filmu debljine 8–12 μm i donose tamni, mat izgled pocrnjelih vijaka u istinski otporan na koroziju.





