
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Завртки за капа за глава со штекер обложени со Дакромет
2026-11-03
1. Вовед
Завртки за капачето на штекерот, стандардизирани внатре ISO 4762 / DIN 912 - се избор за завртки каде и да се спојат високите оптоварувања за стегање, компактните глави и прецизната контрола на вртежниот момент. Бидејќи тие обично се произведуваат во класите на имот 8.8, 10.9 и особено 12.9, овие завртки работат со висок процент од нивната цврстина на попуштање, и истата јачина ги прави исклучително ранливи на водородна кршливост, напукнување со корозија од стрес, и рѓата се иницира на филето на главата и ѕидовите на шестоаголниот штекер.
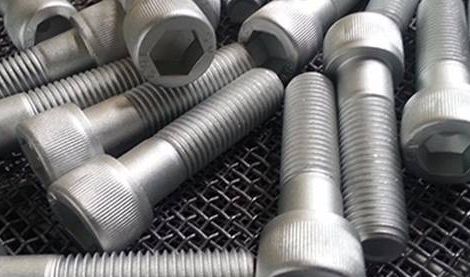
Дакромет слој - неелектролитички цинк-алуминиумска снегулка систем дефиниран од ISO 10683 и ASTM F1136 - ги решава токму овие слабости. Во тенок филм од 8–12 μm, тој обезбедува 720 до 1.000 часа отпорност на прскање со сол на прво црвена 'рѓа (ASTM B117 NSS), не создава ризик од кршливост на водород за време на обработката и ја зачувува прецизната геометрија на шестоаголниот приклучок и Толеранција на конец од 6 g од кои зависат завртките на капачето на штекерот.
2. Геометрија на завртки и карактеристики на дизајнот
Завртката на капачето на штекерот е завртка со целосна цврстина со цилиндрична глава и внатрешен погон на шестоаголни штекери:
- Цилиндрична главасо а збрчкана обиколна површина; дијаметар на главата dk ≈ 1,5 × d - приближно 30–40% помал од шестоаголна завртка со иста големина, што овозможува компактни, блиски обрасци на завртки;
- Филе од глава до стебло, зоната на преодна критична замор, каде што концентрацијата на стрес е најголема;
- Целосна нишка или делумна нишкастилови (мазни стебла); завртките со делумна навој ја поставуваат рамнината на смолкнување во ненавојното стебло за поголем капацитет на смолкнување;
- Точка варијанти: стандардна рамна (забравена) точка; куче точкаи конусна точка за функции за локација и заклучување.
Во споредба со шестоаголните завртки, SHCS генерира повисоко однапред оптоварување за истиот вртежен момент благодарение на ефикасниот приклучен погон, и тие се инсталирани со шестоаголни клучеви, вртежни клучеви или напојувани шестоаголни двигатели - што ги прави стандардни завртки во машински алати, калапи за вбризгување, хидраулични колектори, жици и тела и роботика.
3. Споредба на перформансите на корозија
| Облога на класа 8.8-12.9 SHCS | Дебелина | Спреј со сол до црвена 'рѓа (ASTM B117) | Ризик од кршливост на водород | Белешки |
| Црн оксид (поцрнет), подмачкан | < 1 μm | < 24 ч | Никој | Само козметички; маслото се мие |
| Цинк фосфат + масло | 3-5 μm | ≈ 48-72 ч | Никој | Заедничка „црна“ завршница, ограничен животен век |
| Електро-галванизиран Zn12, без Cr(VI). | 12 μm | ≈ 192 ч | Високо (12,9 не се препорачува) | Сокет и конци тенко позлатени |
| Електро-плоча од легура на цинк-никел | 8-12 μm | ≈ 480-720 ч | Умерено | Повисоки трошоци; има потреба од пост-печење |
| Дакромет DAC 320 (класа 2) | 8 μm | ≈ 720 ч | Практично ниту еден | Сребрено сива боја |
| Дакромет DAC 500 / црно | 10-12 μm | ≈ 1.000 ч | Практично ниту еден | Црниот финиш одговара на поцрнети серии |
6. Стандарди и типичен опсег на производи
Клучни стандарди: ISO 4762 / DIN 912 (завртки за капачето на штекерот), ISO 898-1 (механички својства), ISO 10683:2018 (не-електролитички облоги од цинк снегулки), ASTM F1136, ASTM B117, ISO 4042 (насоки за галванизација и HE), DIN 267-28 и GB/T 70,1 / GB/T 5267,3.
| Параметар | Заеднички опсег |
| Дијаметар | М3 – М42 (бр.4 – 1-1/2“) |
| Должина | 6 – 300 mm, полн навој или делумен навој |
| Класа на имот | 8,8 / 10,9 / 12,9 |
| Стил на глава | Стандардна (ISO 4762), ниска глава (DIN 6912), виткана глава |
| Точка | Рамна / кучешка точка / конусна точка |
| Облога | DAC 320 / DAC 400 / DAC 500; сребрено сива или црна боја; Cr(VI)-бесплатно |
| Толеранција на конец | 6гр, конци обложени без повторно тапкање |
7. Упатство за апликации и избор
1. Натпревар на слој до сила: за завртките од класа 10,9 и 12,9, инсистирајте на неелектролитички цинк снегулки (Dacromet / Geomet) за да се елиминира кршливоста на водородот;
2. Заменете го црниот оксид интелигентно: наведете црн Dacromet кога клиентите сакаат поцрнет изглед со вистинска заштита од 'рѓа;
3.Потврдете ја класата на обложувањедо NSS часа (DAC 320 ≈ 720 h; DAC 500 ≈ 1.000 h) и побарајте тест извештај од производителот на облогата;
4.Потврдете ја пасивацијата без Cr(VI).(тривалентен хром) за усогласеност со RoHS / ELV;
5.Проверете ги податоците за триење: добијте го факторот на навртката и извештајот за коефициентот на триење за склопување контролирано со вртежен момент;
6.Завршете го системот: користете обложени навртки, подлошки и тапкачки влошки со компатибилен потенцијал за да избегнете сетови на спојници со мешан потенцијал.
8. Заклучок
Завртките на капачето за глава обложени со дакромет ги обединуваат механичките доблести на најсилните завртки за општа намена - компактни цилиндрични глави, ефикасен хексагонален погон, висока способност за претходно оптоварување - со систем за обложување дизајниран токму за нивните слаби точки: без водород кревкост на 12,9, покривање во челикот за самопробивање и штекерот за црвенило, 'рѓа и стабилност при триење за прецизно склопување. Правилно наведени, тие испорачуваат 720–1.000 часа прскање со сол во филм од 8–12 μm и го ставаат темниот, мат изглед на поцрнетите завртки во вистинска услуга отпорна на корозија.





