- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
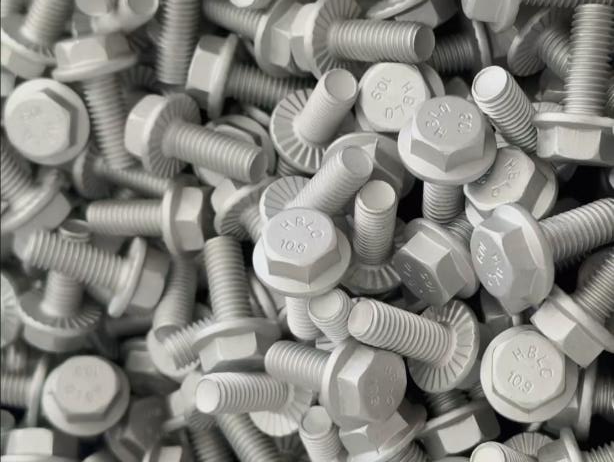
Dacromet bevonatú karimás csavarok
2026-09-23
1. Bevezetés
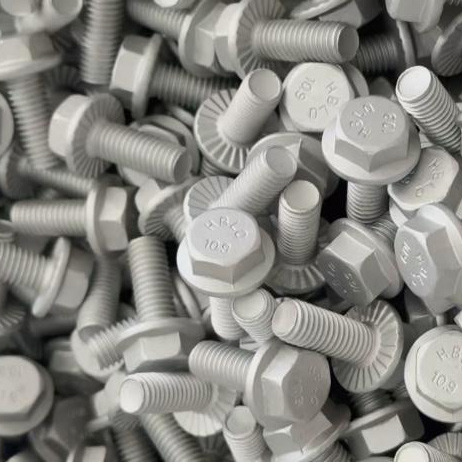
A modern ipari alkalmazásokban a karimás csavarok kritikus rögzítőelemekként szolgálnak, amelyek összekötik a csőrendszereket, nyomástartó edényeket, szerkezeti kereteket és nehézgépeket. Ezek a csavarok folyamatosan zord környezetnek vannak kitéve, ahol a nedvesség, a só, a vegyszerek és a hőmérséklet-ingadozások felgyorsítják a korróziót és a rozsdaképződést. A hagyományos felületkezelések, mint például a galvanizált cink gyakran nem biztosítanak hosszú távú rozsda elleni védelmet, és ami még kritikusabb, a nagy szilárdságú acélcsavaroknál a hidrogén ridegedés kockázatát jelentik. A Dacromet bevonattechnológia megjelenése forradalmasította a karimás csavarok védelmét azáltal, hogy a korrózióállóság, a rozsdamentesség és a hidrogénridegedéstől való teljes mentesség kivételes kombinációját biztosítja.
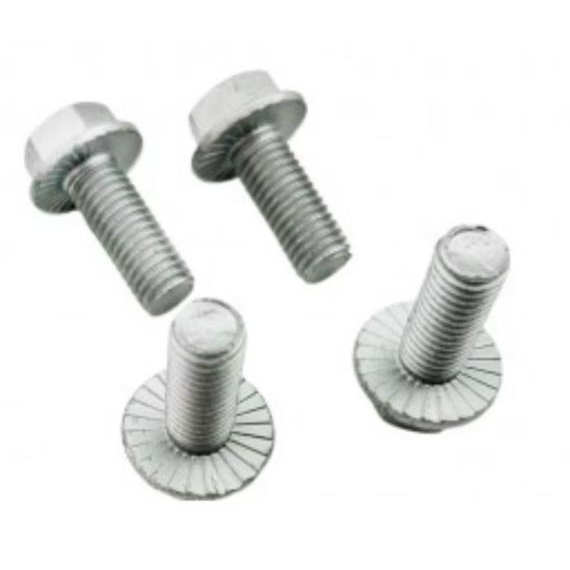
A Dacromet bevonatú karimás csavarok a megbízható, hosszú élettartamú rögzítési megoldásokat igénylő mérnökök és beszerzési szakemberek preferált választásává váltak. Ez a fejlett cink-alumínium pelyhes bevonat sűrű, egyenletes gátat képez, amely aktívan ellenáll a korróziónak, miközben elég vékony marad ahhoz, hogy megőrizze a kritikus menetméreteket és a nyomaték pontosságát.
2. A Dacromet bevonattechnológia megértése
A Dacromet egy vízbázisú, nem elektrolitikus cink-alumínium pelyhes bevonatrendszer, amelyet kifejezetten kötőelemekhez terveztek, beleértve a nagy szilárdságú karimás csavarokat is. A hagyományos galvanizálási eljárásokkal ellentétben, amelyekben a fémionokat elektromos áram segítségével rakják le, a Dacromet-eljárás cinkpelyheket, alumíniumpelyhet és szervetlen kötőanyagokat tartalmazó, gondosan összeállított iszapot visz fel a csavar felületére. Dip-spin vagy szórással történő felhordás után a bevont csavarok magas hőmérsékleten (általában 300°C körüli hőmérsékleten) keményednek, ami a pelyheket egy szorosan kötött, többrétegű védőfóliává szintereli.
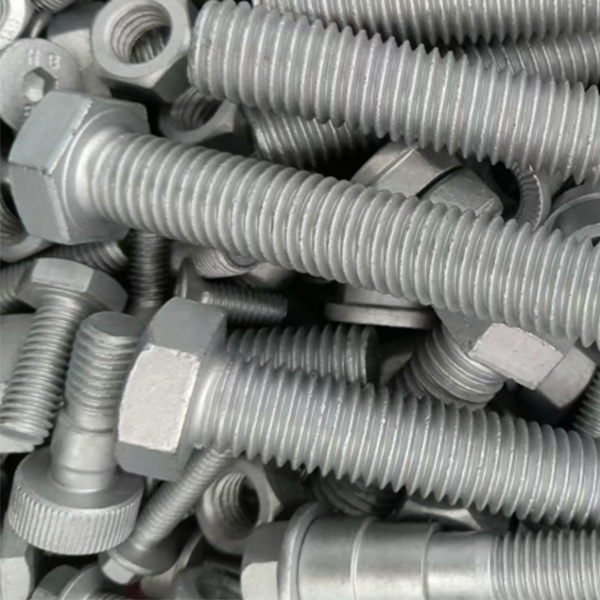
Az így kapott Dacromet bevonat rendkívül vékony – általában 6 és 12 mikrométer között van –, mégis kiemelkedő korrózióállóságot biztosít. Az egymást átfedő cink- és alumíniumlemezek labirintusszerű gátat hoznak létre, amely jelentősen lelassítja a nedvesség, az oxigén és a korrozív ionok behatolását. Ezzel egyidejűleg a cink áldozatos (katódos) védelmet nyújt a csavar alatti acél szubsztrátumnak, míg az alumínium és a kromát összetevők fokozzák a passzivációt és az általános rozsdamentességet. Ez a többmechanikus védelmi rendszer az egyik legfontosabb ok, amiért a Dacromet felülmúlja a hagyományos horganyzást és még a tűzihorganyzást is számos gyorsított korróziós tesztben.
Fontos, hogy mivel a Dacromet eljárás nem tartalmaz savas pácolást és elektrolitikus leválasztást, nem vezet be hidrogént a csavar acélrácsába. Ez az alapvető folyamatjellemző teszi a Dacromet bevonatot teljesen hidrogénridegedés-mentessé – ez döntő előny a 10.9, 12.9 vagy ASTM A490 specifikációjú, nagy szakítószilárdságú karimás csavarok bevonásakor.
3. A Dacromet karimás csavarok legfontosabb előnyei
3.1 Kivételes korrózióállóság és rozsdamentesség
A Dacromet bevonatú karimás csavarok folyamatosan több mint 1000 órányi semleges sópermetezési ellenállást érnek el (ASTM B117 / ISO 9227) vörös rozsda megjelenése nélkül. Sok kereskedelmi minőségben a fehérrozsda is késik 240 óránál. Ez a rozsdamentességi teljesítmény messze meghaladja a szabványos galvanizált cinkbevonatokét, amelyek azonos vizsgálati körülmények között jellemzően 72-200 órán belül vörösrozsdásodást mutatnak. A Dacromet kiváló korrózióállósága egyedülálló pelyhes szerkezetéből és a gátvédelem, az áldozati cinkvédelem és a kémiai passziválás szinergikus hatásából fakad.
Valós környezetben – tengerparti légkörben, ipari vegyi üzemekben, autóaljzatokban és offshore platformokon – a Dacromet karimás csavarok sokkal tovább megőrzik sértetlenségüket, mint a hagyományos bevonatú kötőelemek. A bevonat hatékonyan megakadályozza az egyenletes korróziót és a helyi lyukképződést, biztosítva, hogy a csavar továbbra is megbízható szorítóerőt adjon élettartama során. Ez a kiemelkedő rozsdagátló képesség közvetlenül csökkenti a karbantartási költségeket, kevesebb nem tervezett leállást és fokozott szerkezeti biztonságot jelent.
3.2 Teljesen hidrogén ridegség mentes
A karimás csavarokhoz használt Dacromet bevonat egyik legkritikusabb előnye, hogy eleve hidrogénridegedésmentes. A nagy szilárdságú acélcsavarok különösen érzékenyek a hidrogén ridegségre, amely jelenségnél az atomi hidrogén az acél mikroszerkezetébe diffundál, csökkenti a hajlékonyságot, és húzófeszültség hatására hirtelen, késleltetett törést okozhat. A hagyományos galvanizálási eljárások a katódon hidrogént termelnek a fémleválasztás során, és a bevonat utáni alapos sütés sem mindig garantálja a hidrogén teljes eltávolítását.
Mivel a Dacromet egy nem elektrolitikus bevonat, amelyet savas előkezelés nélkül visznek fel, ezért a befejező folyamat során nem kerül hidrogén a csavarba. Az ezt követő magas hőmérsékletű kikeményítés tovább biztosítja a maradék nedvesség eltávolítását. A kiterjedt minősítési tesztek – beleértve a Dacromet ASTM A490 szerkezeti csavarokhoz való elfogadását alátámasztó tanulmányokat is – megerősítették, hogy a Dacromet bevonatú, nagy szilárdságú csavarok megőrzik teljes törési szilárdságukat még hosszan tartó korrozív környezetnek való kitettség után is. Ez a hidrogén ridegség mentes tulajdonság a Dacromet a választott bevonattá teszi szélturbinák, hidak, nyomástartó berendezések és autóalvázak kritikus karimás csatlakozásaihoz.
3.3 Vékony, egyenletes bevonat kiváló fedőképességgel
A tűzihorganyzástól eltérően, amely viszonylag vastag és néha egyenetlen cinkréteget hord le, a Dacromet vékony, rendkívül egyenletes bevonatot hoz létre, amely követi a csavarmenetek, a fej alatti sugár és a karima felületének pontos geometriáját. Ez az egyenletesség megőrzi a tervezett menetkapcsolatot, és pontos nyomaték-feszültség viszonyt tesz lehetővé az összeszerelés során. A dip-spin felhordási módszer biztosítja, hogy még az összetett geometriák, a süllyesztett területek és a karimás csavarok belső felületei is teljes rozsda elleni védelmet kapjanak, kiküszöbölve a galvanizált bevonatoknál gyakran előforduló gyenge pontokat.
3.4 Stabilitás magas hőmérsékleten és mechanikai tartósság
A Dacromet bevonat folyamatos üzemi hőmérsékleten 300°C-ig stabil marad, messze túllépve a hagyományos horganyzás gyakorlati határát (amely 100-120°C körül kezd lebomlani). Ez a hőállóság különösen értékes a motorterekben, kipufogórendszerekben, ipari kemencékben és villamosenergia-termelő berendezésekben használt karimás csavaroknál. Ezenkívül a kikeményedett Dacromet fólia jó ellenálló képességet mutat a mechanikai sérülésekkel szemben a kezelés és a szerelés során, tovább őrzi a csavar hosszú távú korróziós és rozsdamentességét.
4. A Dacromet karimás csavarok tipikus alkalmazásai
Kiemelkedő korrózióállóságuk, rozsdamentes tartósságuk és hidrogén ridegség mentes természetük miatt a Dacromet karimás csavarokat széles körben használják számos iparágban:
Autóipar és szállítás: Alvázcsavarok, felfüggesztés-alkatrészek, motortér-rögzítők és kipufogórendszer-karima csavarok, amelyek ellenállnak az útsónak és a magas hőmérsékletnek.
Szélenergia és megújuló energia: Toronykarima csavarok és gondola kötőelemek, amelyek folyamatos kültéri expozíciónak vannak kitéve, és hidrogén ridegségmentes, nagy szilárdságú teljesítményt igényelnek.
Olaj-, gáz- és vegyi feldolgozás: Karimás csavarok csővezetékekhez, nyomástartó edényekhez és korrozív vegyi atmoszférában működő technológiai berendezésekhez.
Infrastruktúra és építés: Hídcsatlakozások, szerkezeti acél kötések és part menti berendezések, ahol elengedhetetlen a hosszú távú rozsdavédelem.
Nehézgépek és ipari berendezések: Nagy szilárdságú karimás csavarok, amelyek vibrációnak, hőciklusnak és agresszív környezeti feltételeknek vannak kitéve.
5. Következtetés
A Dacromet bevonatú karimás csavarok kiforrott, nagy teljesítményű megoldást képviselnek, amely sikeresen kezeli a korrózióvédelem és a hidrogén ridegség kockázatának kettős kihívását. Az egyedülálló cink-alumínium pelyhes bevonat kivételes rozsdamentességet biztosít, gyakran meghaladja az 1000 órányi sópermetezési ellenállást, miközben elég vékony marad a menet pontos geometriájának és megbízható összeszerelési nyomatékának fenntartásához. Mivel a Dacromet eljárás teljesen nem elektrolitikus, és nem tartalmaz savas előkezelést, a kész csavarok hidrogénmentesek, így biztonságosan használhatók a legigényesebb, nagy szilárdságú alkalmazásokban is.