- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
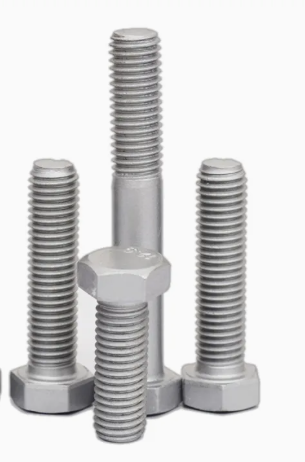
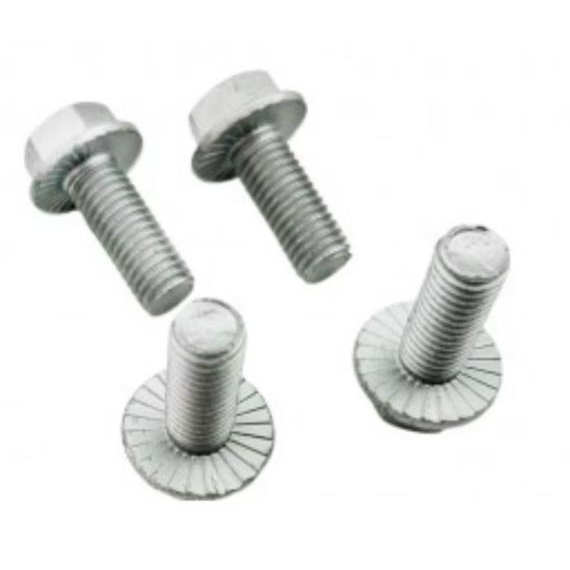
Dacromet hatszögletű csavarok – Átfogó bevezetés a nagy teljesítményű korrózióálló kötőelemekbe
2026-09-15
1. Bevezetés
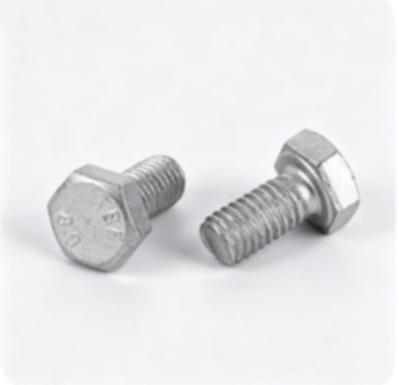
A modern ipari alkalmazásokban a kötőelemeknek kombinálniuk kell a nagy mechanikai szilárdságot a kivételes korrózióállósággal. A hagyományos kezeléseknek, mint például az elektro- és tűzihorganyzásnak vannak korlátai, beleértve a hidrogén ridegedés kockázatát, a korlátozott hőállóságot és a szerény korrózióvédelmet. A Dacromet hatlapú csavarok (más néven hatlapfejű csavarok vagy hatlapfejű csavarok) vékony, de rendkívül hatékony védőbevonattal orvosolják ezeket a hiányosságokat.
A Dacromet egy vízbázisú, nem elektrolitikus cink-alumínium pehelybevonat, amelyet az 1970-es években fejlesztettek ki. Hatszögletű csavarokra alkalmazva sűrű, többrétegű gátat képez, amely kiemelkedő teljesítményt nyújt zord körülmények között, miközben megőrzi a pontos mérettűréseket, amelyek elengedhetetlenek a megbízható összeszereléshez. Ez a cikk a bevonási technológiát, a legfontosabb előnyöket, a gyártási folyamatot, az alkalmazásokat és a hagyományos bevonatokkal való összehasonlítást tárgyalja.
2. Mi az a Dacromet bevonat?
A Dacromet egy szervetlen bevonatrendszer, amely ultrafinom cinkpelyhekből, alumíniumporból és króm alapú (vagy krómmentes) kötőanyagból áll. Vízbázisú diszperzióként alkalmazva és körülbelül 300°C-on kikeményítve amorf kötőanyagot képez, amely az egymást átfedő fémpelyheket tömör védőfóliává zárja. A bevonat tipikus vastagsága mindössze 4–8 μm – sokkal vékonyabb, mint a tűzihorganyzás (50–80 μm) –, mégis kiváló korrózióvédelmet biztosít. A kész felület egységes ezüstszürke fémes megjelenésű.
Alap összetétel: cinkpehely (60-80%) az áldozatvédelem, alumíniumpor (5-15%) a fokozott záró tulajdonságokért, szervetlen kötőanyag, amely passziválja a felületet, és ionmentesített víz hordozó közegként.
3. A Dacromet hatszögletű csavarok legfontosabb előnyei
3.1 Kivételes korrózióállóság
A 4–8 μm-es Dacromet bevonat általában több mint 1000–1200 órányi semleges sópermetes vizsgálatnak (ASTM B117) ellenáll vörösrozsda nélkül – ez körülbelül 7–10-szerese az elektrogalvanizálás teljesítményének (100–300 óra). A nagy teljesítményű fokozatok meghaladhatják a 2000 órát. A többrétegű pelyhes szerkezet fizikai akadályként és feláldozó anódként is működik, hosszú távú védelmet biztosítva part menti, ipari és közúti sós környezetben.
3.2 A hidrogén-ridegedéstől való mentesség
A hagyományos galvanizálás savas pácolást és elektrolízist foglal magában, amely hidrogént juttathat a nagy szilárdságú acélba, és késleltetett rideg törést okozhat – különösen kritikus a 10.9-es és 12.9-es fokozatú csavaroknál. A Dacromet eljárás csak mechanikus tisztítást és nem elektrolitikus alkalmazást használ, teljesen kiküszöbölve a hidrogén ridegedés kockázatát. Emiatt ez az előnyben részesített bevonat a biztonság szempontjából kritikus, nagy szakítószilárdságú hatszögletű csavarokhoz.
3.3 Kiváló hőállóság
A Dacromet bevonatok stabilak és védelmet nyújtanak 300°C-ig terjedő folyamatos hőmérsékleten. A hagyományos cinkbevonatok 70-100°C felett kezdenek lebomlani, és 200-300°C-on leválhatnak. Ez a hőstabilitás ideálissá teszi a Dacromet hatszögletű csavarokat motorterekben, kipufogórendszerekben és magas hőmérsékletű ipari környezetekben.
3.4 Méretstabilitás és menetkompatibilitás
Az ultravékony, konform bevonat nem változtatja meg jelentősen a menetméreteket vagy a menetemelkedés átmérőjét. Az anyák simán összeszerelhetők a tűzihorganyzás után gyakran szükséges túlméretes menetfúrás nélkül. A bevonat mély lyukakba, mélyedésekbe és belső felületekbe is behatol, amelyeket a galvanizálás nem tud megbízhatóan megvédeni. Ezenkívül a fólia szilárdan tapad az aljzathoz, és elfogadja a későbbi szerves bevonatokat vagy kiváló tapadású festékeket.
4. Gyártási és bevonási folyamat
A hatszögletű csavarokat jellemzően közepes széntartalmú vagy ötvözött acélból állítják elő hidegfejezéssel vagy melegkovácsolással, majd menethengerléssel és hőkezeléssel, hogy elérjék a kívánt tulajdonságosztályt (általában 8,8, 10,9 vagy 12,9). Alapos tisztítás után a Dacromet bevonatot az alábbiak szerint hordjuk fel:
1. Felület előkészítés: Lúgos zsírtalanítás és mechanikus koptató tisztítás (nincs savas pácolás).
2. Bevonat alkalmazása: Dip-spin merítés ömlesztett rögzítőkhöz vagy permetezés nagyobb alkatrészekhez; a felesleges bevonatot centrifugálással eltávolítjuk.
3. Pácolás: Kb. 300-320°C-on 15-30 percig sütjük, hogy kialakuljon a védőpehelyszerkezet.
4. Opcionális fedőlakk: Tömítőanyag vagy kenőanyag alkalmazható a korrózióállóság növelésére és a súrlódási együttható szabályozására.
5. Tipikus alkalmazások
A Dacromet hatszögletű csavarokat széles körben specifikálják, ahol elengedhetetlen a hosszú távú megbízhatóság korrozív vagy magas hőmérsékleti körülmények között:
Autóipar: Az alváz, a felfüggesztés, a fékrendszerek, a motortér hardverei és az útsónak kitett karosszéria-alkatrészek.
Szélenergia és energiaátvitel: Toronycsavarok és szerkezeti rögzítők tengeri és part menti szélturbinákon.
Tengeri és tengeri: Folyamatos sós vízpermetnek kitett fedélzeti hardver és platformszerkezetek.
Építés és infrastruktúra: Acélváz csatlakozások, hídelemek és kültéri szerkezeti kötések.
Vasút, nehézgépek, repülés és védelem: Vibrációnak, időjárásnak és mechanikai igénybevételnek kitett nagy szilárdságú rögzítési pontok.
6. Összehasonlítás a hagyományos bevonatokkal
A főbb teljesítménybeli különbségek rávilágítanak arra, hogy miért részesítik előnyben a Dacrometet a nagy teljesítményű hatszögletű csavaroknál:
Bevonat vastagsága: Dacromet 4-8 μm | Elektro-horganyzás 5-15 μm | Tűzihorganyzás 50-80 μm
Sópermet ellenállás (nincs vörös rozsda): Dacromet ≥1200 h | Elektrogalvanizálás 100-300 h | Hot-dip 500-800 h
Hidrogén ridegedés kockázata: Dacromet – Nincs | Elektrogalvanizálás – Magas | Hot-dip – Közepes
Magas hőmérsékleti ellenállás: Dacromet 300°C-ig | Elektrogalvanizálás ≤100°C | Hot-dip ≤200°C
A szál illeszkedése: A Dacromet pontos tűréseket tart fenn; a tűzihorganyzás gyakran menetkompenzációt igényel.
7. Szabványok, fokozatok és előírások
A Dacromet hatlapfejű csavarokat a nemzetközi szabványok szerint gyártják, beleértve az ISO 4014/4017, DIN 931/933, ANSI/ASME B18.2.1 és GB/T 5782/5783 szabványokat. A közös tulajdonságosztályok a 4.8, 8.8, 10.9 és 12.9 (metrikus) vagy Grade 5 és Grade 8 (hüvelyk). Az anyagok közé tartozik a szénacél és ötvözött acélok, például 35CrMo, 40Cr és 42CrMo. A tipikus mérettartomány M5-től M36-ig terjed (speciális alkalmazásokhoz nagyobb méretek is elérhetők), teljes menetes vagy részmenetes konfigurációkban. Sok autóipari OEM a Dacromet vagy azzal egyenértékű cinkpehely bevonatokat sorolja fel a nagy szilárdságú kötőelemek jóváhagyott felületei közé.
8. Környezetvédelmi szempontok
A hagyományos Dacromet készítmények hat vegyértékű krómot tartalmaznak a kötőanyagban. Míg a kikeményedett bevonat stabil, és az eljárás sokkal kevesebb szennyvizet termel, mint a galvanizálás, a környezetvédelmi előírások ösztönözték a krómmentes alternatívák, például a Geomet® és más modern cinkpehely rendszerek kifejlesztését. Ezek megtartják a Dacromet alapvető teljesítménybeli előnyeit, miközben megfelelnek a szigorúbb RoHS és REACH követelményeknek.
Összességében a Dacromet eljárást környezetbarátabbnak tekintik, mint a hagyományos elektrogalvanizálást, mivel kiküszöböli a savas fürdőket, a cianidos oldatokat és a kiterjedt szennyvízkezelést. A vízbázisú kémia alacsony illékony szerves vegyület (VOC) kibocsátást is eredményez.
9. Következtetés
A Dacromet hatlapú csavarok nagy teljesítményű megoldást kínálnak a mechanikai megbízhatóságot és a hosszú távú korrózióvédelmet egyaránt igénylő alkalmazásokhoz. Az ultravékony, de rendkívül hatékony bevonat, a hidrogén ridegségtől való teljes mentesség, a kiváló hőállóság és a precíz méretszabályozás kombinációja különösen értékessé teszi őket a nagy szilárdságú kötőelemek számára az autóiparban, az energiaiparban, a hajózásban és a szerkezettervezésben.
A környezetvédelmi előírások fejlődésével az eredeti Dacromet technológiából származó krómmentes cinkpehely bevonatok tovább bővítik a megfelelő opciók körét. Függetlenül attól, hogy klasszikus Dacrometként vagy modern megfelelőjeként adják meg, ezek a bevont hatszögletű csavarok bizonyított tartósságot biztosítanak, amely jelentősen meghosszabbítja az élettartamot és csökkenti a karbantartási költségeket korrozív és magas hőmérsékletű környezetben. A kritikus kötéseknél, ahol a meghibásodás nem lehetséges, a Dacromet hatlapfejű csavarok továbbra is az egyik legmegbízhatóbb és műszakilag legfejlettebb rögzítő megoldás ma is.