- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ダクロメットコート六角円筒ネジ:大型機器の寿命を左右する小さなボルトで、耐食性、耐食性に優れ、水素脆化の危険性が隠れていません。
2026-11-04
1. はじめに: 機械を固定するボルト
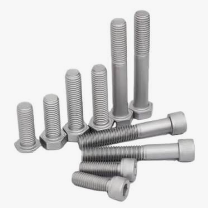
機械工場、ロボット セル、または風力タービン ナセルを歩いてみると、六角形のくぼみが付いた円筒形の頭のねじを六角レンチで締める、同じ留め具が見つかるでしょう。これは、 六角穴付ボルト、DIN 912 および ISO 4762 として標準化されています。このボルトは、コンパクトなエンベロープ内に高いクランプ荷重を集中させ、ザグリ穴に埋め込むことができるため、金型、工作機械、油圧マニホールド、および精密アセンブリのデフォルトのボルトです。
2. 製品の定義: 六角穴付きボルト
このボルトの形状は、面一の外観ではなく、予荷重に合わせて最適化されています。
- 円筒ヘッドクランプ荷重を全円領域に分散する平らな座面を備えています。
- 内部六角穴(メートル法二面幅 2.5 mm ~ 36 mm)、最小限のカムアウトで 6 面を通じてトルクを伝達します。
- 全形式メートルねじ(ISO 261 に基づく粗いまたは細かいピッチ)、連続的な粒子の流れと疲労寿命の向上のために、切断ではなく圧延されています。
- プロパティ クラス 8.8、10.9、および 12.9、800~1,220MPaの引張強さをカバーします。
| スレッド | ヘッド径(DK) | ヘッド高さ(k) | 六角ソケット | クラス 8.8 引張強度 | クラス 12.9 引張強度 | 一般的な長さ |
| M5 | 8.5mm | 5.0mm | 4mm | 800MPa | 1,220MPa | 10~60mm |
| M6 | 10.0mm | 6.0mm | 5mm | 800MPa | 1,220MPa | 12~80mm |
| M8 | 13.0mm | 8.0mm | 6mm | 800MPa | 1,220MPa | 16~100mm |
| M10 | 16.0mm | 10.0mm | 8mm | 800MPa | 1,220MPa | 20~120mm |
| M12 | 18.0mm | 12.0mm | 10mm | 800MPa | 1,220MPa | 25~150mm |
| M16 | 24.0mm | 16.0mm | 14mm | 800MPa | 1,220MPa | 30~200mm |
腐食設計では、頭とネジの比率が重要です。大きな円筒形の頭は、コーティングに接着するための広くて低応力の表面を与えます。一方、深いソケットの凹みは、ネジ全体の中で最もコーティングが重要なゾーンです。ここは、錆が最初に攻撃する場所であり、薄いまたは不完全な皮膜がボルトの焼き付きを引き起こす場所です。
3。取り付け: トルク、プリロード、およびコーティングの相互作用
耐食ボルトも接合部が緩んでしまっては意味がありません。表 2 は、ダクロメット コーティングを施したクラス 8.8 および 10.9 ソケット ヘッド キャップ スクリューの組み立てトルクを示します (μ ≈ 0.14)。
| スレッド | クラス8.8のトルク | クラス 8.8 プリロード | クラス10.9のトルク | クラス 10.9 プリロード |
| M5 | 6.5N・m | 4.0kN | 9.0N・m | 5.6kN |
| M6 | 11.5N・m | 5.7kN | 16.0N・m | 8.0kN |
| M8 | 28.0N・m | 10.4kN | 39.0N・m | 14.6kN |
| M10 | 55.0N・m | 16.5kN | 78.0N・m | 23.1kN |
| M12 | 96.0N・m | 24.0kN | 135N・m | 33.6kN |
| M16 | 240N・m | 45.0kN | 335N・m | 63.0kN |
- 正しいキーを使用してください。六角レンチが磨耗していたり、サイズが小さかったりすると、ソケットが損傷し、裸の鋼が露出します。まさにそこから腐食が始まります。
- ザグリを尊重してください。ヘッドは座面全体に着座します。面取りされたり、ザグリが損傷したりすると、接触面積が減少し、負荷がかかるとコーティング膜に亀裂が生じる可能性があります。
- コーティングシステムを混合しないでくださいトルクを再チェックせずに同じジョイントに取り付けます。プレーンナットにダクロメットねじを取り付ける場合と、コーティングナットにコーティングねじを取り付ける場合とは摩擦が異なります。
- 定着後のリトルクソフトガスケットまたはプラスチックハウジングの場合。ドライフィルムはクリープしませんが、クランプされた材料はクリープする可能性があります。
4。結論
ダクロメットコーティングされた六角穴付きボルトは、大きなアセンブリの耐用年数を決定する小さな部品です。円筒形のヘッドと内部の六角形により、現代の機械が要求するクランプ荷重を実現します。亜鉛アルミニウムフレークコーティングは、水素脆化やネジの再タップ、ステンレス鋼のようなかじりの心配もなく、屋外、海洋、輸送サービスに求められる耐食性能を実現します。構造を正しく指定し、正しくトルクをかければ、ボルトは、それが固定する機械の塗装よりも長持ちします。