- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Självborrande skruvar
2026-11-06
1. Varför den självborrande skruven ändrade metallkonstruktionen
För takläggare, beklädnadsentreprenörer, VVS-installatörer och monteringsteam för solpaneler är denna skruv nu standardvalet för att fixera tunt stål. Och eftersom en självborrande skruv normalt sticker hål på rent eller galvaniserat stål utomhus, är dess anti-korrosionsprestanda är lika viktig som dess borrprestanda — en skruv som borrar vackert men rostar på två säsonger kommer att läcka, fläcka och så småningom misslyckas.
2. Hur en självborrande skruv fungerar
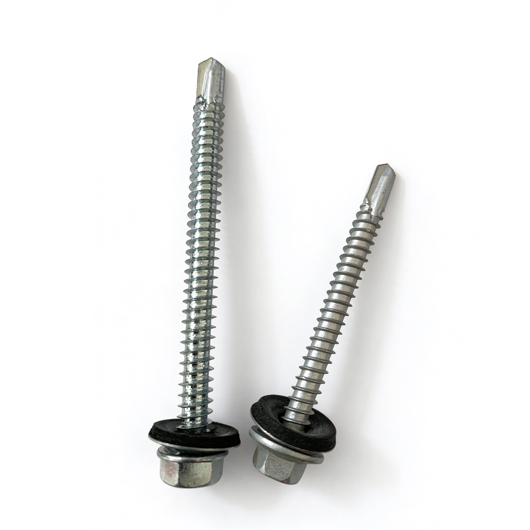
En självborrande skruv är en härdad stålskruv vars spets är slipad till en spiralborr i miniatyr. Arbetssekvensen vid punkten är:
1.Position— skruven sitter på det övre arket under lätt tryck och hastighet.
2.Drill— den räfflade spetsen skär ett rent hål genom stålet; räfflorna lyfter ut spånen så att spån aldrig fastnar i trådarna.
3.Trådform— När borrspetsen lämnar basstålet, stoppas skärningen och gängorna griper in och knackar in i underlaget.
4.Klämma— huvudet drar samman panelerna; tätningsbrickan (om sådan finns) komprimeras för att bilda en vädertät, rostbeständig tätning.
Den kritiska designregeln är tjockleksmatchning: varje borrspetsstorlek har en borrkapacitet — en spets nr 2 klarar vanligtvis cirka 0,6–2,5 mm totalt stål, medan en spets nr 5 kan borra upp till cirka 12,5 mm. Att skruva en skruv över sin kapacitet bränner spetsen, hårdnar stålet och ger en lös, korrosionsbenägen fog.
| Borrspets | Total borrkapacitet (stål) | Typisk tillämpning | Skruvdiameterintervall |
| Nr 1 | upp till ~0,6 mm | Lätt blad till blad | 3,5–4,2 mm (#8–#10) |
| Nr 2 | 0,6–2,5 mm | Takläggning, beklädnad, räfflor | 4,2–5,5 mm (#8–#12) |
| Nr 3 | 1,7–4,5 mm | Stålkonstruktion | 4,8–6,3 mm (#12–#14) |
| Nr 4 | 3,0–6,5 mm | Kraftig inramning | 5,5–6,3 mm (#12–#14) |
| Nr 5 | 6,0–12,5 mm | Tjock stålplåt | 6,3 mm (#14) |
3. Korrosionsproblemet - och hur skruvbeläggningar bekämpar rost
En självborrande skruv är det enskilt mest korrosionsexponerade fästelementet på ett byggnadsskal. Den sitter i korsningen mellan två eller flera galvaniserade plåtar, tål år av UV, regn och termisk cykling, och dess huvud är ofta stolt över beläggningssystemet. När ytrost uppstår vid huvudet rinner fläcken ner på panelen, tätningsbrickan tappar kompression och fogen börjar gråta.
lZinkgalvanisering (vit/gul/blå passiverad). Den ekonomiska baslinjen. Klar eller gul trivalent passivering bromsar vitrost, och 5–8 µm zink ger ungefär 200–400 timmar till vitrost i ett neutralt saltspraytest (ISO 9227 / ASTM B117). Lämplig för interiör och skyddad exteriör.
lMekanisk galvanisering. Zinkpulver kallsvetsas på skruvytan, vilket skapar en tjockare, jämnt fördelad beläggning (upp till 40–55 µm) utan väteförsprödning – en viktig anti-korrosionsfördel jämfört med elektroplätering för härdade skruvar.
4. Slutsats
Den självborrande skruven komprimerar borrning, gängning och fästning i en enda rörelse, och på så sätt har den blivit den strukturella och vattentäta bindningen som håller samman moderna stålkuvert. Men dess verkliga ingenjörsmässiga värde ligger i sammankopplingen av två egenskaper: en härdad, korrekt dimensionerad borrspets som gör ett rent hål och ett högpresterande korrosionsbeläggningssystem som håller skruven rostfri under hela byggnadens livslängd. Välj skruven efter borrkapacitet och välj beläggning med saltspraydata - och den ödmjuka skruven kommer att hålla längre än panelen den håller nere.