- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


د ځان برمه کولو پیچ
2026-11-06
1. ولې د ځان برمه کولو سکرو فلزي ساختمان بدل کړ
د چت جوړونکو، د کلاډینګ قراردادیانو، د HVAC نصب کونکو، او د سولر پینل نصب کولو عملې لپاره، دا پیچ اوس د پتلی ګیج فولادو د تنظیم کولو لپاره اصلي انتخاب دی. او د دې لپاره چې د ځان برمه کولو سکرو په نورمال ډول په بهر کې نرۍ یا ګالوانیز فولاد سوري کوي، دا د زنگ ضد فعالیت د دې برمه کولو فعالیت په څیر مهم دی - یو پیچ چې په ښکلي ډول تمرین کوي مګر په دوه فصلونو کې زنګ وهل به لیکي ، داغ وي او بالاخره ناکام شي.
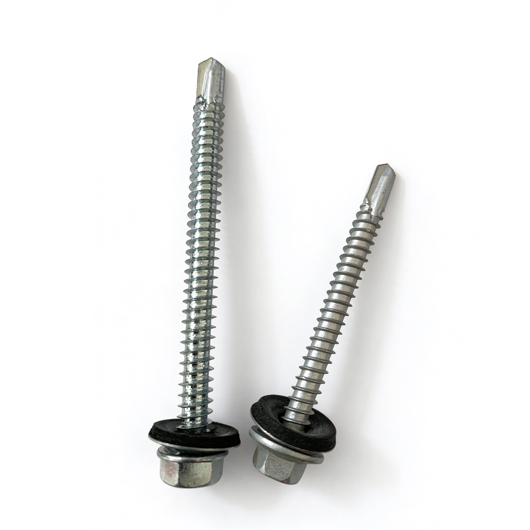
2. د ځان برمه کولو سکرو څنګه کار کوي
د ځان برمه کولو سکرو یو سخت سټیل سکرو دی چې ټیپ یې په کوچني ټویسټ ډرل کې ځای په ځای شوی. په نقطه کې د کار ترتیب دا دی:
1. مقام- سکرو په پورتنۍ شیټ کې د سپک فشار او سرعت لاندې ناست دی.
2.درول- د فلز شوی ټیپ د فولادو له لارې پاک سوري پرې کوي؛ بانسري له غوټې پورته کوي نو چپس هیڅکله تارونه نه ماتوي.
3. Thread-form- لکه څنګه چې د ډرل نقطه د بیس فولاد څخه وځي، د پرې کولو عمل ودریږي او تارونه ښکیل کیږي، په سبسټریټ کې ټایپ کوي.
4. Clamp- سر تختې سره یوځای کوي؛ د سیل کولو واشیر (که چیرې نصب شوی وي) د هوا د سخت ، زنګ په وړاندې مقاومت لرونکي مهر رامینځته کولو لپاره فشار راوړي.
د ډیزاین مهم قاعده ده ضخامت مطابقت: د هر ډرل پوائنټ اندازه د برمه کولو ظرفیت لري - یو نمبر 2 نقطه عموما د ټول فولاد شاوخوا 0.6-2.5 ملي میتره اداره کوي، پداسې حال کې چې د 5 نمبر نقطه کولی شي تر 12.5 ملي میتره پورې ډرل کړي. د خپل ظرفیت څخه هاخوا د سکرو چلول ټیپ سوځوي، د فولاد کار سختوي، او یو نرم، د زنګونو خطر لرونکی ګډ تولیدوي.
| د تمرین نقطه | د برمه کولو ټول ظرفیت (فولاد) | عادي غوښتنلیک | د سکرو قطر سلسله |
| نمبر 1 | تر ~ 0.6 mm پورې | رڼا شیټ ته شیټ | ۳.۵–۴.۲ ملي متره (#۸–#۱۰) |
| ۲ نمبر | 0.6-2.5 ملي متره | چت کول، پوښل، purlins | 4.2–5.5 ملي متره (#8–#12) |
| ۳ نمبر | 1.7-4.5 ملي متره | ساختماني فولادي چوکاټ | 4.8–6.3 ملي متره (#12–#14) |
| ۴ نمبر | 3.0-6.5 ملي متره | درانه ګیج چوکاټ کول | ۵.۵–۶.۳ ملي متره (#۱۲–#۱۴) |
| ۵ نمبر | 6.0-12.5 ملي متره | د فولادو غټ پلیټ | 6.3 mm (#14) |
3. د زنګون ستونزه - او څنګه د سکرو کوټینګ زنګ سره مبارزه کوي
د ځان برمه کولو سکرو د ودانۍ په لفافه کې یوازینی ترټولو زنګ لرونکی فاسټینر دی. دا د دوو یا ډیرو ګالنیزو شیټونو په جنکشن کې ناست دی، د UV، باران، او حرارتي سایکل چلولو کلونو ته دوام ورکوي، او سر یې ډیری وختونه د کوټینګ سیسټم څخه ویاړي. یوځل چې د سطحې زنګ په سر کې څرګند شي ، داغ د تختې لاندې تیریږي ، د سیل کولو واشر فشار له لاسه ورکوي ، او ګډ په ژړا پیل کوي.
lزنک الکتروپلاټینګ (سپین / ژیړ / نیلي غیر فعال شوی). اقتصادي اساسات. روښانه یا ژیړ درې اړخیز پاسیویشن سپین زنګ ورو کوي، او د 5-8 µm زنک تقریبا 200-400 ساعته سپینې زنګ ته د غیر جانبدار مالګې سپرې ازموینې (ISO 9227 / ASTM B117) ورکوي. د داخلي او سرپناه بهر لپاره مناسب.
lمیخانیکي ګالونیزینګ. د زنک پوډر د سکرو په سطحه سړه ویلډ شوی، د هایدروجن ګنډلو پرته یو ضخامت، یو شان توزیع شوی پوښ (تر 40-55 µm پورې) جوړوي - د سختو پیچونو لپاره د الکتروپلټینګ لپاره د زنګ ضد یوه مهمه ګټه.
4. پایله
د ځان برمه کولو سکرو برمه کول ، تار کول او ګړندی کول په یو واحد حرکت کې فشاروي ، او په دې کولو سره دا ساختماني او واټرټ بانډ شو چې د عصري فولادو لفافې یوځای ساتي. مګر د دې ریښتیني انجینري ارزښت د دوه ملکیتونو په جوړه کولو کې پروت دی: یو سخت ، په سمه توګه اندازه شوی ډرل نقطه چې پاک سوري رامینځته کوي ، او د لوړ فعالیت ضد کوټینګ سیسټم چې د ودانۍ ژوند لپاره پیچ له زنګ څخه پاک ساتي. سکرو د برمه کولو ظرفیت له مخې غوره کړئ، او د مالګې سپرې ډیټا په واسطه پوښښ غوره کړئ - او نرم سکرو به د هغه پینل څخه تیر شي چې دا یې ساتلی وي.