- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


સ્વ-ડ્રિલિંગ સ્ક્રૂ
2026-11-06
1. શા માટે સ્વ-ડ્રિલિંગ સ્ક્રૂએ મેટલ બાંધકામ બદલ્યું
રૂફર્સ, ક્લેડીંગ કોન્ટ્રાક્ટરો, એચવીએસી ઇન્સ્ટોલર્સ અને સોલર-પેનલ માઉન્ટિંગ ક્રૂ માટે, આ સ્ક્રૂ હવે પાતળા-ગેજ સ્ટીલને ફિક્સ કરવા માટે ડિફોલ્ટ પસંદગી છે. અને કારણ કે સ્વ-ડ્રિલિંગ સ્ક્રૂ સામાન્ય રીતે ખુલ્લા અથવા ગેલ્વેનાઈઝ્ડ સ્ટીલને બહાર વીંધે છે, તેના વિરોધી કાટ કામગીરી તેની ડ્રિલિંગ કામગીરી જેટલી જ મહત્વપૂર્ણ છે - એક સ્ક્રૂ જે સુંદર રીતે ડ્રિલ કરે છે પરંતુ બે સિઝનમાં કાટ લાગે છે તે લીક થશે, ડાઘ પડી જશે અને છેવટે નિષ્ફળ જશે.
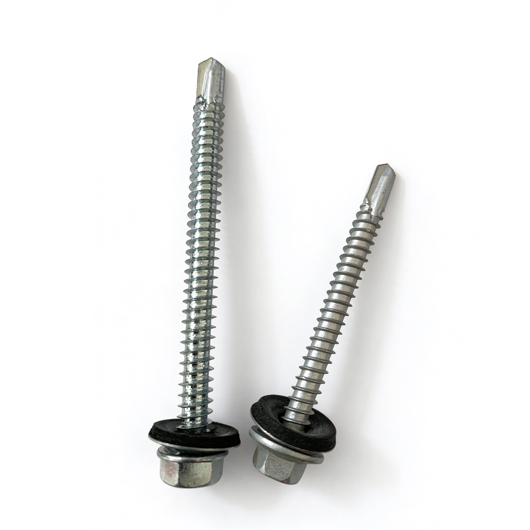
2. સ્વ-ડ્રિલિંગ સ્ક્રૂ કેવી રીતે કામ કરે છે
સ્વ-ડ્રિલિંગ સ્ક્રૂ એ સખત સ્ટીલનો સ્ક્રૂ છે જેની ટોચને લઘુચિત્ર ટ્વિસ્ટ ડ્રિલમાં ગ્રાઉન્ડ કરવામાં આવે છે. બિંદુ પર કાર્ય ક્રમ છે:
1.પદ- હળવા દબાણ અને ઝડપ હેઠળ સ્ક્રુ ટોચની શીટ પર બેઠેલી છે.
2.ડ્રિલ- વાંસળીની ટીપ સ્ટીલ દ્વારા સ્વચ્છ છિદ્રને કાપી નાખે છે; વાંસળી સ્વેર્ફને બહાર કાઢે છે જેથી ચિપ્સ ક્યારેય થ્રેડોને જામ ન કરે.
3. થ્રેડ-ફોર્મ— જેમ જેમ ડ્રીલ પોઈન્ટ બેઝ સ્ટીલમાંથી બહાર નીકળે છે, તેમ કાપવાની ક્રિયા અટકે છે અને થ્રેડો જોડાઈ જાય છે, સબસ્ટ્રેટમાં ટેપ કરે છે.
4.ક્લેમ્પ- માથું પેનલ્સને એકસાથે દોરે છે; સીલિંગ વોશર (જો ફીટ હોય તો) હવામાન-ચુસ્ત, કાટ-પ્રતિરોધક સીલ બનાવવા માટે સંકુચિત થાય છે.
નિર્ણાયક ડિઝાઇન નિયમ છે જાડાઈ મેચિંગ: દરેક ડ્રિલ પોઈન્ટના કદમાં ડ્રિલિંગ ક્ષમતા હોય છે — એક નંબર 2 પોઈન્ટ સામાન્ય રીતે કુલ સ્ટીલના 0.6-2.5 એમએમને હેન્ડલ કરે છે, જ્યારે નંબર 5 પોઈન્ટ લગભગ 12.5 એમએમ સુધી ડ્રિલ કરી શકે છે. સ્ક્રૂને તેની ક્ષમતા કરતાં વધુ ચલાવવાથી ટિપ બળી જાય છે, સ્ટીલને સખત મહેનત કરે છે અને છૂટક, કાટ લાગવાની સંભાવના ધરાવતા સાંધા બનાવે છે.
| કવાયત બિંદુ | કુલ ડ્રિલિંગ ક્ષમતા (સ્ટીલ) | લાક્ષણિક એપ્લિકેશન | સ્ક્રુ વ્યાસ શ્રેણી |
| નંબર 1 | ~ 0.6 મીમી સુધી | લાઇટ શીટ ટુ શીટ | 3.5–4.2 મીમી (#8–#10) |
| નંબર 2 | 0.6–2.5 મીમી | રૂફિંગ, ક્લેડીંગ, purlins | 4.2–5.5 મીમી (#8–#12) |
| નંબર 3 | 1.7–4.5 મીમી | માળખાકીય સ્ટીલ ફ્રેમિંગ | 4.8–6.3 મીમી (#12–#14) |
| નંબર 4 | 3.0-6.5 મીમી | હેવી ગેજ ફ્રેમિંગ | 5.5–6.3 મીમી (#12–#14) |
| નંબર 5 | 6.0–12.5 મીમી | જાડી સ્ટીલ પ્લેટ | 6.3 મીમી (#14) |
3. કાટની સમસ્યા — અને કેવી રીતે સ્ક્રુ કોટિંગ્સ રસ્ટ સામે લડે છે
સેલ્ફ-ડ્રિલિંગ સ્ક્રૂ એ બિલ્ડિંગ પરબિડીયું પર સૌથી વધુ કાટ લાગતું ફાસ્ટનર છે. તે બે અથવા વધુ ગેલ્વેનાઈઝ્ડ શીટ્સના જંકશન પર બેસે છે, યુવી, વરસાદ અને થર્મલ સાયકલિંગના વર્ષો સહન કરે છે, અને તેનું માથું ઘણીવાર કોટિંગ સિસ્ટમ પર ગર્વ અનુભવે છે. એકવાર માથા પર સપાટી પરનો કાટ દેખાય છે, ડાઘ પેનલની નીચે જાય છે, સીલિંગ વોશર કમ્પ્રેશન ગુમાવે છે, અને સાંધા રડવા લાગે છે.
lઝીંક ઇલેક્ટ્રોપ્લેટિંગ (સફેદ / પીળો / વાદળી પેસિવેટેડ). આર્થિક આધારરેખા. સ્પષ્ટ અથવા પીળો ત્રિસંયોજક પેસિવેશન સફેદ રસ્ટને ધીમું કરે છે, અને 5-8 µm ઝીંક તટસ્થ મીઠું સ્પ્રે ટેસ્ટ (ISO 9227 / ASTM B117)માં સફેદ રસ્ટને આશરે 200-400 કલાક આપે છે. આંતરિક અને આશ્રયિત બાહ્ય માટે યોગ્ય.
lયાંત્રિક ગેલ્વેનાઇઝિંગ. ઝીંક પાઉડરને સ્ક્રુની સપાટી પર કોલ્ડ-વેલ્ડિંગ કરવામાં આવે છે, જે હાઇડ્રોજનના ભંગાણ વિના જાડું, સમાનરૂપે વિતરિત કોટિંગ (40-55 µm સુધી) બનાવે છે - સખત સ્ક્રૂ માટે ઇલેક્ટ્રોપ્લેટિંગ પર એક મહત્વપૂર્ણ કાટ વિરોધી ફાયદો.
4. નિષ્કર્ષ
સ્વ-ડ્રિલિંગ સ્ક્રૂ ડ્રિલિંગ, થ્રેડિંગ અને ફાસ્ટનિંગને એક જ ગતિમાં સંકુચિત કરે છે, અને આમ કરવાથી તે માળખાકીય અને વોટરટાઈટ બોન્ડ બની ગયું છે જે આધુનિક સ્ટીલના પરબિડીયાઓને એકસાથે રાખે છે. પરંતુ તેનું વાસ્તવિક એન્જિનિયરિંગ મૂલ્ય બે ગુણધર્મોની જોડીમાં રહેલું છે: એક સખત, યોગ્ય કદનું ડ્રિલ પોઇન્ટ જે સ્વચ્છ છિદ્ર બનાવે છે, અને ઉચ્ચ-પ્રદર્શન વિરોધી કાટ કોટિંગ સિસ્ટમ જે બિલ્ડિંગના જીવન માટે સ્ક્રૂને કાટ-મુક્ત રાખે છે. ડ્રિલિંગ ક્ષમતા દ્વારા સ્ક્રૂ પસંદ કરો, અને મીઠું-સ્પ્રે ડેટા દ્વારા કોટિંગ પસંદ કરો — અને નમ્ર સ્ક્રૂ તે નીચે રાખેલી પેનલને વટાવી જશે.