- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Вијци за само-бушење
2026-11-06
1. Зашто је шраф за самобушење променио металну конструкцију
За кровопокриваче, извођаче радова на облагању, инсталатере ХВАЦ-а и екипе за монтажу соларних панела, овај вијак је сада подразумевани избор за причвршћивање челика танког пречника. А пошто самобушећи шраф обично буши голи или поцинковани челик на отвореном, његов перформансе против корозије су једнако важне као и перформансе бушења — шраф који лепо буши, али рђа за две сезоне ће процурити, запрљати се и на крају покварити.
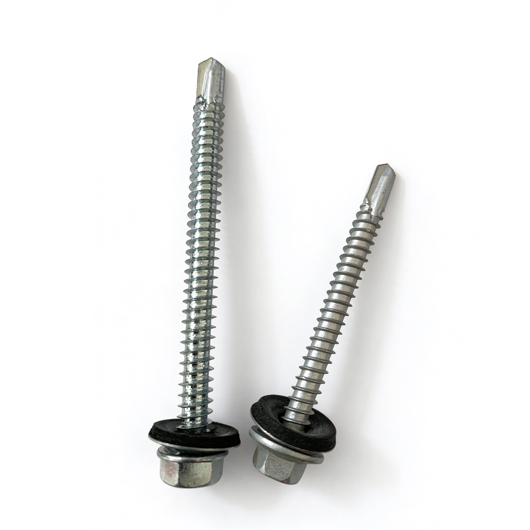
2. Како функционише шраф за самобушење
Вијак за самобушење је вијак од каљеног челика чији је врх брушен у минијатурну спиралну бушилицу. Радни редослед у тачки је:
1.Позиција— завртањ је постављен на горњи лист под малим притиском и брзином.
2.Дрилл— жљебови врх сече чисту рупу кроз челик; жлебови подижу струготине тако да струготине никада не заглављују конце.
3.Тхреад-форм— када тачка бушења изађе из основног челика, сечење се зауставља и навоји се захватају, ударајући у подлогу.
4.Цламп— глава спаја панеле; заптивна подлошка (ако је уграђена) се сабија да би формирала заптивку отпорну на временске услове, отпорну на рђу.
Критично правило дизајна је подударање дебљине: свака величина тачке бушења има капацитет бушења — тачка бр. 2 обично обрађује око 0,6–2,5 мм укупног челика, док тачка бр. 5 може избушити до око 12,5 мм. Завртање завртња изнад његовог капацитета сагорева врх, учвршћује челик и ствара лабав спој склон корозији.
| Тачка бушења | Укупан капацитет бушења (челик) | Типична примена | Опсег пречника завртња |
| број 1 | до ~0,6 мм | Лагани лист до листа | 3,5–4,2 мм (#8–#10) |
| бр. 2 | 0,6–2,5 мм | Кров, облоге, греде | 4,2–5,5 мм (#8–#12) |
| бр. 3 | 1,7–4,5 мм | Конструкцијски челични оквир | 4,8–6,3 мм (#12–#14) |
| бр. 4 | 3,0–6,5 мм | Уоквиривање тешких мерача | 5,5–6,3 мм (#12–#14) |
| бр. 5 | 6,0–12,5 мм | Дебела челична плоча | 6,3 мм (#14) |
3. Проблем корозије - и како се премази шрафова боре против рђе
Самобушећи шраф је једини причвршћивач који је највише изложен корозији на омотачу зграде. Налази се на споју два или више поцинкованих лимова, издржава године УВ, кишу и термички циклус, а његова глава често стоји поносна на систем премаза. Када се на глави појави површинска рђа, мрља се спушта низ панел, заптивна подлошка губи компресију, а спој почиње да плаче.
lГалванизација цинка (бела / жута / плава пасивирана). Економска основа. Бистра или жута тровалентна пасивација успорава белу рђу, а 5–8 µм цинка даје отприлике 200–400 сати белој рђи у тесту неутралног сланог спреја (ИСО 9227 / АСТМ Б117). Погодно за унутрашње и заштићене екстеријере.
lМеханичко цинковање. Цинков прах се хладно заварује на површину завртња, стварајући дебљи, равномерно распоређени премаз (до 40–55 µм) без водоничне кртости — важна антикорозивна предност у односу на галванизацију за каљене шрафове.
4. Закључак
Самобушећи шраф сабија бушење, урезивање навоја и причвршћивање у један покрет, и на тај начин је постао структурална и водонепропусна веза која држи модерне челичне коверте заједно. Али његова стварна инжењерска вредност лежи у спајању две особине: очврслог врха за бушење одговарајуће величине који прави чисту рупу и система антикорозивних премаза високих перформанси који одржава шраф нерђајућим током целог века трајања зграде. Изаберите шраф према капацитету бушења и изаберите премаз према подацима о сланом спреју — и скромни шраф ће наџивети панел који држи.